
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
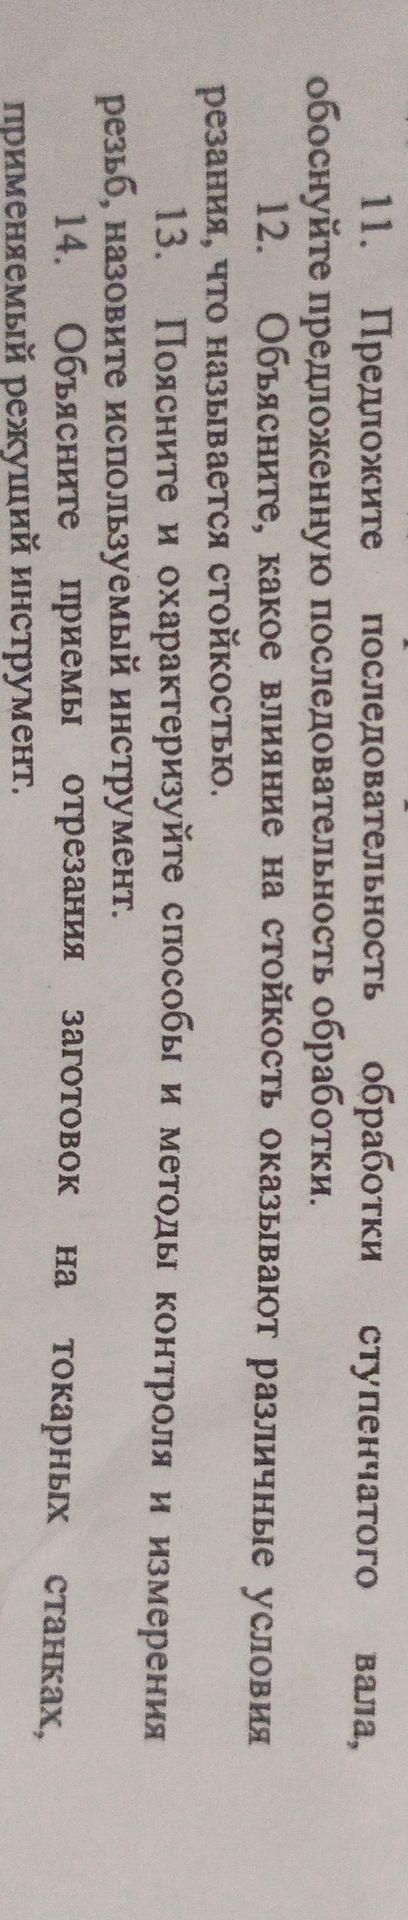
Контроль резьбы выполняют для проверки её среднего диаметра, наружного и внутреннего диаметров, шага, профиля, длины нарезанной части и правильности свинчивания.
- Проверка шага и профиля. Выполняется резьбовым шаблоном — набором резьбовых шагов. Пластинку шаблона прикладывают к виткам и проверяют совпадение профиля и шага.
- Проверка наружного диаметра наружной резьбы. Выполняется гладким микрометром или штангенциркулем.
- Проверка внутреннего диаметра внутренней резьбы. Выполняется нутромером, штангенциркулем или специальным калибром.
- Контроль среднего диаметра. Выполняется резьбовым микрометром, микрометром с резьбовыми вставками или методом трёх проволочек.
- Комплексный контроль. Осуществляется проходными и непроходными резьбовыми калибрами: калибр-пробка применяется для внутренней резьбы, калибр-кольцо — для наружной. Проходной калибр должен свободно навинчиваться на всю длину резьбы, а непроходной — не должен проходить более чем на установленное число витков.
- Проверка свинчиваемости. Выполняется сопряжённой деталью или контрольной гайкой.
При необходимости точного контроля применяют инструментальный микроскоп или проектор профилей. Результаты измерений сравнивают с размерами и допусками, указанными на чертеже.
Ответ: для контроля резьбы используют резьбовые шаблоны, штангенциркули, микрометры, нутромеры, резьбовые микрометры, метод трёх проволочек, проходные и непроходные калибры-пробки и калибры-кольца.
Контроль резьбы выполняют для проверки её среднего диаметра, наружного и внутреннего диаметров, шага, профиля, длины нарезанной части и правильности свинчивания.
- Проверка шага и профиля. Выполняется резьбовым шаблоном — набором резьбовых шагов. Пластинку шаблона прикладывают к виткам и проверяют совпадение профиля и шага.
- Проверка наружного диаметра наружной резьбы. Выполняется гладким микрометром или штангенциркулем.
- Проверка внутреннего диаметра внутренней резьбы. Выполняется нутромером, штангенциркулем или специальным калибром.
- Контроль среднего диаметра. Выполняется резьбовым микрометром, микрометром с резьбовыми вставками или методом трёх проволочек.
- Комплексный контроль. Осуществляется проходными и непроходными резьбовыми калибрами: калибр-пробка применяется для внутренней резьбы, калибр-кольцо — для наружной. Проходной калибр должен свободно навинчиваться на всю длину резьбы, а непроходной — не должен проходить более чем на установленное число витков.
- Проверка свинчиваемости. Выполняется сопряжённой деталью или контрольной гайкой.
При необходимости точного контроля применяют инструментальный микроскоп или проектор профилей. Результаты измерений сравнивают с размерами и допусками, указанными на чертеже.
Ответ: для контроля резьбы используют резьбовые шаблоны, штангенциркули, микрометры, нутромеры, резьбовые микрометры, метод трёх проволочек, проходные и непроходные калибры-пробки и калибры-кольца.
