
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
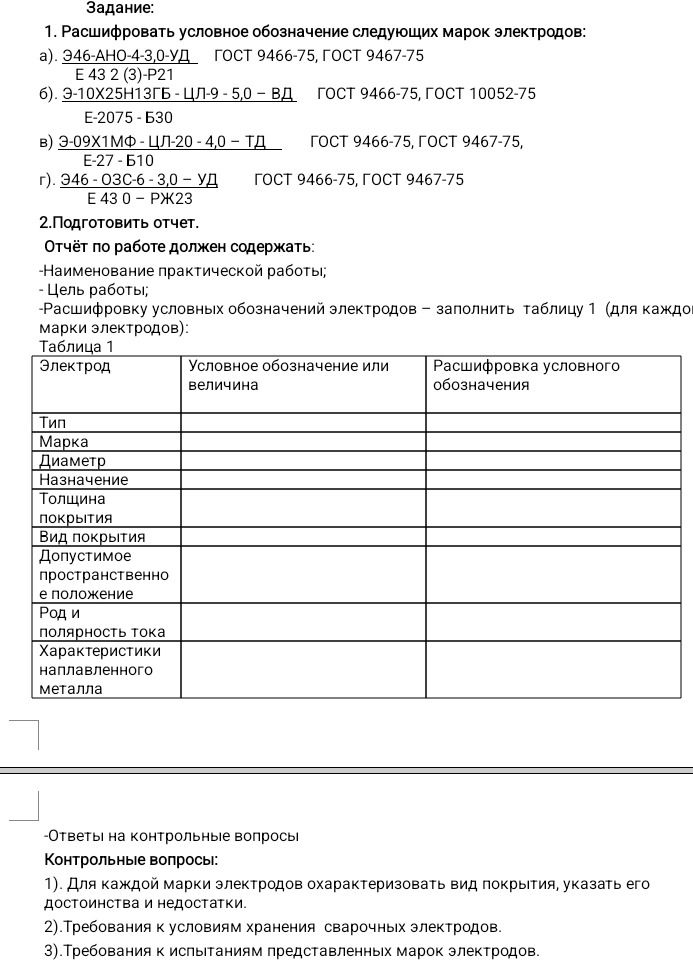
Наименование практической работы: Расшифровка условных обозначений сварочных электродов.
Цель работы: научиться расшифровывать обозначения сварочных электродов и определять по ним назначение, марку, диаметр и классификационные характеристики.
В таблице приведены сведения, однозначно читаемые из обозначений. Числовые коды положения сварки и параметров тока расшифровывают по таблицам ГОСТ 9466-75; фактические механические показатели и толщина покрытия для конкретной партии устанавливаются стандартом и паспортом производителя.
| Электрод | Условное обозначение или величина | Расшифровка условного обозначения |
|---|---|---|
| Тип | Э46 | Тип по классификации электродов для сварки углеродистых и низколегированных сталей. Для марок ЦЛ-9 и ЦЛ-20 типовое обозначение наплавленного металла задаётся химическим составом в маркировке. |
| Марка | АНО-4; ЦЛ-9; ЦЛ-20; ОЗС-6 | Заводские марки электродов. |
| Диаметр | 3,0; 5,0; 4,0; 3,0 мм | Диаметры соответственно АНО-4, ЦЛ-9, ЦЛ-20 и ОЗС-6. |
| Назначение | У; В; Т; У | У — для углеродистых и низколегированных сталей; В и Т — обозначения назначения для соответствующих групп высоколегированных или легированных сталей по применяемому стандарту. |
| Толщина покрытия | Д; Д; Д; Д | Толстое покрытие. Фактическая толщина в миллиметрах в маркировке не указана. |
| Вид покрытия | Р21; Б30; Б10; РЖ23 | Р — рутиловое; Б — основное; РЖ — обозначенная стандартом группа покрытия. Цифровые индексы — классификационные обозначения. |
| Допустимое пространственное положение | 2; 3; 1; 2 — индексы в кодах Р21, Б30, Б10, РЖ23 | Индекс положения расшифровывается по таблице ГОСТ 9466-75. Для точного перечисления разрешённых положений необходимо сверить эту таблицу для каждого кода. |
| Род и полярность тока | 1; 0; 0; 3 — последние цифры кодов | Последняя цифра — стандартизованный индекс рода тока и полярности. Конкретный режим следует установить по таблице ГОСТ 9466-75, а затем сверить с паспортом производителя. |
| Характеристики наплавленного металла | Э46; 10Х25Н13ГБ; 09Х1МФ; Э46 | У АНО-4 и ОЗС-6 указана группа типа Э46; у ЦЛ-9 и ЦЛ-20 приведена легирующая система наплавленного металла. Точные механические свойства и химические пределы определяют по стандарту и паспорту партии. |
Контрольные вопросы
- Виды покрытия, достоинства и недостатки. Для АНО-4 код Р указывает на рутиловую группу покрытия: такие электроды обычно легко зажигаются и обеспечивают устойчивое горение дуги; к ограничениям относятся чувствительность свойств шва к увлажнению и необходимость соблюдать указанные производителем режимы. Для ЦЛ-9 и ЦЛ-20 код Б указывает на основную группу: она позволяет получать металл шва с хорошими механическими свойствами; недостатки — повышенная требовательность к сухости покрытия и технике сварки, возможны трудности повторного зажигания. Код РЖ у ОЗС-6 обозначает специальную группу покрытия; её конкретные достоинства и ограничения следует уточнить по паспорту марки, поскольку по одному коду нельзя надёжно установить состав рецептуры. Общие достоинства и недостатки групп не заменяют паспортных характеристик конкретного электрода.
- Требования к хранению. Электроды хранят в заводской упаковке в сухом помещении, защищённом от влаги, конденсата, загрязнения и повреждения покрытия. После вскрытия упаковки их держат в условиях, указанных производителем. При необходимости прокаливание выполняют только при температуре и длительности, установленным паспортом или нормативной документацией; режимы для разных марок могут различаться. Для выдачи на рабочее место используют предусмотренные для этого сушильные шкафы или термопеналы. Увлажнённые или повреждённые электроды не применяют без предусмотренной проверки и обработки.
- Требования к испытаниям. Электроды испытывают в соответствии с применимыми ГОСТ и техническими условиями на конкретную марку. Проверяют соответствие маркировки и размеров, качество покрытия и сварочно-технологические свойства; испытания наплавленного металла и сварных соединений проводят по показателям, установленным стандартом. В зависимости от требований проверяют химический состав и механические свойства, включая прочность, пластичность и ударную вязкость. Условия подготовки образцов, режимы сварки и критерии приемки берут из нормативной документации и паспорта партии; без этих документов нельзя указывать конкретную программу испытаний и числовые нормы.
Наименование практической работы: Расшифровка условных обозначений сварочных электродов.
Цель работы: научиться расшифровывать обозначения сварочных электродов и определять по ним назначение, марку, диаметр и классификационные характеристики.
В таблице приведены сведения, однозначно читаемые из обозначений. Числовые коды положения сварки и параметров тока расшифровывают по таблицам ГОСТ 9466-75; фактические механические показатели и толщина покрытия для конкретной партии устанавливаются стандартом и паспортом производителя.
| Электрод | Условное обозначение или величина | Расшифровка условного обозначения |
|---|---|---|
| Тип | Э46 | Тип по классификации электродов для сварки углеродистых и низколегированных сталей. Для марок ЦЛ-9 и ЦЛ-20 типовое обозначение наплавленного металла задаётся химическим составом в маркировке. |
| Марка | АНО-4; ЦЛ-9; ЦЛ-20; ОЗС-6 | Заводские марки электродов. |
| Диаметр | 3,0; 5,0; 4,0; 3,0 мм | Диаметры соответственно АНО-4, ЦЛ-9, ЦЛ-20 и ОЗС-6. |
| Назначение | У; В; Т; У | У — для углеродистых и низколегированных сталей; В и Т — обозначения назначения для соответствующих групп высоколегированных или легированных сталей по применяемому стандарту. |
| Толщина покрытия | Д; Д; Д; Д | Толстое покрытие. Фактическая толщина в миллиметрах в маркировке не указана. |
| Вид покрытия | Р21; Б30; Б10; РЖ23 | Р — рутиловое; Б — основное; РЖ — обозначенная стандартом группа покрытия. Цифровые индексы — классификационные обозначения. |
| Допустимое пространственное положение | 2; 3; 1; 2 — индексы в кодах Р21, Б30, Б10, РЖ23 | Индекс положения расшифровывается по таблице ГОСТ 9466-75. Для точного перечисления разрешённых положений необходимо сверить эту таблицу для каждого кода. |
| Род и полярность тока | 1; 0; 0; 3 — последние цифры кодов | Последняя цифра — стандартизованный индекс рода тока и полярности. Конкретный режим следует установить по таблице ГОСТ 9466-75, а затем сверить с паспортом производителя. |
| Характеристики наплавленного металла | Э46; 10Х25Н13ГБ; 09Х1МФ; Э46 | У АНО-4 и ОЗС-6 указана группа типа Э46; у ЦЛ-9 и ЦЛ-20 приведена легирующая система наплавленного металла. Точные механические свойства и химические пределы определяют по стандарту и паспорту партии. |
Контрольные вопросы
- Виды покрытия, достоинства и недостатки. Для АНО-4 код Р указывает на рутиловую группу покрытия: такие электроды обычно легко зажигаются и обеспечивают устойчивое горение дуги; к ограничениям относятся чувствительность свойств шва к увлажнению и необходимость соблюдать указанные производителем режимы. Для ЦЛ-9 и ЦЛ-20 код Б указывает на основную группу: она позволяет получать металл шва с хорошими механическими свойствами; недостатки — повышенная требовательность к сухости покрытия и технике сварки, возможны трудности повторного зажигания. Код РЖ у ОЗС-6 обозначает специальную группу покрытия; её конкретные достоинства и ограничения следует уточнить по паспорту марки, поскольку по одному коду нельзя надёжно установить состав рецептуры. Общие достоинства и недостатки групп не заменяют паспортных характеристик конкретного электрода.
- Требования к хранению. Электроды хранят в заводской упаковке в сухом помещении, защищённом от влаги, конденсата, загрязнения и повреждения покрытия. После вскрытия упаковки их держат в условиях, указанных производителем. При необходимости прокаливание выполняют только при температуре и длительности, установленным паспортом или нормативной документацией; режимы для разных марок могут различаться. Для выдачи на рабочее место используют предусмотренные для этого сушильные шкафы или термопеналы. Увлажнённые или повреждённые электроды не применяют без предусмотренной проверки и обработки.
- Требования к испытаниям. Электроды испытывают в соответствии с применимыми ГОСТ и техническими условиями на конкретную марку. Проверяют соответствие маркировки и размеров, качество покрытия и сварочно-технологические свойства; испытания наплавленного металла и сварных соединений проводят по показателям, установленным стандартом. В зависимости от требований проверяют химический состав и механические свойства, включая прочность, пластичность и ударную вязкость. Условия подготовки образцов, режимы сварки и критерии приемки берут из нормативной документации и паспорта партии; без этих документов нельзя указывать конкретную программу испытаний и числовые нормы.
