
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
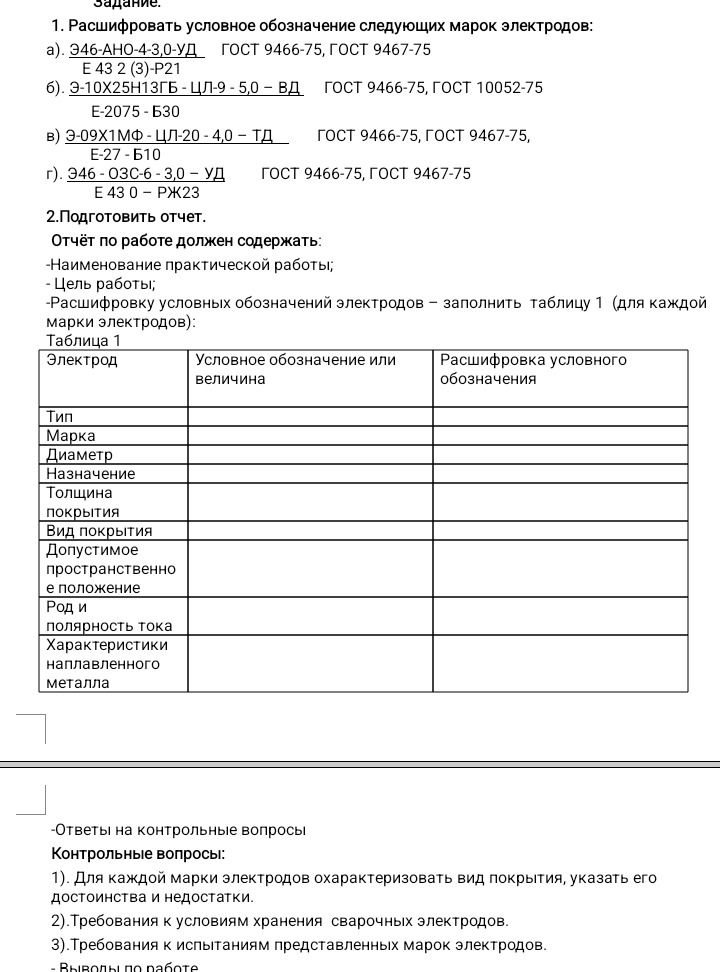
Ответ:
Наименование практической работы: Расшифровка условных обозначений сварочных электродов.
Цель работы: научиться расшифровывать маркировку электродов, определять их назначение и основные характеристики, а также изучить общие требования к хранению и испытаниям.
В таблице приведены характеристики, определяемые по читаемым обозначениям. Индексы пространственного положения: 1 — все положения; 2 — все положения, кроме вертикального сверху вниз; 3 — нижнее, горизонтальное на вертикальной плоскости и вертикальное снизу вверх. Код тока следует сверять с таблицей соответствующего стандарта и паспортом производителя.
| Характеристика | Э46-АНО-4-3,0-УД | Э-10Х25Н13Г2-ЦЛ-9-5,0-ВД | Э-09Х1МФ-ЦЛ-20-4,0-ТД | Э46-ОЗС-6-3,0-УД |
|---|---|---|---|---|
| Тип | Э46 | Э-10Х25Н13Г2 | Э-09Х1МФ | Э46 |
| Марка | АНО-4 | ЦЛ-9 | ЦЛ-20 | ОЗС-6 |
| Диаметр | 3,0 мм | 5,0 мм | 4,0 мм | 3,0 мм |
| Назначение | У — углеродистые и низколегированные стали | В — высоколегированные стали | Т — теплоустойчивые стали | У — углеродистые и низколегированные стали |
| Толщина покрытия | Д — толстое | Д — толстое | Д — толстое | Д — толстое |
| Вид покрытия | Р — рутиловое | Б — основное | Б — основное | РЖ — рутиловое с железным порошком |
| Допустимое пространственное положение | Индекс 2: все положения, кроме вертикального сверху вниз | Индекс 3: нижнее, горизонтальное на вертикальной плоскости, вертикальное снизу вверх | Индекс 1: все положения | Индекс 2: все положения, кроме вертикального сверху вниз |
| Род и полярность тока | Индекс тока 1; точные условия подключения — по стандарту и паспорту изделия | Индекс тока 0; точные условия подключения — по стандарту и паспорту изделия | Индекс тока 0; точные условия подключения — по стандарту и паспорту изделия | Индекс тока 3; точные условия подключения — по стандарту и паспорту изделия |
| Характеристики наплавленного металла | Классификация Е 43 2(3)-Р21; тип Э46 соответствует электродам для углеродистых и низколегированных сталей. Полный набор механических показателей следует брать из стандарта и паспорта. | Тип по составу: Э-10Х25Н13Г2. Видимый классификационный индекс на фотографии не позволяет надёжно установить полный состав и показатели наплавленного металла. | Тип по составу: Э-09Х1МФ. Видимый классификационный индекс на фотографии недостаточен для достоверного определения полного набора показателей. | Классификация Е 43 0-РЖ23; тип Э46 соответствует электродам для углеродистых и низколегированных сталей. Полный набор механических показателей следует брать из стандарта и паспорта. |
Примечание к распознаванию: на изображении классификационные строки под марками ЦЛ-9 и ЦЛ-20 выглядят как «Е-2075-Б30» и «Е-27-Б10», но читаются не полностью. Поэтому их нельзя уверенно дополнять или использовать для вывода о свойствах наплавленного металла. Для точной расшифровки нужны чёткое фото этих строк либо паспорт электродов.
Контрольный вопрос 1. Покрытия: достоинства и недостатки.
- АНО-4, рутиловое покрытие. Обычно обеспечивает лёгкое зажигание и повторный поджиг дуги, устойчивое горение, сравнительно удобное формирование шва и легко отделяемый шлак. Недостатки: свойства шва и допустимость применения зависят от конкретной марки и режима; увлажнённое или повреждённое покрытие ухудшает качество сварки.
- ЦЛ-9 и ЦЛ-20, основное покрытие. Такие покрытия применяют, когда важны свойства металла шва и низкое содержание водорода при соблюдении требований подготовки электродов. Недостатки: они чувствительны к увлажнению, требуют аккуратного хранения и, если это предписано изготовителем, прокалки; поджиг и повторный поджиг могут быть сложнее, чем у некоторых рутиловых электродов.
- ОЗС-6, покрытие РЖ. Индекс РЖ обозначает рутиловое покрытие с железным порошком. Для электродов этого вида характерны технологичность рутилового покрытия и возможность повышения производительности за счёт железного порошка. Конкретные достоинства, ограничения и режимы необходимо сверять с паспортом ОЗС-6.
Контрольный вопрос 2. Хранение. Электроды хранят в неповреждённой заводской упаковке, в сухом закрытом помещении, защищённом от влаги, конденсата, загрязнения и резких перепадов температуры. Разные марки и партии следует хранить раздельно и снабжать читаемыми обозначениями. Увлажнённые электроды нельзя применять без оценки их состояния и соблюдения указанного изготовителем режима сушки или прокалки. Температуру и продолжительность обработки берут из паспорта или инструкции именно для данной марки: универсальный режим для всех электродов задавать нельзя.
Контрольный вопрос 3. Испытания. Проверку проводят по требованиям применимых стандартов и документации изготовителя для конкретных типов и партий. В общем случае контролируют идентификацию и документы партии, внешний вид и размеры электродов, состояние покрытия и качество изготовления; предусмотренные стандартом испытания сваркой и наплавленным металлом могут включать проверку технологических свойств, химического состава и механических характеристик. Объём выборки, методы испытаний и критерии приёмки определяют нормативные документы. По одному изображению маркировки нельзя заключить, что партия фактически прошла испытания: для этого нужны паспорт качества или протокол испытаний.
Вывод: маркировка позволяет определить тип электрода, его марку, диаметр, назначение, толщину и вид покрытия, а также часть классификационных характеристик. Для точного выбора режима сварки и подтверждения свойств нужно сверяться со стандартом, паспортом и инструкцией изготовителя; нечёткие классификационные строки на изображении требуют уточнения.
