
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
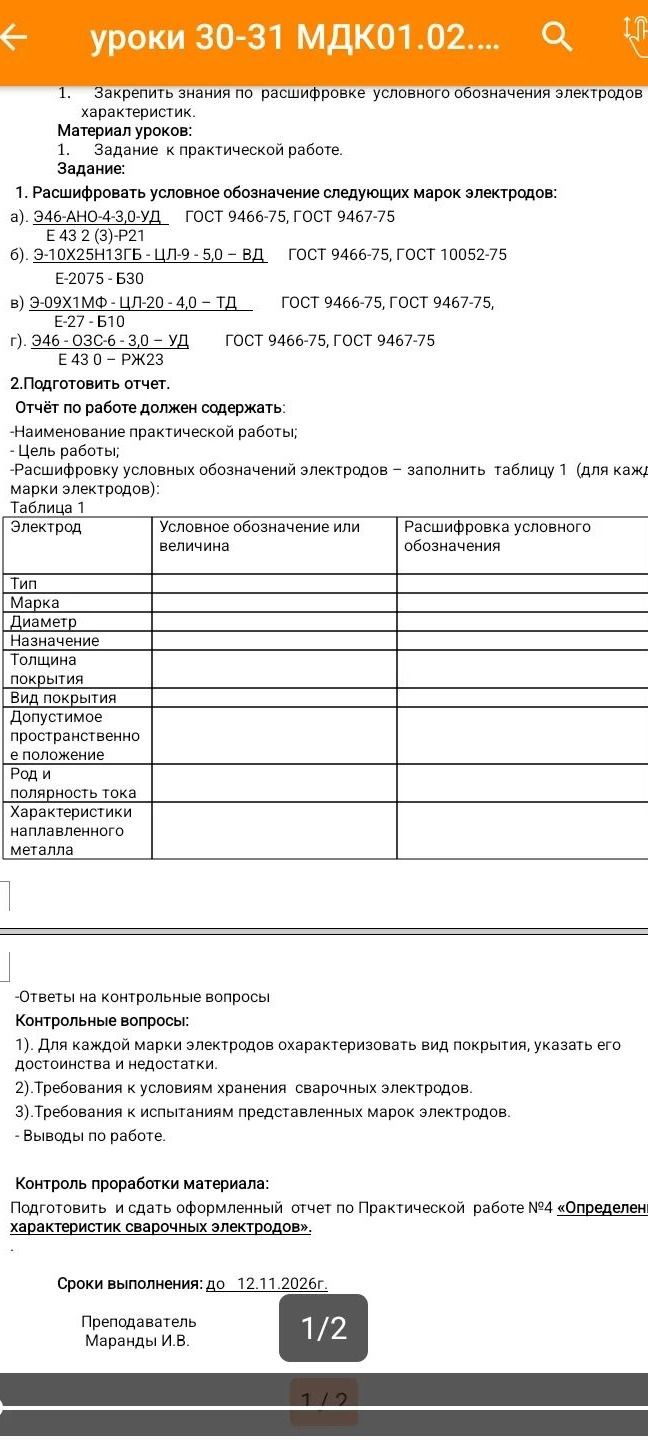
Ответ:
Практическая работа № 4. Определение характеристик сварочных электродов
Цель работы: научиться расшифровывать обозначения сварочных электродов, определять их назначение, основные характеристики и требования к хранению и испытаниям.
В таблице буквенно-цифровые индексы покрытия и условий применения приведены по обозначениям на изображении. Подробные значения цифровых индексов проверяются по соответствующим таблицам стандартов и паспорту конкретной марки.
| Характеристика | Э46-АНО-4 | Э-10Х25Н13ГБ-ЦЛ-9 | Э-09Х1МФ-ЦЛ-20 | Э46-ОЗС-6 |
|---|---|---|---|---|
| Тип | Э46 — для сварки углеродистых и низколегированных конструкционных сталей; тип характеризует механические свойства наплавленного металла. | Электрод для наплавки металла состава 10Х25Н13ГБ; характеристики классифицируются по ГОСТ 10052-75. | Электрод для наплавки металла состава 09Х1МФ; классификационное обозначение Е-27. | Э46 — для сварки углеродистых и низколегированных конструкционных сталей. |
| Марка | АНО-4 | ЦЛ-9 | ЦЛ-20 | ОЗС-6 |
| Диаметр | 4,0 мм | 5,0 мм | 4,0 мм | 3,0 мм |
| Назначение | У — углеродистые и низколегированные стали. | В — высоколегированные стали. | Т — теплоустойчивые стали. | У — углеродистые и низколегированные стали. |
| Толщина покрытия | Д — толстое покрытие. | Д — толстое покрытие. | Д — толстое покрытие. | Д — толстое покрытие. |
| Вид покрытия | Р — рутиловое; индекс Р21. | Б — основное; индекс Б30. | Б — основное; индекс Б10. | РЖ — рутилово-железное; индекс РЖ23. |
| Допустимое пространственное положение | Определяется индексом 21 по таблице ГОСТ 9466-75. | Определяется индексом 30 по таблице ГОСТ 9466-75. | Определяется индексом 10 по таблице ГОСТ 9466-75. | Определяется индексом 23 по таблице ГОСТ 9466-75. |
| Род и полярность тока | Определяются индексом 21 и паспортом электрода. | Определяются индексом 30 и паспортом электрода. | Определяются индексом 10 и паспортом электрода. | Определяются индексом 23 и паспортом электрода. |
| Характеристики наплавленного металла | Е 43 2 (3)-Р21: классификационные показатели механических свойств и условий применения по стандарту. | Е-2075-Б30; состав обозначен 10Х25Н13ГБ: хромоникелевый металл с добавками марганца и ниобия. Точные показатели — по ГОСТ 10052-75 и паспорту. | Е-27-Б10; состав обозначен 09Х1МФ: хромомолибденованадиевый металл. Точные показатели — по стандарту и паспорту. | Е 43 0-РЖ23: классификационные показатели механических свойств и условий применения по стандарту. |
1. Вид покрытия, достоинства и недостатки
- АНО-4, рутиловое покрытие. Обычно обеспечивает устойчивое горение дуги, лёгкое повторное зажигание, небольшое разбрызгивание и удобное отделение шлака. Ограничения: по сравнению с основными электродами обычно хуже подходит для случаев, где особенно важны низкое содержание диффузионного водорода и повышенная стойкость соединения к холодным трещинам; следует соблюдать требования к влажности электродов.
- ЦЛ-9, основное покрытие. Позволяет получать металл с низким содержанием водорода и хорошие механические свойства; подходит для ответственных соединений высоколегированных сталей при соблюдении технологии. Требует особенно тщательного хранения и, если предписано изготовителем, прокалки; дуга может зажигаться труднее, а шлак — отделяться сложнее.
- ЦЛ-20, основное покрытие. Преимущества и ограничения основного покрытия те же: низкое содержание водорода и пригодность для ответственной сварки при правильной подготовке, но повышенные требования к сушке, хранению и навыку сварщика. Для теплоустойчивой стали важны также соответствие присадочного металла и режимов сварки проекту.
- ОЗС-6, рутилово-железное покрытие. Обычно отличается устойчивой дугой, хорошим формированием шва и производительностью; железный порошок способствует увеличению наплавки. Возможные ограничения: шлак и свойства шва зависят от режима и положения сварки; для ответственных соединений с особыми требованиями по водороду следует выбирать электрод строго по документации.
2. Условия хранения
- Хранить электроды в целой заводской упаковке, в сухом закрытом помещении, защищённом от влаги, конденсата, загрязнений и повреждений покрытия.
- Соблюдать условия температуры и влажности, указанные изготовителем; марки и партии хранить раздельно, сохраняя маркировку и документы.
- Вскрытые упаковки защищать от увлажнения. Для электродов с основным покрытием особенно важно не допускать набора влаги.
- Сушить или прокаливать электроды только при наличии такого требования в паспорте или технологической документации: температура и продолжительность зависят от конкретной марки. После обработки хранить их в предусмотренных для этого условиях.
- Электроды с трещинами, сколами покрытия, следами коррозии стержня или признаками увлажнения не применять до оценки их пригодности по установленной процедуре.
3. Требования к испытаниям
Электроды проверяют по применимым стандартам и документации изготовителя: для общих требований и условных обозначений — по ГОСТ 9466-75; для электродов соответствующих классов — по ГОСТ 9467-75; для высоколегированных электродов — по ГОСТ 10052-75. Контролируют маркировку и упаковку, размеры и состояние покрытия, качество изготовления и сварочно-технологические свойства. Для установления соответствия наплавленного металла требованиям конкретного типа выполняют предусмотренные стандартом испытания механических свойств и, когда требуется, химического состава и иных показателей. Испытания проводят на предусмотренных стандартом образцах и в установленном режиме; применимость конкретного набора испытаний уточняют по стандарту на марку и сертификату партии. Перед сваркой также проверяют соответствие электрода свариваемой стали, проекту и технологической карте.
Выводы по работе
Обозначение электрода содержит сведения о типе или составе наплавленного металла, марке, диаметре, назначении и покрытии. Дополнительное классификационное обозначение указывает свойства и условия применения по соответствующему стандарту. Для правильного выбора электрода необходимо учитывать материал изделия, условия сварки и требования к соединению; хранить и подготавливать электроды следует по паспорту конкретной марки.
