
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
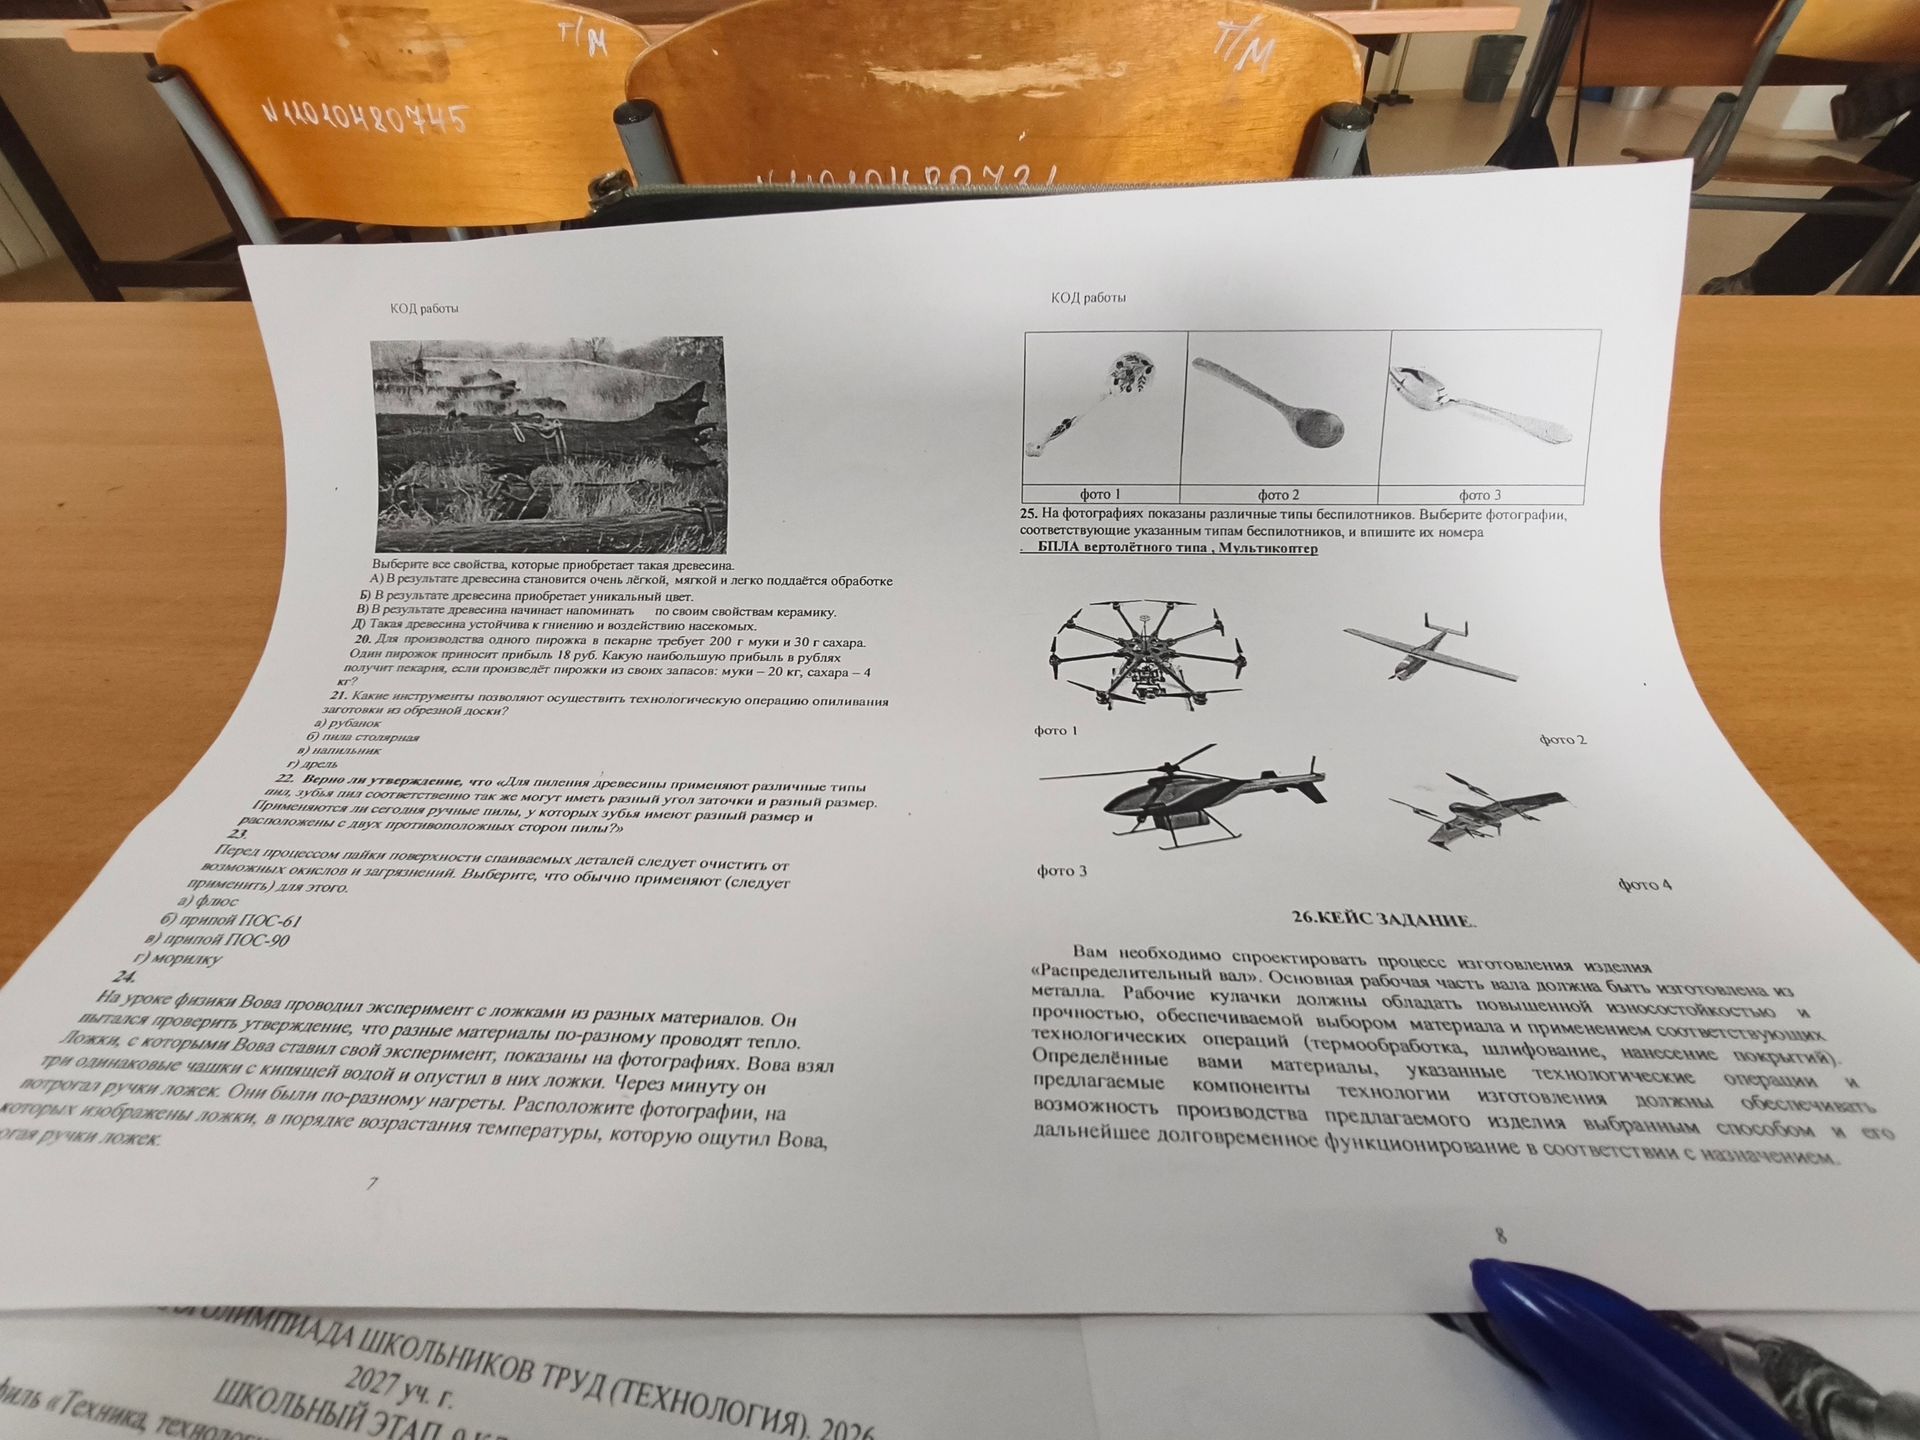
Условный вариант технологического процесса: заготовка — легированная конструкционная сталь, например сталь 40Х. Выбор конкретной марки и режимов обработки для реального изделия необходимо согласовать с чертежом, нагрузками и нормативными требованиями.
- Получение заготовки. Отрезать заготовку из стального проката с припуском на последующую обработку.
- Черновая обработка. На токарном станке сформировать основные ступени вала и базовые поверхности, оставив припуск для чистовой обработки.
- Формирование кулачков. Обработать кулачки фрезерованием или на станке с ЧПУ, соблюдая профиль и размеры чертежа.
- Термообработка. Для повышения износостойкости рабочих поверхностей применить подходящую для выбранной стали закалку с последующим отпуском. Режим устанавливают по марке материала и требованиям к твёрдости.
- Чистовая обработка. Отшлифовать рабочие поверхности кулачков и опорные шейки, чтобы обеспечить требуемые размеры, точность и качество поверхности.
- Контроль. Проверить размеры, профиль кулачков, биение и твёрдость; осмотреть изделие на отсутствие дефектов.
- Защита и приёмка. При необходимости нанести защитное покрытие на поверхности, не участвующие в рабочих посадках, затем очистить и законсервировать вал.
Для изготовления нужны отрезное оборудование, токарный и фрезерный станки, оборудование для термообработки, шлифовальный станок и средства измерения. Нанесение покрытия выбирают с учётом условий работы, чтобы оно не нарушало размеры и сопряжения.
