
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
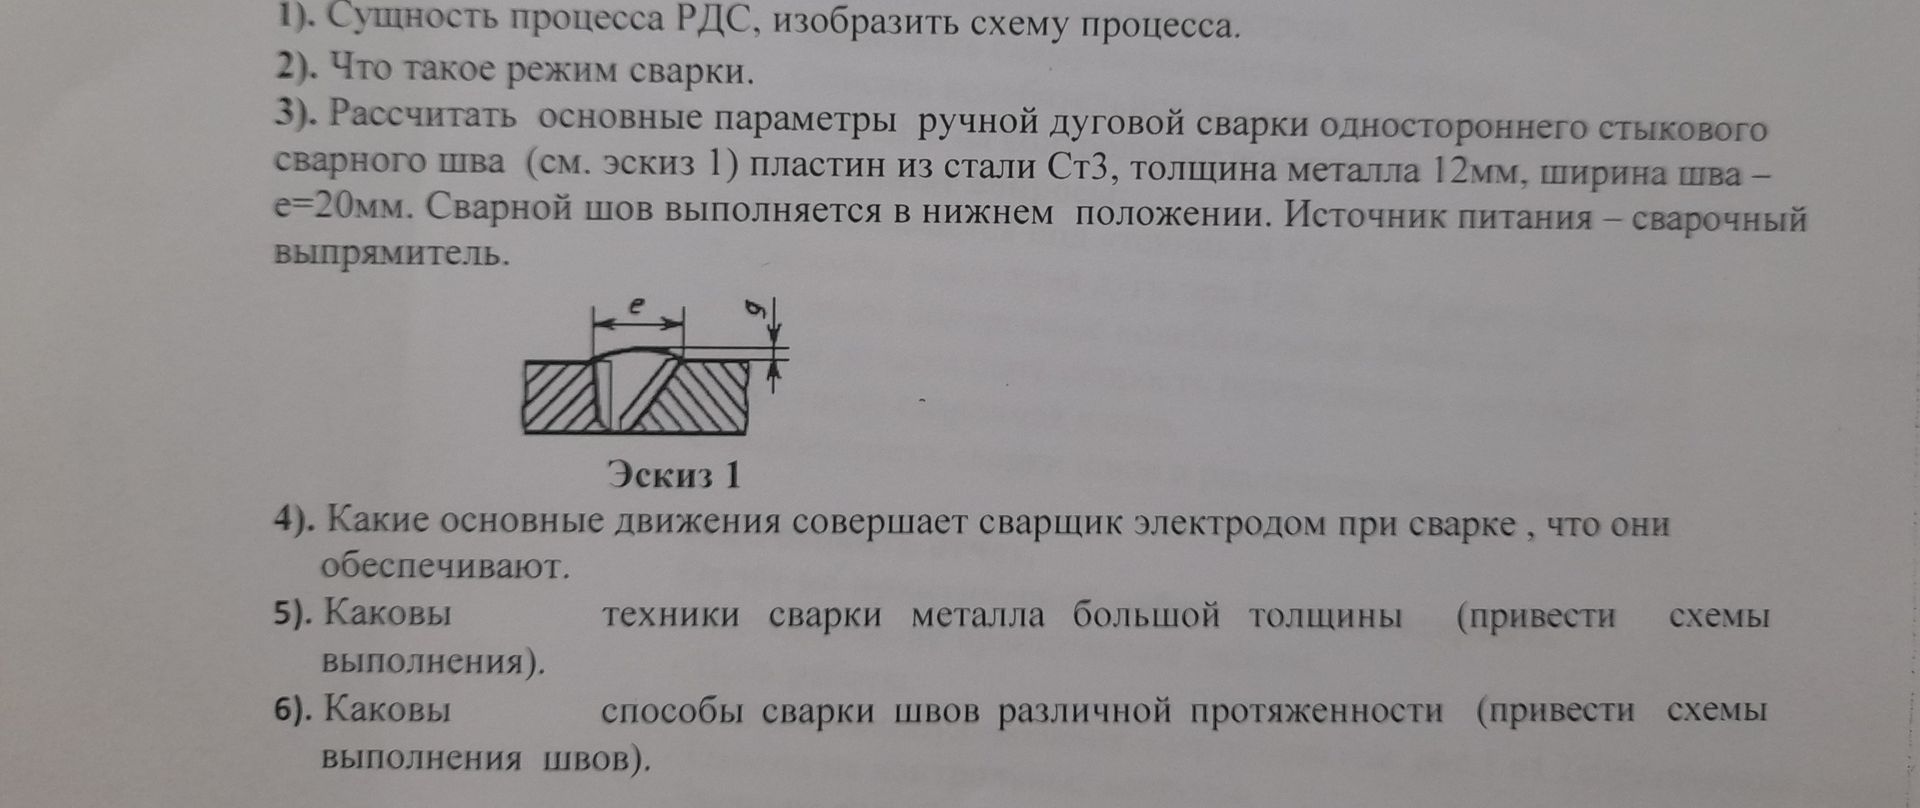
Ответ:
Важно: по заданным данным нельзя однозначно рассчитать полный технологический режим: не указаны марка электрода, разделка кромок и зазор в корне, а также допустимый диапазон параметров электрода. Ниже — ориентировочный учебный расчёт для стали Ст3 и обычного покрытого электрода класса Э42 с учётом нижнего положения; точные значения следует сверить с технологической картой и паспортом электрода.
Электрод. Для толщины 12 мм принимаем диаметр 4 мм для корневого прохода. Заполняющие проходы можно выполнять электродом диаметром 4–5 мм; из-за односторонней разделки и ширины шва 20 мм требуется многопроходная сварка.
Сварочный ток. Для электрода диаметром 4 мм используем ориентировочное правило
I ≈ (35–45)d, гдеdзадан в миллиметрах:I ≈ (35–45)·4 = 140–180 А. Для выбранного примера принимаем около 160 А. Для электрода 5 мм ориентировочный ток составляет 175–225 А; конкретное значение выбирают по паспорту электрода и положению шва.Источник и полярность. Выпрямитель позволяет сваривать постоянным током. Для примера принимаем обратную полярность — электрод подключён к «+», изделие к «−»; фактическую полярность выбирают по рекомендациям изготовителя электрода.
Напряжение дуги и скорость. Для принятого режима ориентировочное напряжение дуги — 22–26 В, скорость ручного ведения — примерно 12–20 см/мин. Это справочные стартовые значения, а не точный результат расчёта: их уточняют пробной сваркой и по технологической карте.
Ширина шва по условию равна 20 мм, толщина пластин — 12 мм. Эти данные сами по себе не задают форму разделки и число проходов с точностью до технологии. Чтобы получить единственный расчёт, нужны размеры разделки и корневого зазора, марка электрода и его паспортные режимы.
Ориентировочно: Э42, Ø4 мм для корня, около 160 А, 22–26 В, нижнее положение, постоянный ток; заполнение выполнять несколькими проходами с уточнением режима по паспорту электрода.
