
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
Ниже приведены учебные ориентировочные рекомендации для ручной дуговой сварки покрытыми электродами. Рабочие режимы и подготовку необходимо подтвердить технологической картой с учётом стандарта на изделие, положения шва и требований к контролю.
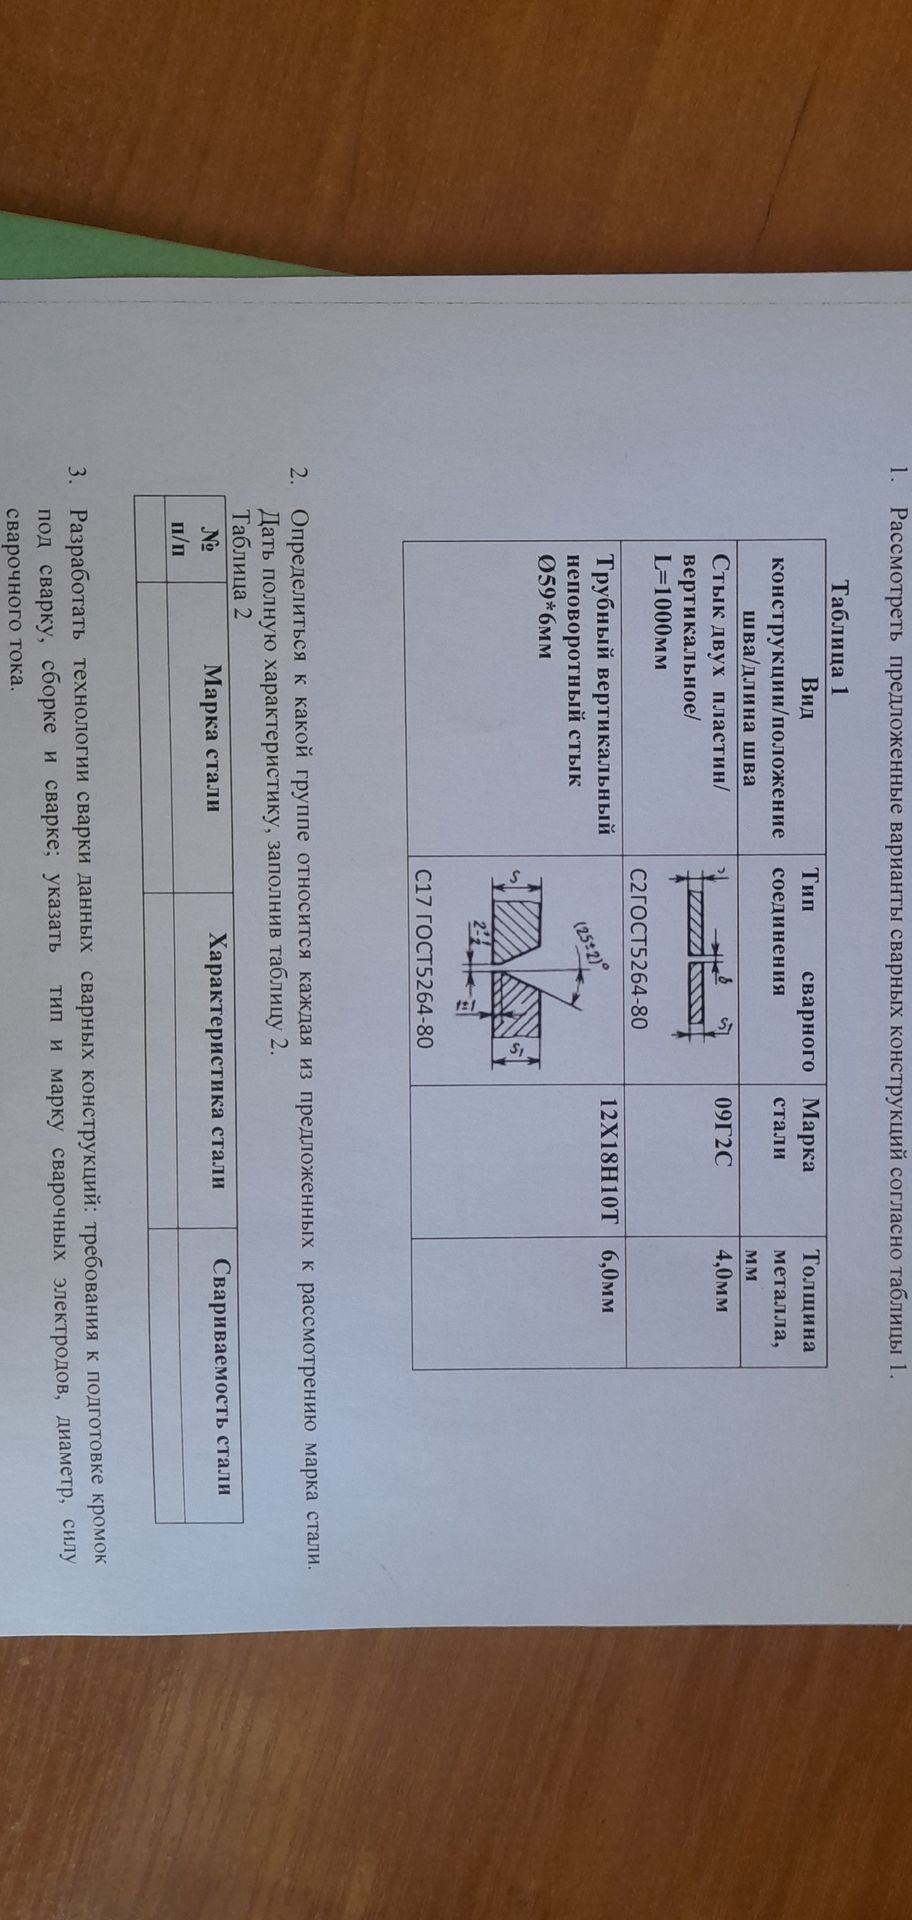
Вариант 1. Стык пластин из стали 09Г2С, толщина 4 мм, вертикальный шов.
- Очистить кромки и прилегающие поверхности от масла, влаги, ржавчины, окалины и загрязнений. Для толщины 4 мм обычно достаточно стыка без скоса кромок; ориентировочный корневой зазор — 1,5–2 мм. Точные значения задать технологической картой.
- Собрать листы в одной плоскости, проверить совпадение кромок и равномерность зазора. Закрепить прихватками, которые не имеют трещин и включений; прихватки с дефектами удалить.
- Выполнять сварку в вертикальном положении короткой дугой, контролируя ванну и не допуская прожога. При толщине 4 мм возможен один проход; число проходов зависит от требуемого сечения шва.
- Применить низководородные электроды для низколегированной стали, например УОНИ-13/55, диаметром 3,0 мм. Ориентировочный ток для вертикального положения — 80–100 А; уточнять по паспорту электрода и пробной сварке.
- После сварки удалить шлак и осмотреть шов. Контроль качества выполнить способом и в объёме, установленными документацией на конструкцию.
Вариант 2. Неповоротный стык трубы Ø59×6 мм из стали 12Х18Н10Т, вертикальное положение.
- Подготовить торцы перпендикулярно оси трубы. Для толщины 6 мм применяют скос кромок, если он предусмотрен технологической картой; типичный ориентир — угол скоса каждой кромки около 30°, притупление 1–2 мм и корневой зазор 2–3 мм. Размеры необходимо уточнить для принятой технологии и доступа к корню.
- Очистить кромки и прилегающие участки от загрязнений и оксидов инструментом, предназначенным для нержавеющей стали. Не допускать загрязнения частицами углеродистой стали.
- Собрать трубу соосно, равномерно выставить зазор по окружности и закрепить прихватками. Прихватки выполнить тем же совместимым сварочным материалом; дефектные прихватки удалить.
- Использовать электроды для сварки стабилизированной хромоникелевой нержавеющей стали, например ЦЛ-11, если марка электрода разрешена технологической документацией для данного сочетания материалов. Ориентировочный диаметр — 2,5 мм для корневого прохода и 3,0 мм для последующих; ток — примерно 55–75 А для 2,5 мм и 70–90 А для 3,0 мм. Точные режимы выбирают по паспорту электродов и пробной сварке.
- Сваривать короткой дугой с умеренным тепловложением, не допуская перегрева и длительных остановок на одном участке. Между проходами удалить шлак и очистить поверхность шва. Защитить корень от окисления предусмотренным технологией способом, если этого требуют условия эксплуатации и документация.
- Осмотреть шов и выполнить установленный контроль. Для ответственного трубопровода дополнительно соблюсти требования проекта, применимых правил и утверждённой технологии сварки.
Ниже приведены учебные ориентировочные рекомендации для ручной дуговой сварки покрытыми электродами. Рабочие режимы и подготовку необходимо подтвердить технологической картой с учётом стандарта на изделие, положения шва и требований к контролю.
Вариант 1. Стык пластин из стали 09Г2С, толщина 4 мм, вертикальный шов.
- Очистить кромки и прилегающие поверхности от масла, влаги, ржавчины, окалины и загрязнений. Для толщины 4 мм обычно достаточно стыка без скоса кромок; ориентировочный корневой зазор — 1,5–2 мм. Точные значения задать технологической картой.
- Собрать листы в одной плоскости, проверить совпадение кромок и равномерность зазора. Закрепить прихватками, которые не имеют трещин и включений; прихватки с дефектами удалить.
- Выполнять сварку в вертикальном положении короткой дугой, контролируя ванну и не допуская прожога. При толщине 4 мм возможен один проход; число проходов зависит от требуемого сечения шва.
- Применить низководородные электроды для низколегированной стали, например УОНИ-13/55, диаметром 3,0 мм. Ориентировочный ток для вертикального положения — 80–100 А; уточнять по паспорту электрода и пробной сварке.
- После сварки удалить шлак и осмотреть шов. Контроль качества выполнить способом и в объёме, установленными документацией на конструкцию.
Вариант 2. Неповоротный стык трубы Ø59×6 мм из стали 12Х18Н10Т, вертикальное положение.
- Подготовить торцы перпендикулярно оси трубы. Для толщины 6 мм применяют скос кромок, если он предусмотрен технологической картой; типичный ориентир — угол скоса каждой кромки около 30°, притупление 1–2 мм и корневой зазор 2–3 мм. Размеры необходимо уточнить для принятой технологии и доступа к корню.
- Очистить кромки и прилегающие участки от загрязнений и оксидов инструментом, предназначенным для нержавеющей стали. Не допускать загрязнения частицами углеродистой стали.
- Собрать трубу соосно, равномерно выставить зазор по окружности и закрепить прихватками. Прихватки выполнить тем же совместимым сварочным материалом; дефектные прихватки удалить.
- Использовать электроды для сварки стабилизированной хромоникелевой нержавеющей стали, например ЦЛ-11, если марка электрода разрешена технологической документацией для данного сочетания материалов. Ориентировочный диаметр — 2,5 мм для корневого прохода и 3,0 мм для последующих; ток — примерно 55–75 А для 2,5 мм и 70–90 А для 3,0 мм. Точные режимы выбирают по паспорту электродов и пробной сварке.
- Сваривать короткой дугой с умеренным тепловложением, не допуская перегрева и длительных остановок на одном участке. Между проходами удалить шлак и очистить поверхность шва. Защитить корень от окисления предусмотренным технологией способом, если этого требуют условия эксплуатации и документация.
- Осмотреть шов и выполнить установленный контроль. Для ответственного трубопровода дополнительно соблюсти требования проекта, применимых правил и утверждённой технологии сварки.
