
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
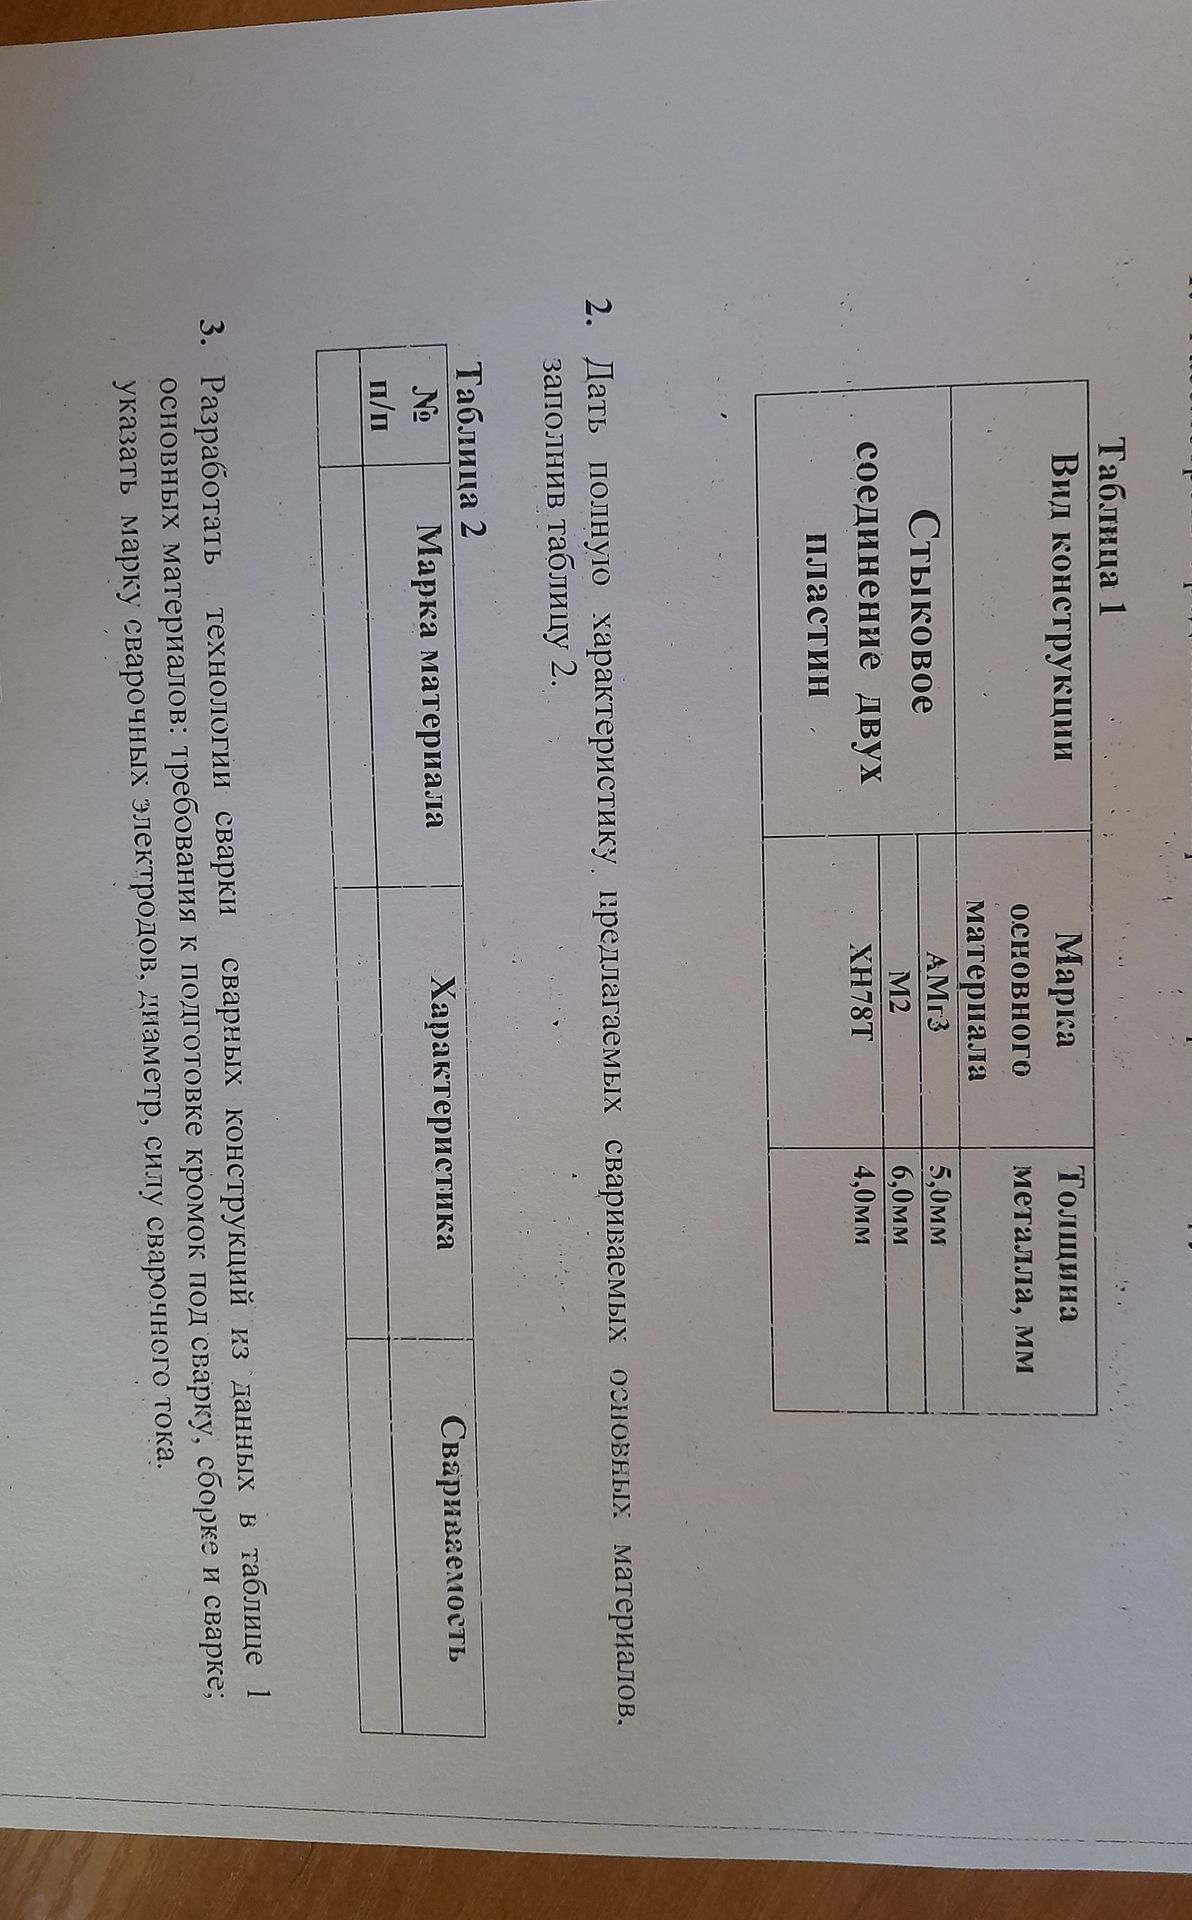
Таблица 1 задаёт стыковое соединение двух пластин для каждой пары материала и толщины. Способ сварки и стандарты выполнения не указаны, поэтому ниже приведён условный технологический вариант ручной дуговой сварки покрытыми электродами. Для алюминиевого сплава и меди такой способ нельзя считать универсальным или рекомендуемым: приведённые режимы необходимо подтвердить технологической документацией и пробной сваркой.
1. АМг3, толщина 5,0 мм
- Кромки подготовить без скоса, с притуплением порядка 1–1,5 мм и зазором около 1,5–2 мм; удалить масло, влагу и оксидную плёнку, зачистить металл непосредственно перед сваркой.
- Собрать пластины встык на ровной подкладке, выверить зазор и смещение кромок, закрепить прихватками.
- Покрытые электроды для ручной дуговой сварки не являются типовым выбором для АМг3. Для учебного технологического решения предпочтительна аргонодуговая сварка неплавящимся вольфрамовым электродом с присадкой типа Св-АМг3; поэтому марка покрытого электрода, его диаметр и ток для данного процесса не назначаются.
2. М2 (медь), толщина 6,0 мм
- Кромки зачистить до металлического блеска и обезжирить; для стыкового соединения предусмотреть скос кромок, обеспечивающий провар по толщине, и равномерный сборочный зазор.
- Закрепить детали в приспособлении, выполнить прихватки и обеспечить интенсивный равномерный подвод тепла; медь быстро отводит тепло.
- Условный вариант для ручной дуговой сварки — электроды по меди МН-5 (или другой электрод, назначенный утверждённой технологией), ориентировочный диаметр 3,0–4,0 мм, ток порядка 140–200 А. Эти значения являются ориентировочными и требуют уточнения по паспорту электрода и пробной сварке.
3. ХН78Т, толщина 4,0 мм
- Кромки тщательно очистить от загрязнений и окалины; выполнить небольшой скос кромок либо применить соединение без скоса при подтверждённом полном проваре. Зазор и притупление назначить по принятой технологии.
- Собрать детали без принудительного смещения, прихватки выполнять тем же типом присадочного материала, что и основной шов; не допускать загрязнения зоны сварки.
- Для условного варианта ручной дуговой сварки применяют электроды для никелевых сплавов, например ОЗЛ-25Б, если их применение подтверждено документацией на конкретный материал и соединение. Ориентировочный диаметр 2,5–3,0 мм, ток около 70–110 А; фактический режим выбирают по паспорту электрода и пробной сварке.
Перед производственной сваркой необходимо проверить совместимость присадочных материалов, обеспечить требуемую защиту сварочной ванны и проконтролировать швы. Для назначения обязательных марок электродов и точных режимов нужны нормативная документация на материалы, условия эксплуатации и выбранная технология сварки.
Таблица 1 задаёт стыковое соединение двух пластин для каждой пары материала и толщины. Способ сварки и стандарты выполнения не указаны, поэтому ниже приведён условный технологический вариант ручной дуговой сварки покрытыми электродами. Для алюминиевого сплава и меди такой способ нельзя считать универсальным или рекомендуемым: приведённые режимы необходимо подтвердить технологической документацией и пробной сваркой.
1. АМг3, толщина 5,0 мм
- Кромки подготовить без скоса, с притуплением порядка 1–1,5 мм и зазором около 1,5–2 мм; удалить масло, влагу и оксидную плёнку, зачистить металл непосредственно перед сваркой.
- Собрать пластины встык на ровной подкладке, выверить зазор и смещение кромок, закрепить прихватками.
- Покрытые электроды для ручной дуговой сварки не являются типовым выбором для АМг3. Для учебного технологического решения предпочтительна аргонодуговая сварка неплавящимся вольфрамовым электродом с присадкой типа Св-АМг3; поэтому марка покрытого электрода, его диаметр и ток для данного процесса не назначаются.
2. М2 (медь), толщина 6,0 мм
- Кромки зачистить до металлического блеска и обезжирить; для стыкового соединения предусмотреть скос кромок, обеспечивающий провар по толщине, и равномерный сборочный зазор.
- Закрепить детали в приспособлении, выполнить прихватки и обеспечить интенсивный равномерный подвод тепла; медь быстро отводит тепло.
- Условный вариант для ручной дуговой сварки — электроды по меди МН-5 (или другой электрод, назначенный утверждённой технологией), ориентировочный диаметр 3,0–4,0 мм, ток порядка 140–200 А. Эти значения являются ориентировочными и требуют уточнения по паспорту электрода и пробной сварке.
3. ХН78Т, толщина 4,0 мм
- Кромки тщательно очистить от загрязнений и окалины; выполнить небольшой скос кромок либо применить соединение без скоса при подтверждённом полном проваре. Зазор и притупление назначить по принятой технологии.
- Собрать детали без принудительного смещения, прихватки выполнять тем же типом присадочного материала, что и основной шов; не допускать загрязнения зоны сварки.
- Для условного варианта ручной дуговой сварки применяют электроды для никелевых сплавов, например ОЗЛ-25Б, если их применение подтверждено документацией на конкретный материал и соединение. Ориентировочный диаметр 2,5–3,0 мм, ток около 70–110 А; фактический режим выбирают по паспорту электрода и пробной сварке.
Перед производственной сваркой необходимо проверить совместимость присадочных материалов, обеспечить требуемую защиту сварочной ванны и проконтролировать швы. Для назначения обязательных марок электродов и точных режимов нужны нормативная документация на материалы, условия эксплуатации и выбранная технология сварки.
