
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
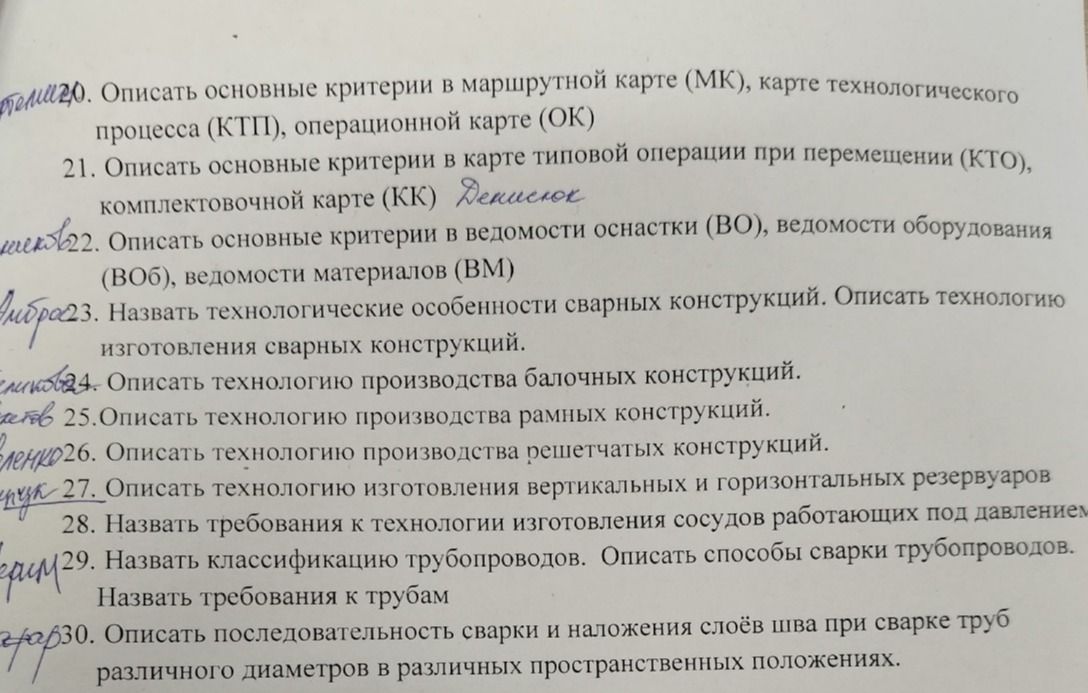
Ответ:
Последовательность зависит от диаметра и толщины стенки, материала, типа соединения, доступности стыка и применяемого сварочного процесса. Для каждого случая она должна быть установлена квалифицированной сварочной процедурой; универсальные режимы и схема слоёв не заменяют эту процедуру.
- Подготовка. Проверяют маркировку и состояние труб, разделку кромок, зазор и смещение кромок по документации. Стык очищают, трубы совмещают и закрепляют. Прихватки выполняют установленным способом; дефектные прихватки удаляют или исправляют по технологии.
- Сборка и положение. Определяют, вращается ли труба или она закреплена. Для вращаемой трубы шов можно выполнять в удобном положении согласно процедуре. При неподвижной трубе сварщик последовательно работает по окружности в предусмотренных пространственных положениях; порядок участков и направление проходов задаёт технология.
- Корневой слой. Выполняют проход, формирующий корень шва. Контролируют сплавление и провар в пределах требований процедуры. При необходимости предусматривают подкладку, поддув или другой способ защиты корня — только если это предусмотрено технологией.
- Заполняющие слои. После требуемой очистки и осмотра корня накладывают слои и валики в установленном порядке, обеспечивая заполнение разделки и сплавление с предыдущим металлом и кромками. Межслойные операции и контроль выполняют по процедуре.
- Облицовочный слой. Завершающий проход формирует наружную поверхность шва. Его профиль и размеры должны соответствовать чертежу и критериям приемки, без недопустимых дефектов.
- Контроль. Осматривают шов, проверяют предусмотренные размеры и выполняют неразрушающий контроль в требуемом объёме. Выявленные дефекты исправляют по утверждённой процедуре с последующим повторным контролем.
Для труб малого диаметра и тонкой стенки число проходов и возможность многослойной сварки определяются толщиной и утверждённой процедурой; для труб большего диаметра и толщины обычно требуется заполнение несколькими проходами. При вертикальном, горизонтальном, потолочном и других положениях способ ведения дуги, деление окружности на участки и порядок проходов устанавливают отдельно в квалифицированной технологии. Нельзя назначать эти параметры только по диаметру трубы.
Последовательность зависит от диаметра и толщины стенки, материала, типа соединения, доступности стыка и применяемого сварочного процесса. Для каждого случая она должна быть установлена квалифицированной сварочной процедурой; универсальные режимы и схема слоёв не заменяют эту процедуру.
- Подготовка. Проверяют маркировку и состояние труб, разделку кромок, зазор и смещение кромок по документации. Стык очищают, трубы совмещают и закрепляют. Прихватки выполняют установленным способом; дефектные прихватки удаляют или исправляют по технологии.
- Сборка и положение. Определяют, вращается ли труба или она закреплена. Для вращаемой трубы шов можно выполнять в удобном положении согласно процедуре. При неподвижной трубе сварщик последовательно работает по окружности в предусмотренных пространственных положениях; порядок участков и направление проходов задаёт технология.
- Корневой слой. Выполняют проход, формирующий корень шва. Контролируют сплавление и провар в пределах требований процедуры. При необходимости предусматривают подкладку, поддув или другой способ защиты корня — только если это предусмотрено технологией.
- Заполняющие слои. После требуемой очистки и осмотра корня накладывают слои и валики в установленном порядке, обеспечивая заполнение разделки и сплавление с предыдущим металлом и кромками. Межслойные операции и контроль выполняют по процедуре.
- Облицовочный слой. Завершающий проход формирует наружную поверхность шва. Его профиль и размеры должны соответствовать чертежу и критериям приемки, без недопустимых дефектов.
- Контроль. Осматривают шов, проверяют предусмотренные размеры и выполняют неразрушающий контроль в требуемом объёме. Выявленные дефекты исправляют по утверждённой процедуре с последующим повторным контролем.
Для труб малого диаметра и тонкой стенки число проходов и возможность многослойной сварки определяются толщиной и утверждённой процедурой; для труб большего диаметра и толщины обычно требуется заполнение несколькими проходами. При вертикальном, горизонтальном, потолочном и других положениях способ ведения дуги, деление окружности на участки и порядок проходов устанавливают отдельно в квалифицированной технологии. Нельзя назначать эти параметры только по диаметру трубы.
