
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
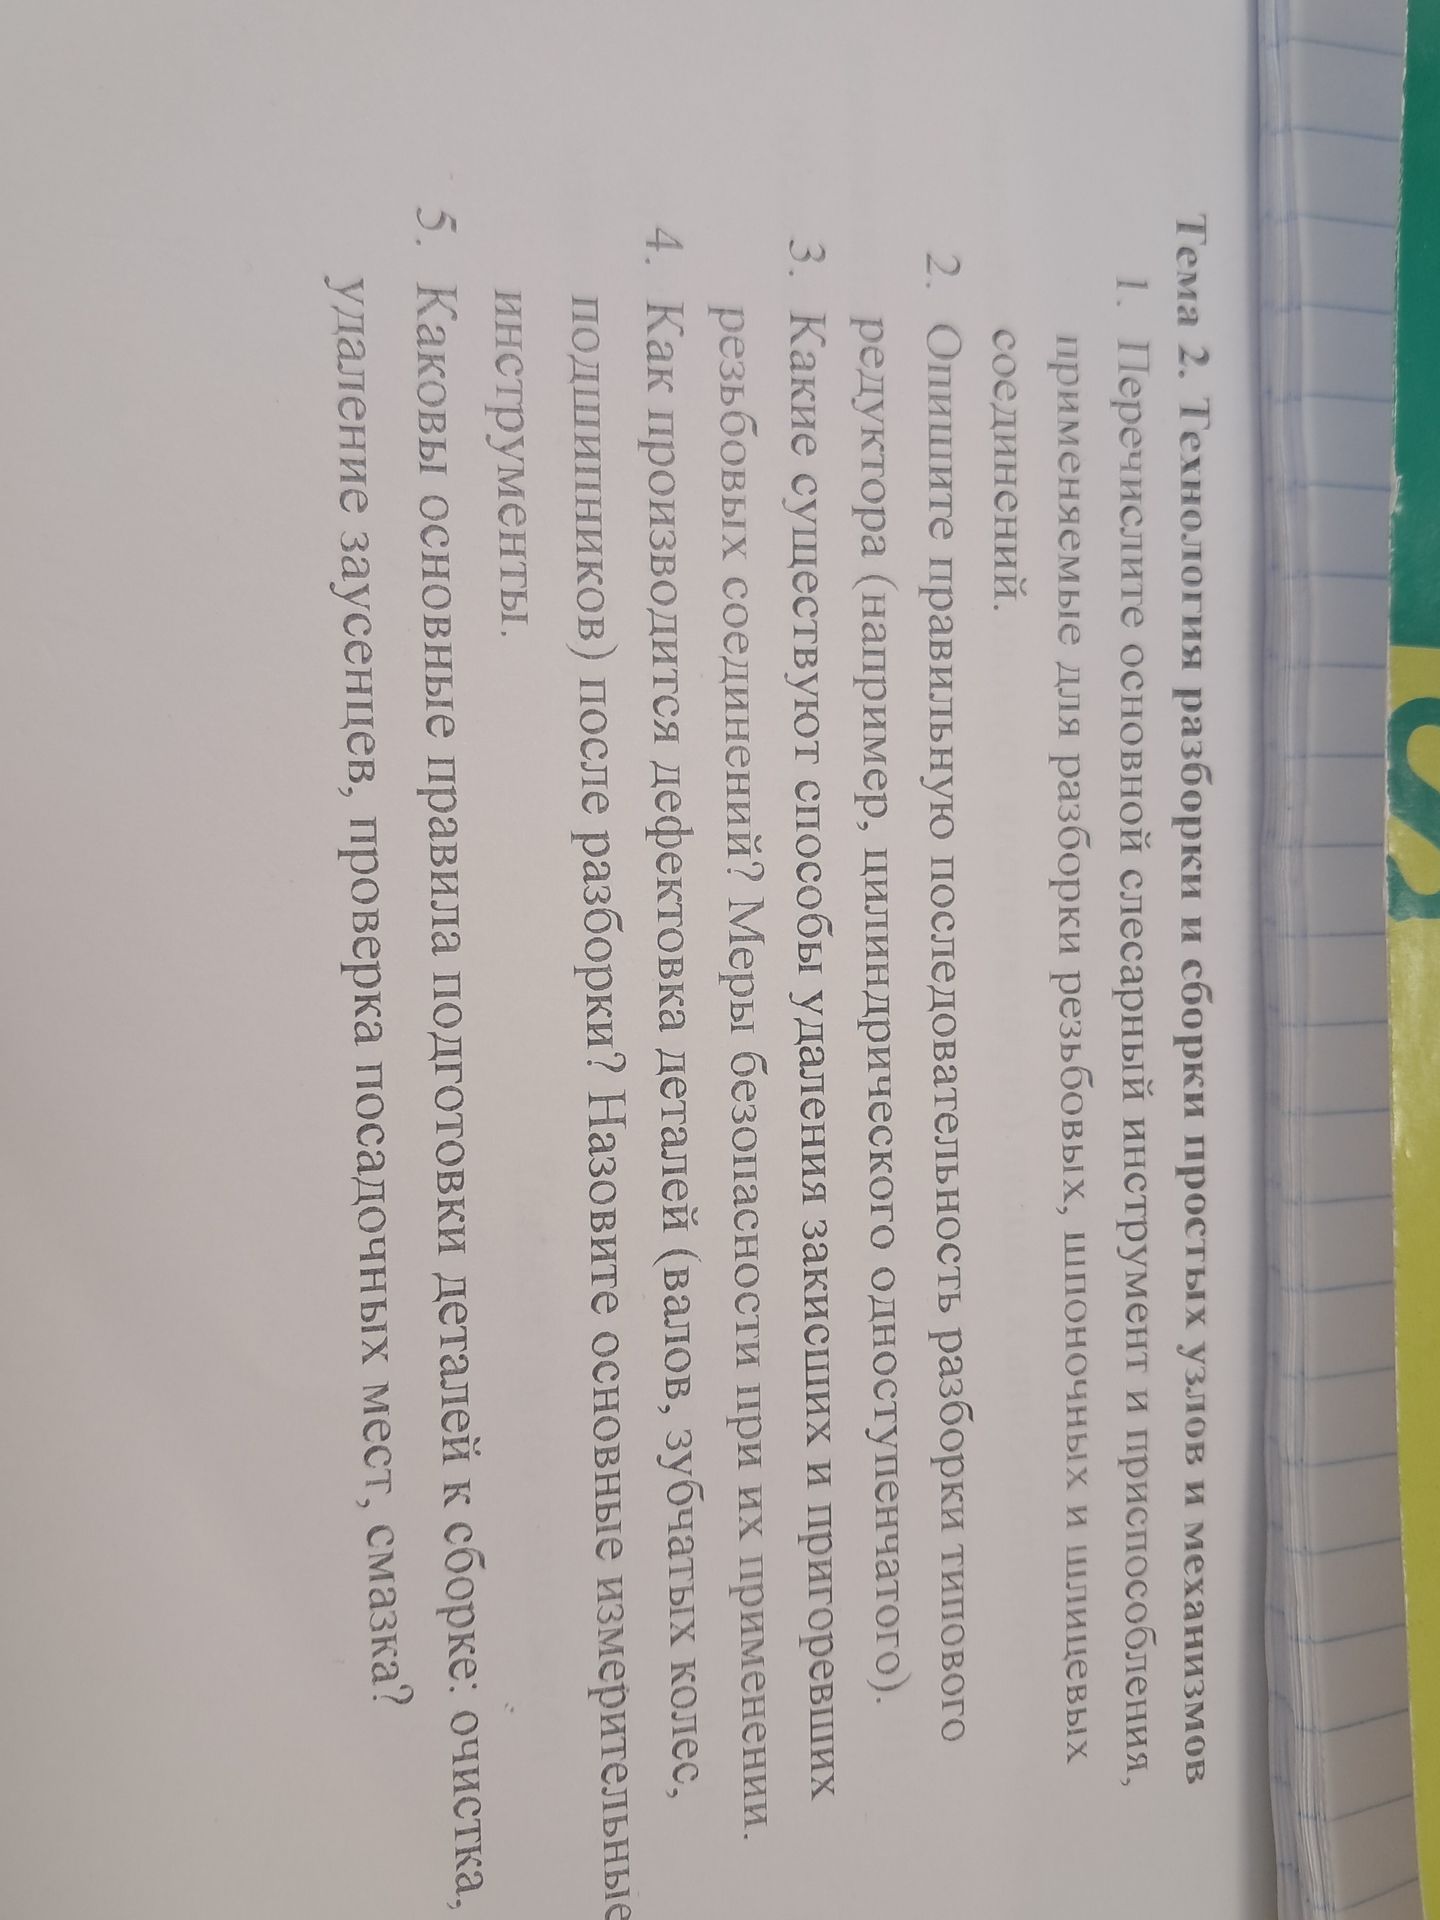
Дефектовку выполняют после очистки деталей и их осмотра. Результаты сравнивают с чертежом, техническими условиями или допустимыми значениями изготовителя.
- Осмотр и очистка. Удаляют масло и загрязнения, затем проверяют детали на трещины, сколы, задиры, коррозию, следы перегрева и повреждения посадочных поверхностей.
- Валы. Проверяют износ шеек и мест под шпонку, состояние резьбы, прямолинейность и биение. Диаметры измеряют микрометром или штангенциркулем; биение и геометрию контролируют индикатором часового типа на призмах или в центрах.
- Зубчатые колёса. Осматривают зубья на износ, выкрашивание, трещины, сколы и задиры. Проверяют размеры и биение; боковой зазор и пятно контакта оценивают измерительным прибором и по методике для конкретного редуктора. Используют штангензубомер или другие предусмотренные приборы.
- Подшипники. Проверяют дорожки и тела качения на коррозию, вмятины, выкрашивание и следы перегрева; оценивают плавность вращения и наличие недопустимого шума или заедания. Посадочные диаметры и зазоры проверяют соответствующими измерительными средствами и способом, установленным документацией. Подшипник не оценивают только по свободному вращению.
- Оформление результата. Детали с недопустимыми дефектами бракуют или направляют на ремонт; пригодные детали маркируют и защищают от коррозии.
Основные инструменты: штангенциркуль, микрометр, индикатор часового типа со стойкой, нутромер, щупы, штангензубомер и измерительный инструмент для проверки резьбы. Для выявления трещин могут применять предусмотренные технологией методы неразрушающего контроля.
Дефектовку выполняют после очистки деталей и их осмотра. Результаты сравнивают с чертежом, техническими условиями или допустимыми значениями изготовителя.
- Осмотр и очистка. Удаляют масло и загрязнения, затем проверяют детали на трещины, сколы, задиры, коррозию, следы перегрева и повреждения посадочных поверхностей.
- Валы. Проверяют износ шеек и мест под шпонку, состояние резьбы, прямолинейность и биение. Диаметры измеряют микрометром или штангенциркулем; биение и геометрию контролируют индикатором часового типа на призмах или в центрах.
- Зубчатые колёса. Осматривают зубья на износ, выкрашивание, трещины, сколы и задиры. Проверяют размеры и биение; боковой зазор и пятно контакта оценивают измерительным прибором и по методике для конкретного редуктора. Используют штангензубомер или другие предусмотренные приборы.
- Подшипники. Проверяют дорожки и тела качения на коррозию, вмятины, выкрашивание и следы перегрева; оценивают плавность вращения и наличие недопустимого шума или заедания. Посадочные диаметры и зазоры проверяют соответствующими измерительными средствами и способом, установленным документацией. Подшипник не оценивают только по свободному вращению.
- Оформление результата. Детали с недопустимыми дефектами бракуют или направляют на ремонт; пригодные детали маркируют и защищают от коррозии.
Основные инструменты: штангенциркуль, микрометр, индикатор часового типа со стойкой, нутромер, щупы, штангензубомер и измерительный инструмент для проверки резьбы. Для выявления трещин могут применять предусмотренные технологией методы неразрушающего контроля.
