
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
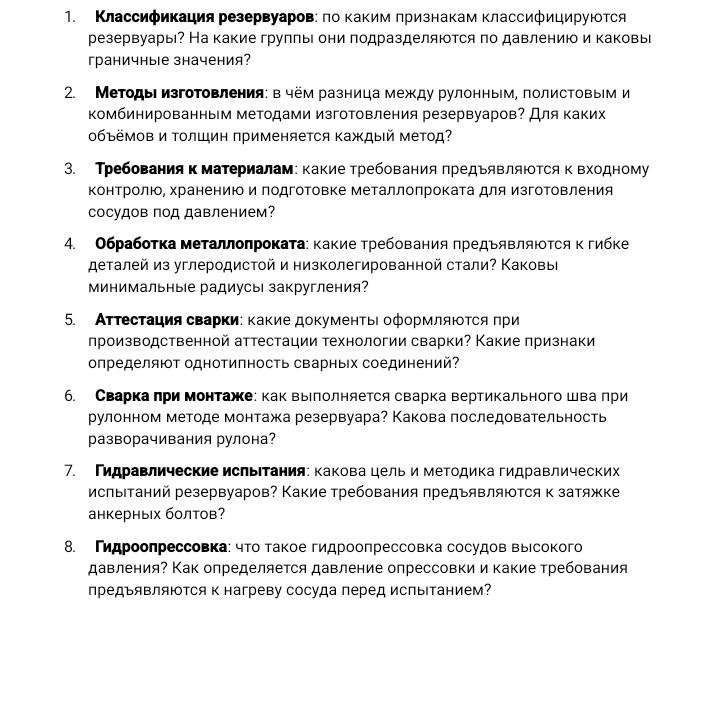
Гибка не должна вызывать трещин, надрывов, расслоений, недопустимого утонения и искажения профиля. До гибки проверяют материал и состояние поверхности, готовят кромки, соблюдают заданные направление и последовательность деформации. Температурный режим и необходимость последующей термообработки определяют по марке стали, толщине, способу гибки и технологической документации. После гибки контролируют форму, размеры и поверхность; при необходимости выполняют предусмотренный неразрушающий контроль.
Универсального минимального радиуса для всех углеродистых и низколегированных сталей нет. Он зависит от марки и состояния стали, толщины, направления прокатки, холодной или горячей гибки, а также требований проекта. В качестве лишь предварительного технологического ориентира для холодной гибки иногда используют внутренний радиус порядка 1,5 толщины для углеродистой и 2 толщин для низколегированной стали. Эти значения нельзя считать обязательными для конкретного сосуда: минимальный радиус должен быть установлен чертежом, стандартом или утверждённой технологией и подтверждён для данной стали и толщины.
Гибка не должна вызывать трещин, надрывов, расслоений, недопустимого утонения и искажения профиля. До гибки проверяют материал и состояние поверхности, готовят кромки, соблюдают заданные направление и последовательность деформации. Температурный режим и необходимость последующей термообработки определяют по марке стали, толщине, способу гибки и технологической документации. После гибки контролируют форму, размеры и поверхность; при необходимости выполняют предусмотренный неразрушающий контроль.
Универсального минимального радиуса для всех углеродистых и низколегированных сталей нет. Он зависит от марки и состояния стали, толщины, направления прокатки, холодной или горячей гибки, а также требований проекта. В качестве лишь предварительного технологического ориентира для холодной гибки иногда используют внутренний радиус порядка 1,5 толщины для углеродистой и 2 толщин для низколегированной стали. Эти значения нельзя считать обязательными для конкретного сосуда: минимальный радиус должен быть установлен чертежом, стандартом или утверждённой технологией и подтверждён для данной стали и толщины.
