
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
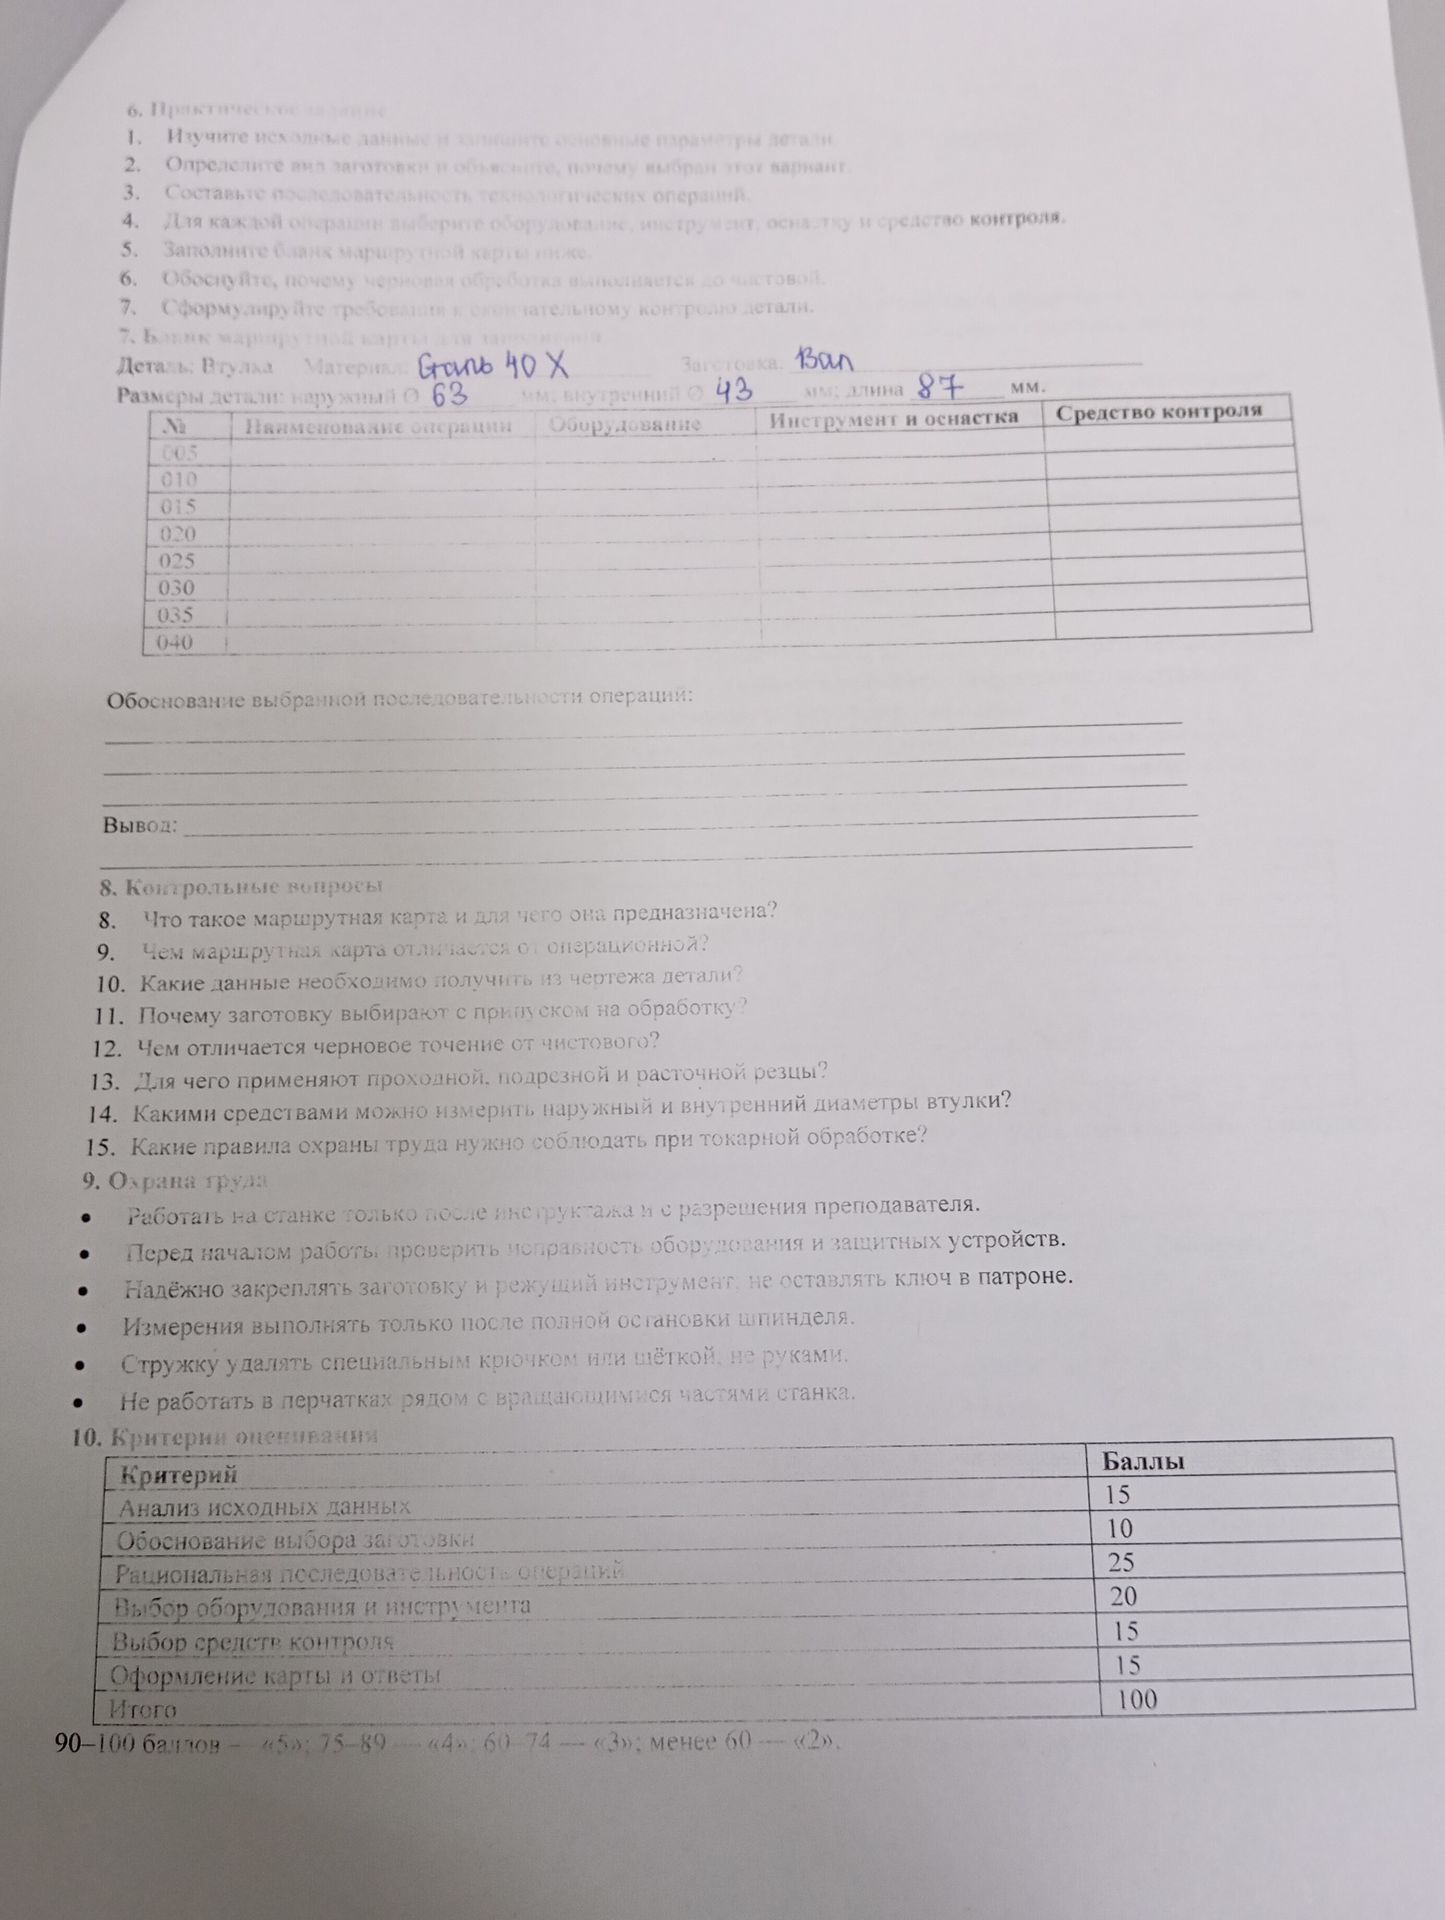
Ответ:
Для примера принимаем заготовку из круглого проката стали 40Х диаметром 70 мм и длиной около 95 мм. Размеры заготовки условные: припуски следует уточнить по чертежу, способу получения заготовки и требованиям к точности. Перед обработкой проверить наличие и состояние материала.
| № | Наименование операции | Оборудование | Инструмент и оснастка | Средство контроля |
|---|---|---|---|---|
| 005 | Отрезать заготовку в размер с припуском по длине; удалить заусенцы. | Ленточнопильный станок | Полотно для стали, тиски станка, напильник | Штангенциркуль, линейка |
| 010 | Установить заготовку; подрезать первый торец и наметить центр. | Токарно-винторезный станок | Трёхкулачковый патрон, проходной резец, центровочное сверло | Штангенциркуль, угольник |
| 015 | Черново обточить наружную поверхность; просверлить и расточить отверстие с припуском. | Токарно-винторезный станок | Проходной резец, сверло, расточной резец, патрон | Штангенциркуль, нутромер |
| 020 | Перевернуть и закрепить деталь; подрезать второй торец, оставив припуск на длину. | Токарно-винторезный станок | Патрон, проходной резец | Штангенциркуль |
| 025 | Чистово обработать наружную поверхность до Ø63 мм и отверстие до Ø43 мм. | Токарно-винторезный станок | Чистовой проходной резец, расточной резец, патрон | Микрометр, нутромер или калибр-пробка |
| 030 | Чистово подрезать торец до длины 87 мм, снять фаски и заусенцы. | Токарно-винторезный станок | Подрезной и фасочный резцы, напильник | Штангенциркуль, угольник |
| 035 | Проверить размеры, форму, состояние поверхностей и заусенцы. | Пост контроля | Измерительный инструмент по чертежу | Микрометр, нутромер, штангенциркуль |
| 040 | Очистить и сдать готовую деталь. | Слесарный верстак | Щётка, ветошь, маркировочный инструмент | Визуальный контроль, карта контроля |
Обоснование последовательности: сначала заготовку отрезают и создают базовый торец. Затем выполняют черновую обработку наружной поверхности и отверстия, оставляя припуск для чистовых проходов. После переустановки обрабатывают второй торец. Чистовые проходы выполняют после черновых, чтобы получить заданные размеры; контроль проводят после обработки.
Вывод: маршрут включает подготовку заготовки, черновую и чистовую токарную обработку, снятие заусенцев и окончательный контроль. Конкретные припуски, допуски и шероховатость необходимо назначать по рабочему чертежу.
