
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
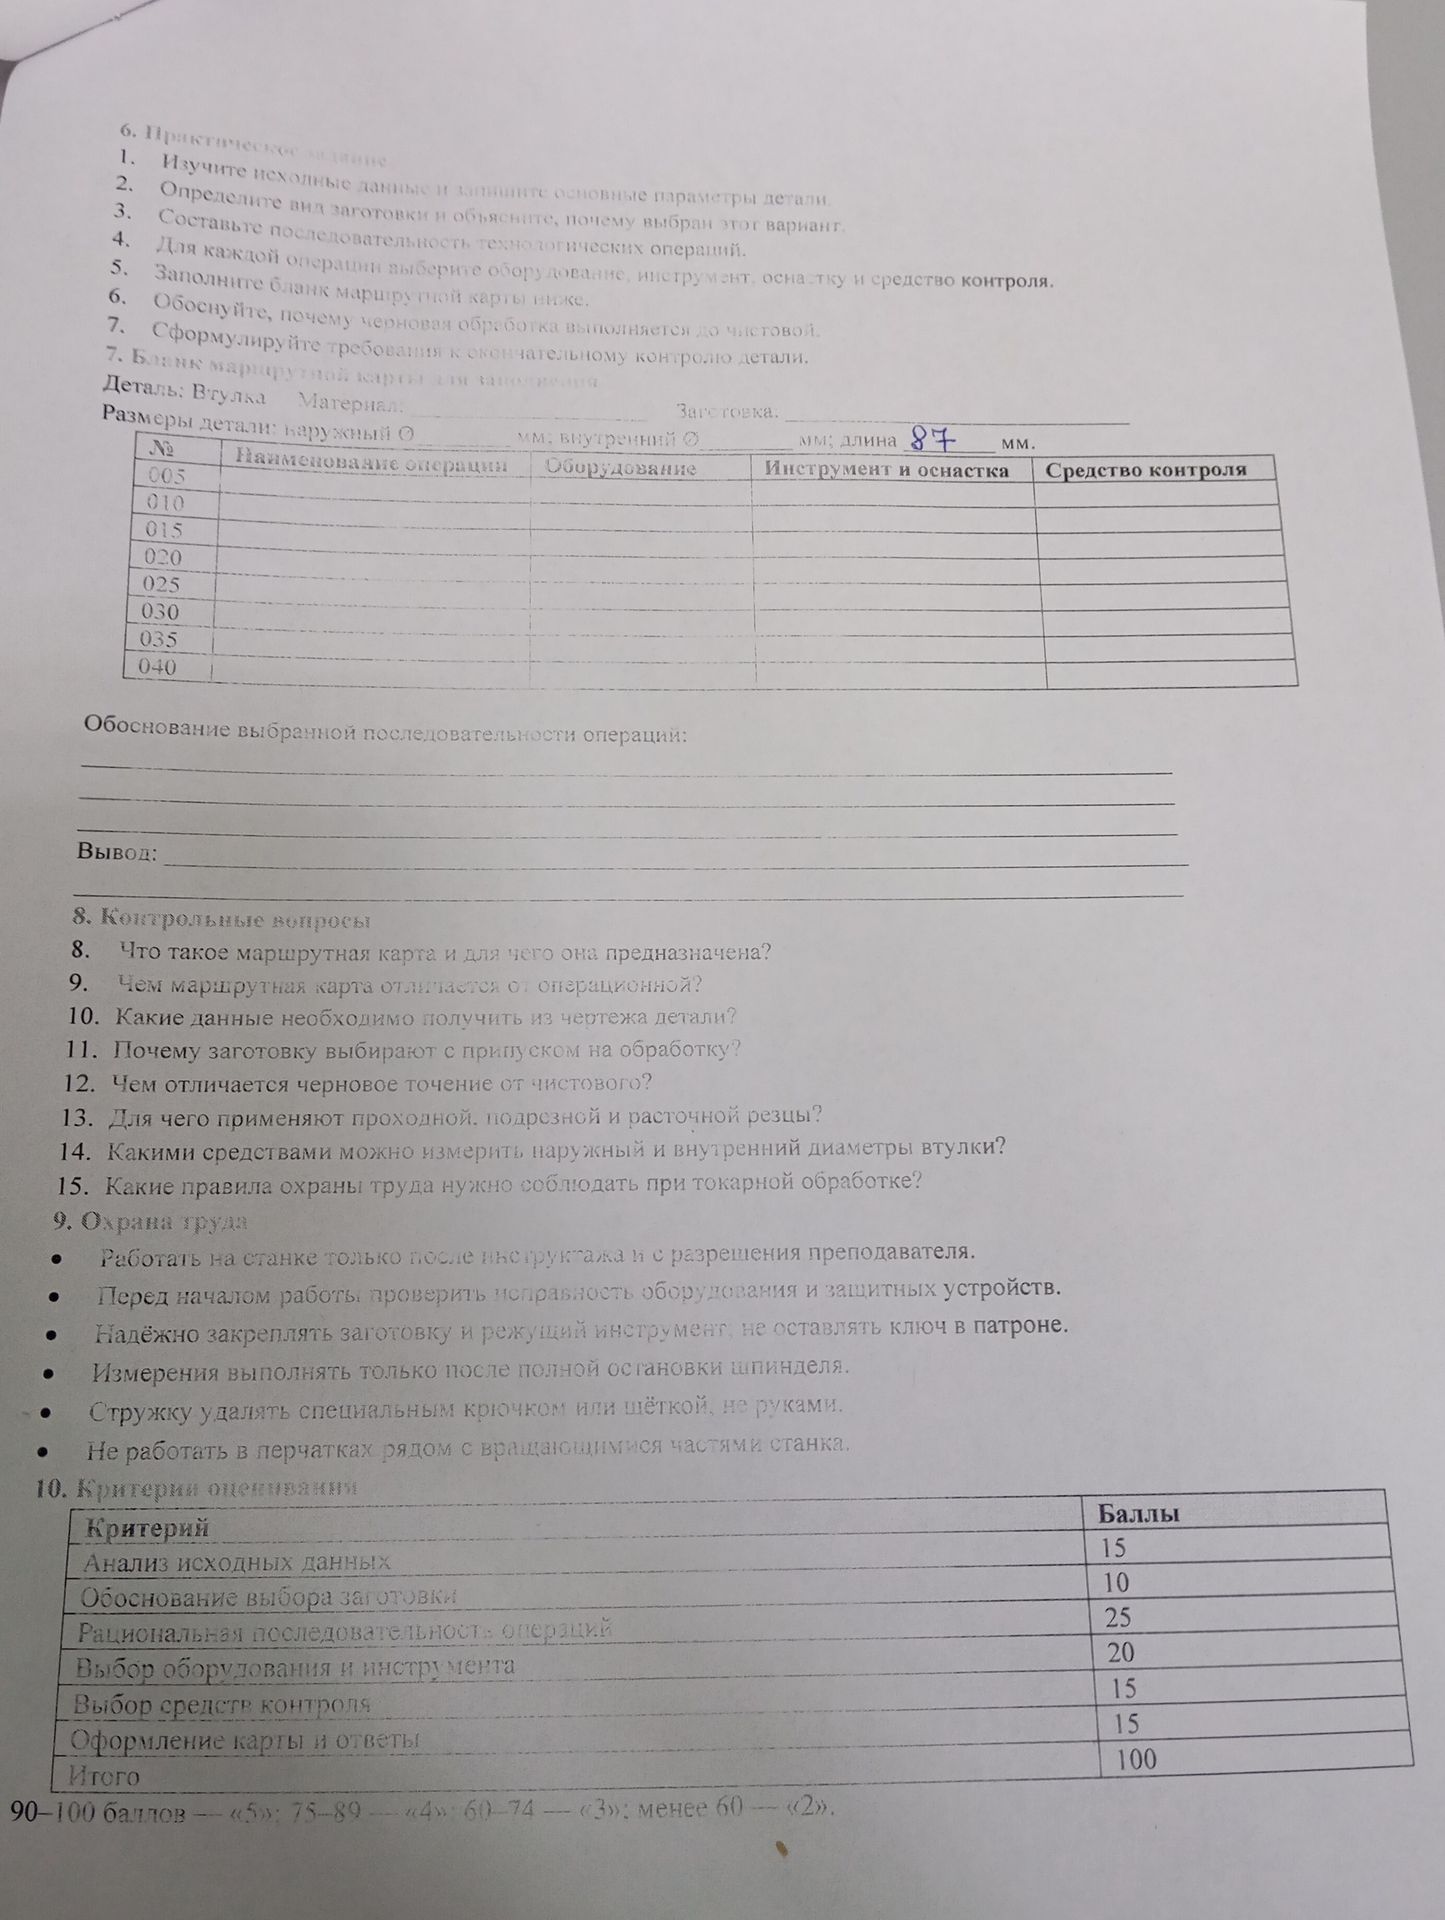
Ответ:
Наружный и внутренний диаметры на изображении не указаны, а чертёж детали отсутствует. Поэтому нельзя достоверно назначить размеры заготовки, припуски и окончательные допуски. Ниже приведён условный маршрут изготовления втулки длиной 87 мм; перед использованием его нужно уточнить по чертежу и требованиям преподавателя.
Исходные данные условного примера: втулка из круглого проката; наружный диаметр детали условно принят 30 мм, внутренний — 16 мм, длина — 87 мм. Эти диаметры являются только примером, а не распознанными данными задания. Заготовка — круглый пруток подходящего материала с припуском на торцевание и обработку поверхностей.
Обоснование выбора заготовки: для цилиндрической детали типа втулки круглый прокат удобен для закрепления в токарном патроне и обработки наружной цилиндрической поверхности и отверстия. Конкретный материал и диаметр проката выбирают по чертежу, требуемой прочности, наличию материала и величине припуска.
| № | Наименование операции | Оборудование | Инструмент и оснастка | Средство контроля |
|---|---|---|---|---|
| 005 | Отрезать заготовку с припуском на обработку торцов | Отрезной станок или токарный станок | Отрезной инструмент; тиски или патрон | Линейка; штангенциркуль |
| 010 | Закрепить заготовку, проверить установку и торцевать первый торец | Токарный станок | Трёхкулачковый патрон; проходной резец | Визуальный контроль; штангенциркуль |
| 015 | Засверлить и просверлить отверстие с припуском под растачивание | Токарный станок | Сверло; сверлильный патрон или задняя бабка | Штангенциркуль; калибр-пробка подходящего размера |
| 020 | Расточить отверстие до размера по чертежу | Токарный станок | Расточной резец | Нутромер или калибр-пробка |
| 025 | Обточить наружную поверхность, оставив припуск под чистовую обработку | Токарный станок | Проходной резец; патрон | Штангенциркуль или микрометр |
| 030 | Перевернуть заготовку и торцевать второй торец до длины 87 мм | Токарный станок | Патрон; проходной резец | Штангенциркуль |
| 035 | Выполнить чистовую обработку наружной поверхности и отверстия; снять фаски по чертежу | Токарный станок | Чистовой проходной и расточной резцы; фасочный резец | Микрометр; нутромер; штангенциркуль |
| 040 | Снять заусенцы, очистить и выполнить окончательный контроль | Верстак; измерительный пост | Скребок или напильник; щётка | Средства контроля по чертежу; визуальный контроль |
Почему черновая обработка выполняется до чистовой: черновое точение снимает основную часть припуска и устраняет неровности заготовки. После этого чистовой проход снимает небольшой остаточный припуск, позволяя точнее получить размер и качество поверхности. Если выполнять чистовую обработку первой, последующее снятие большого слоя металла может ухудшить полученную поверхность и размер.
Окончательный контроль: проверить наружный и внутренний диаметры, длину 87 мм, фаски и отсутствие заусенцев; сопоставить измерения с допусками и требованиями чертежа. Необходимые средства измерения и допустимые отклонения окончательно выбираются по чертежу.
