
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
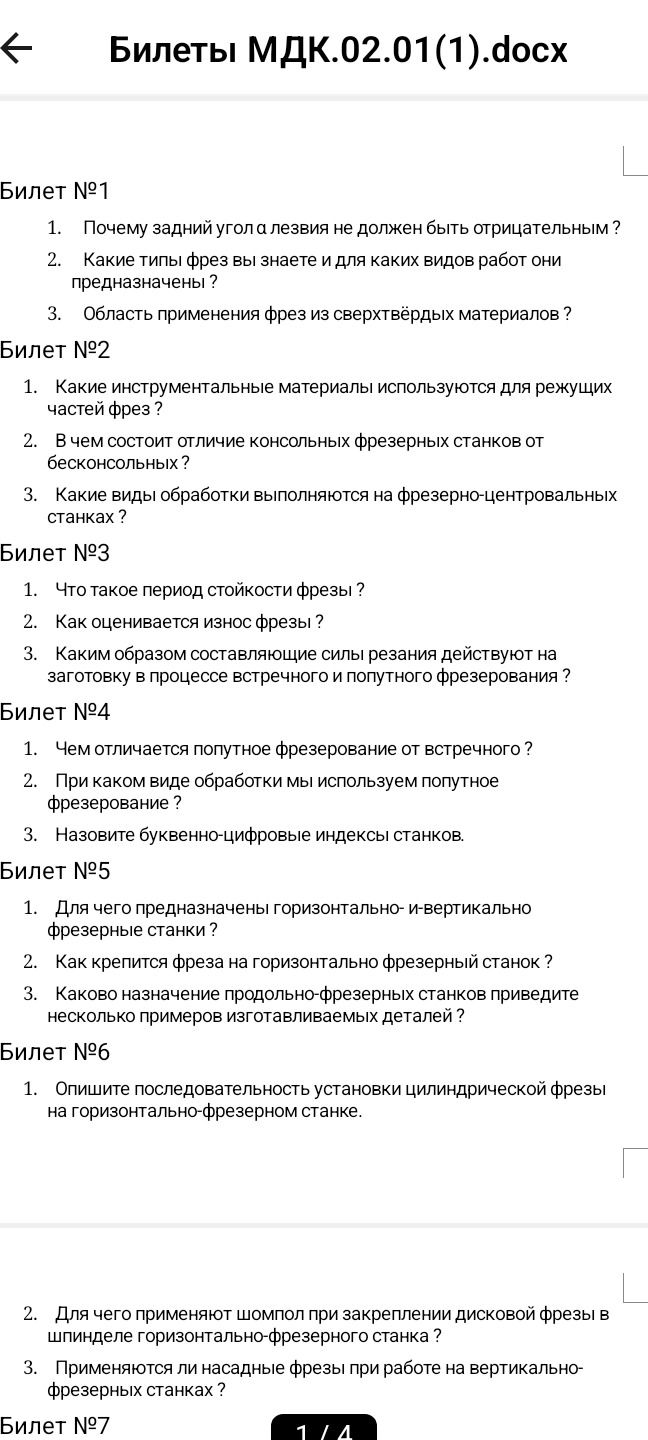
Ответ:
1. Задний угол — это угол между задней поверхностью зуба фрезы и поверхностью резания. Если он отрицательный, задняя поверхность будет тереться о заготовку. Это увеличивает трение, нагрев и износ инструмента, ухудшает качество поверхности и может привести к повреждению режущей кромки. Для обычной геометрии фрезы задний угол делают положительным. Отрицательную геометрию применяют лишь как специальное решение для определённых инструментов и условий обработки.
2. Фрезы классифицируют по форме, расположению зубьев и назначению. Основные виды:
- цилиндрические — для обработки плоских поверхностей на горизонтально-фрезерных станках;
- торцовые — для обработки плоскостей, главным образом на вертикально-фрезерных станках;
- концевые — для пазов, уступов, контуров и обработки карманов;
- дисковые — для пазов, канавок и отрезных работ;
- угловые — для наклонных поверхностей и угловых канавок;
- фасонные — для поверхностей сложного профиля;
- шпоночные и Т-образные — для соответствующих пазов;
- резьбовые — для нарезания резьбы фрезерованием.
По конструкции различают цельные, сборные, насадные и фрезы с механически закреплёнными сменными пластинами.
3. Фрезы из сверхтвёрдых материалов — например, из поликристаллического алмаза (PCD) или кубического нитрида бора (CBN) — применяют для производительной и точной обработки труднообрабатываемых материалов. Алмазный инструмент особенно эффективен для цветных металлов, алюминиевых сплавов, композитов и абразивных неметаллических материалов; он не подходит для обработки сталей при высокой температуре резания. Инструмент из CBN применяют преимущественно для закалённых сталей и некоторых чугунов. Выбор зависит от материала заготовки, режима и требуемого качества поверхности.
