
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
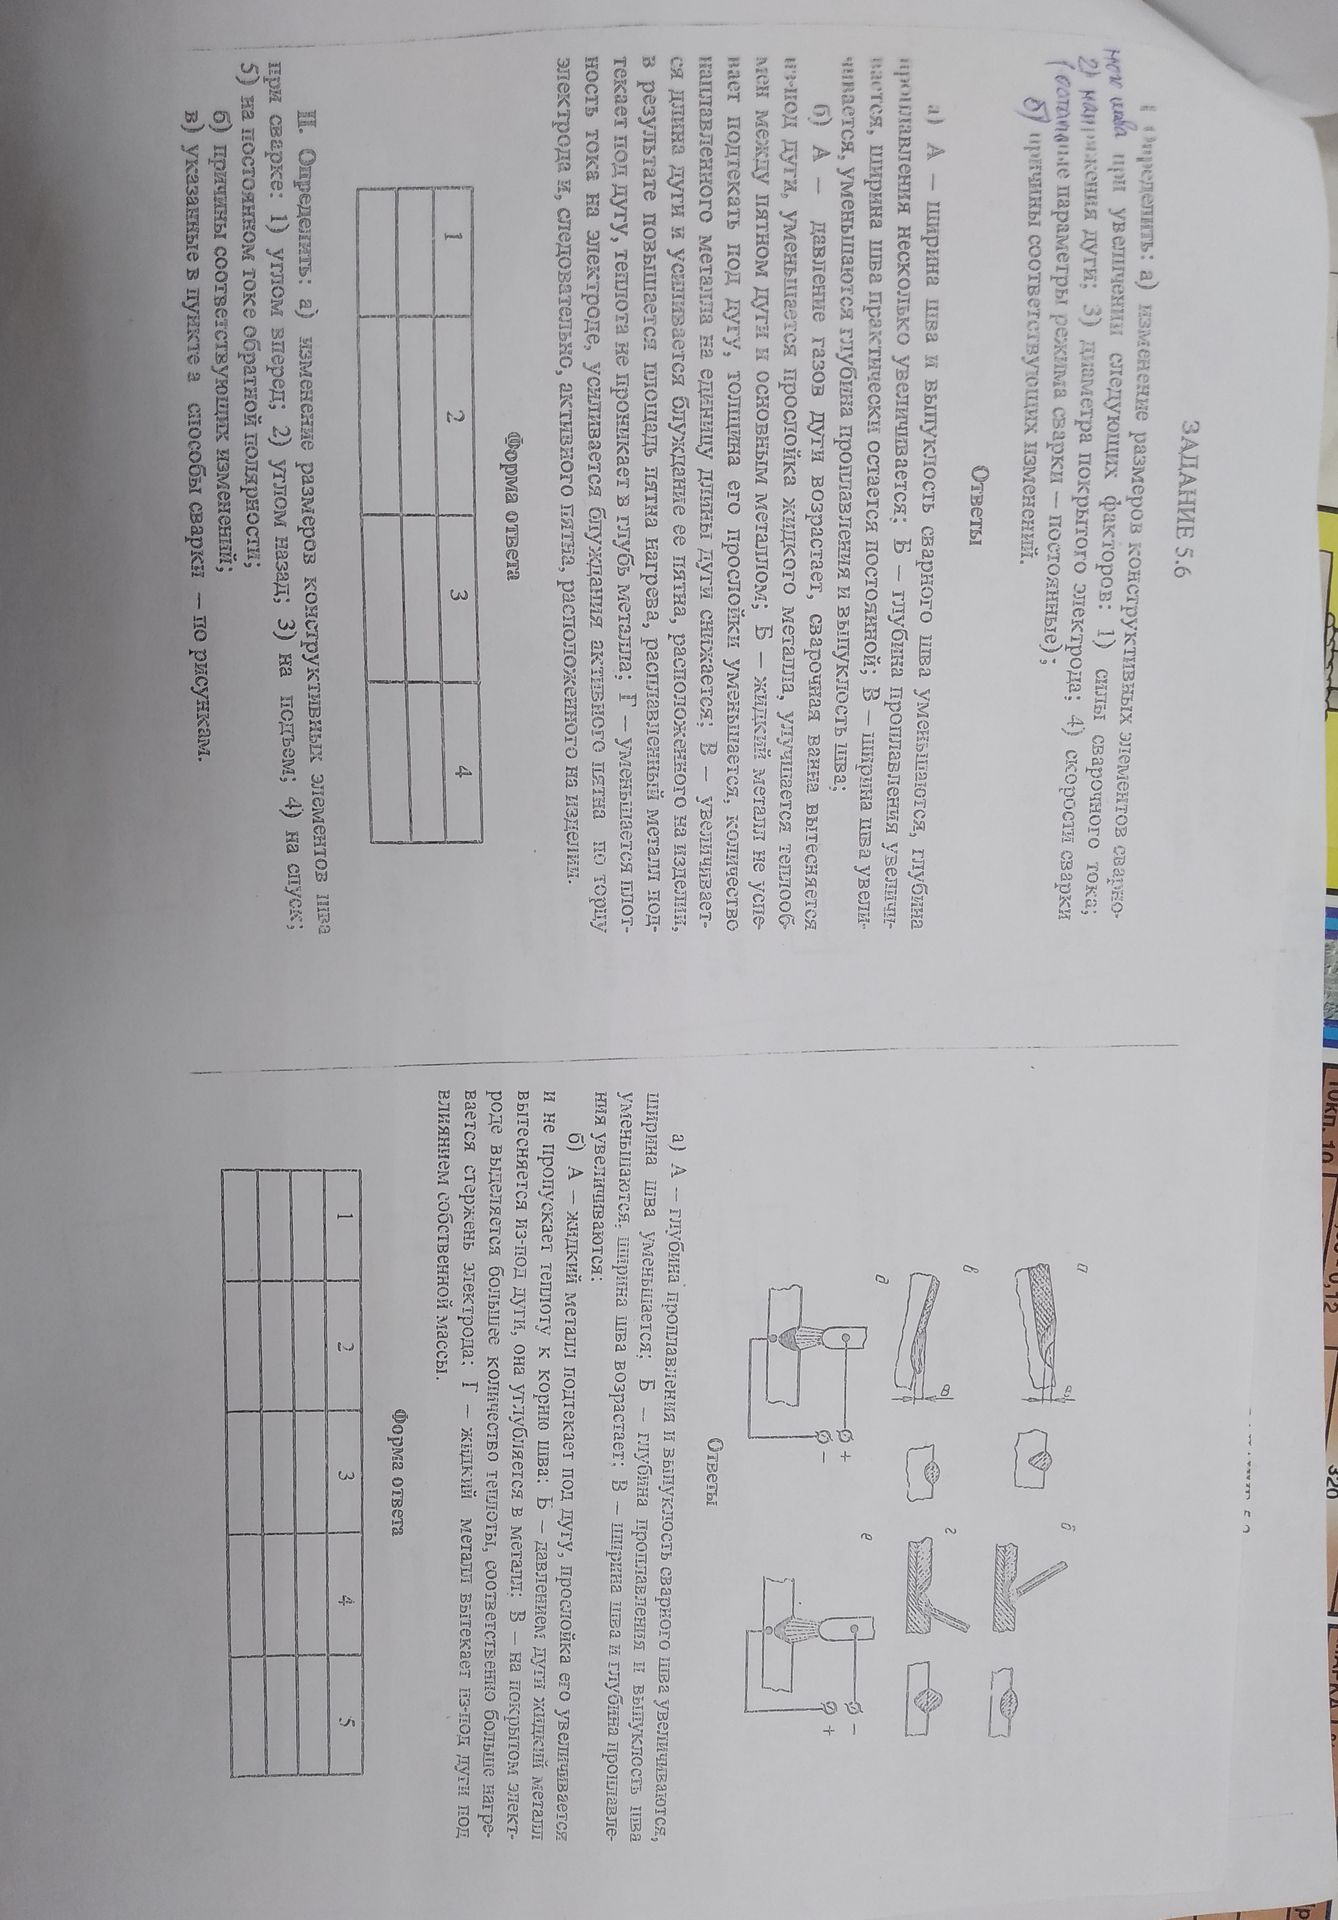
По рисункам и читаемому тексту можно определить общие качественные изменения. Точное заполнение таблицы по номерам рисунков затруднено: подписи и обозначения у части схем на фотографии неразборчивы.
- Углом вперёд: дуга направлена в сторону ещё не выполненного шва. Обычно шов получается шире, а проплавление менее глубоким.
- Углом назад: дуга направлена на уже выполненный участок. Обычно проплавление глубже, а шов уже.
- На подъём: при сварке снизу вверх металл лучше удерживается в сварочной ванне; проплавление обычно глубже, чем при сварке на спуск.
- На спуск: жидкий металл стекает вслед за дугой, поэтому проплавление обычно менее глубокое и шов может быть шире.
- Вертикальная сварка: положение электрода и направление сварки влияют на удержание расплавленного металла; движение снизу вверх облегчает контроль ванны и обеспечивает более глубокое проплавление, чем движение сверху вниз.
Причина изменений — различное направление давления дуги и переноса тепла, а также влияние силы тяжести на сварочную ванну. Для однозначного сопоставления всех обозначений с номерами рисунков нужна более чёткая фотография схем.
По рисункам и читаемому тексту можно определить общие качественные изменения. Точное заполнение таблицы по номерам рисунков затруднено: подписи и обозначения у части схем на фотографии неразборчивы.
- Углом вперёд: дуга направлена в сторону ещё не выполненного шва. Обычно шов получается шире, а проплавление менее глубоким.
- Углом назад: дуга направлена на уже выполненный участок. Обычно проплавление глубже, а шов уже.
- На подъём: при сварке снизу вверх металл лучше удерживается в сварочной ванне; проплавление обычно глубже, чем при сварке на спуск.
- На спуск: жидкий металл стекает вслед за дугой, поэтому проплавление обычно менее глубокое и шов может быть шире.
- Вертикальная сварка: положение электрода и направление сварки влияют на удержание расплавленного металла; движение снизу вверх облегчает контроль ванны и обеспечивает более глубокое проплавление, чем движение сверху вниз.
Причина изменений — различное направление давления дуги и переноса тепла, а также влияние силы тяжести на сварочную ванну. Для однозначного сопоставления всех обозначений с номерами рисунков нужна более чёткая фотография схем.
