
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
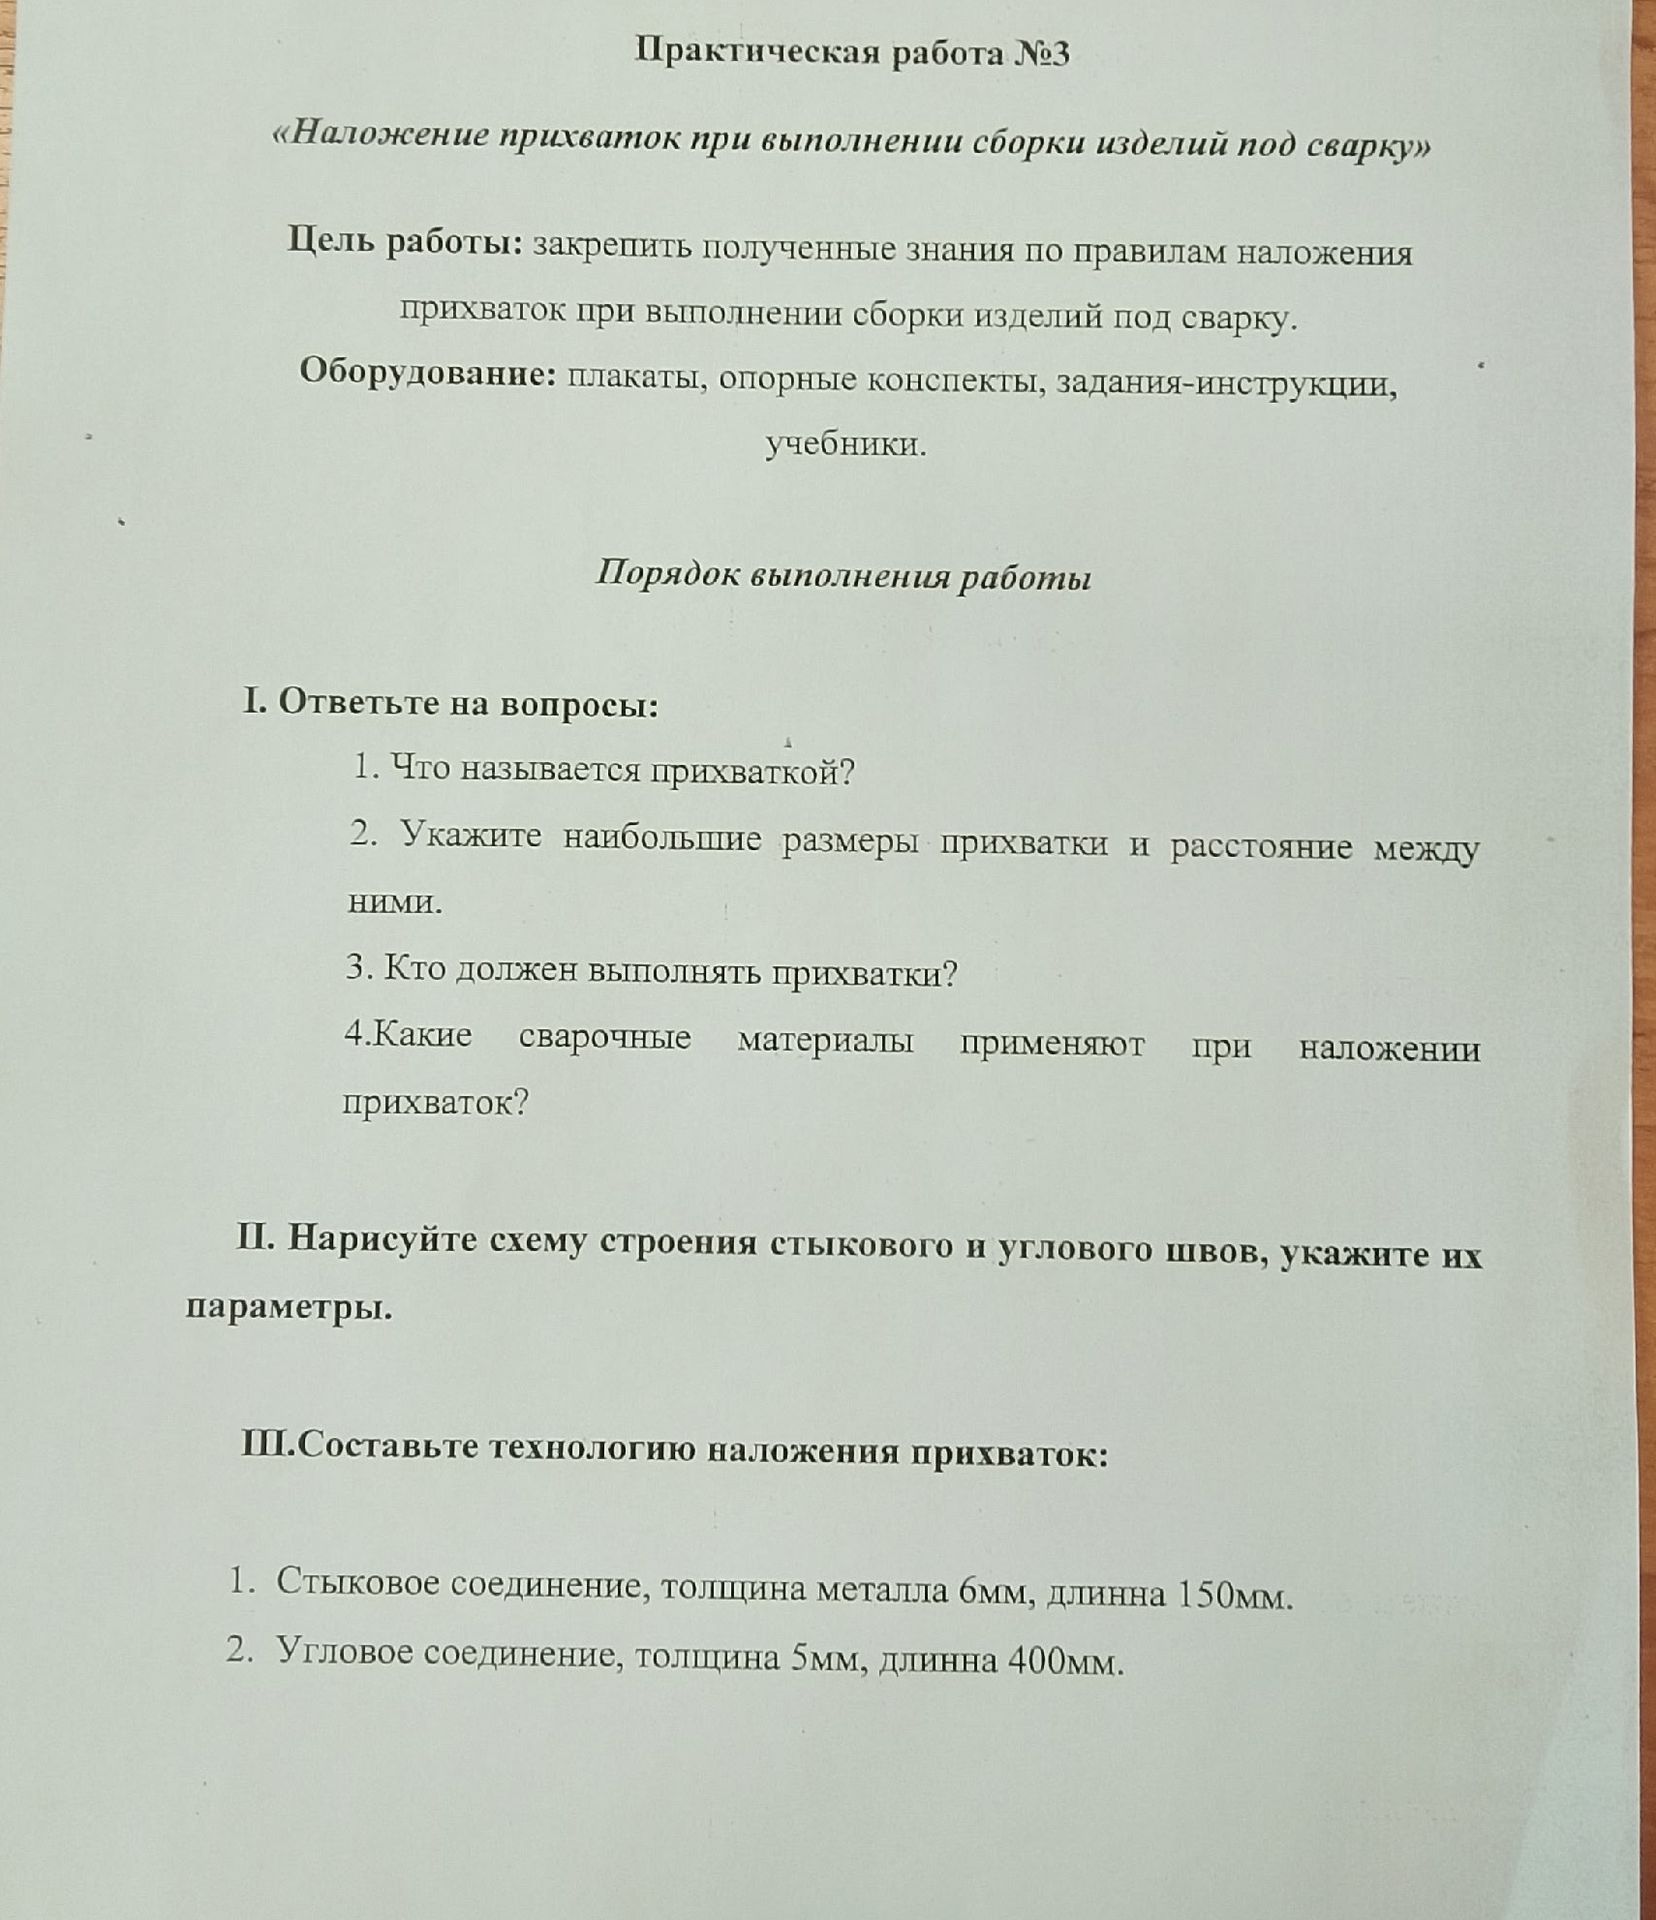
Ответ:
Ниже приведён учебный пример технологии. Точные режимы сварки, зазор, разделка кромок, размер прихваток и расстояние между ними должны соответствовать чертежу и утверждённой технологической карте. Для примера приняты короткие прихватки длиной около 20–25 мм; перед сваркой необходимо соблюдать правила охраны труда и требования к оборудованию.
- Стыковое соединение, толщина 6 мм, длина 150 мм.
- Проверить марки материала, размеры деталей и подготовку кромок; очистить прилегающие поверхности до чистого металла.
- Выставить детали на ровной сборочной поверхности, совместить кромки и закрепить приспособлениями. Задать требуемый чертежом зазор; проконтролировать соосность и отсутствие ступеньки.
- Прихватить соединение в нескольких точках, распределяя их симметрично от середины к концам, чтобы уменьшить риск смещения. Для короткого стыка длиной 150 мм в этом примере расположить три прихватки: одну в середине и две ближе к концам. Длина каждой — около 20–25 мм, если это допускает технология.
- Проверить прямолинейность, зазор и отсутствие трещин, прожогов и шлаковых включений. Дефектные прихватки удалить или исправить по технологии; пригодные включить в основной шов только если это разрешено технологией.
- Угловое соединение, толщина 5 мм, длина 400 мм.
- Очистить кромки и прилегающие поверхности; установить детали под требуемым чертежом углом, обычно 90° для прямого углового соединения, и зафиксировать приспособлениями.
- Выставить детали без перекоса и проверить угол по длине соединения. Размер катета будущего шва и зазор определить по чертежу или технологической карте.
- Выполнить прихватки длиной около 20–25 мм, распределив их симметрично. Для учебного примера можно расположить прихватки у обоих концов и далее с шагом порядка 100–150 мм; конкретный шаг назначает технологическая документация.
- Повторно проверить угол и прилегание деталей по всей длине, а также осмотреть прихватки на дефекты. После контроля выполнять основной шов по установленной технологии.
Прихватки выполняют совместимым с основным металлом сварочным материалом и способом сварки, установленными технологической документацией. Не следует считать приведённые размеры и шаг универсальными нормами.
Ниже приведён учебный пример технологии. Точные режимы сварки, зазор, разделка кромок, размер прихваток и расстояние между ними должны соответствовать чертежу и утверждённой технологической карте. Для примера приняты короткие прихватки длиной около 20–25 мм; перед сваркой необходимо соблюдать правила охраны труда и требования к оборудованию.
- Стыковое соединение, толщина 6 мм, длина 150 мм.
- Проверить марки материала, размеры деталей и подготовку кромок; очистить прилегающие поверхности до чистого металла.
- Выставить детали на ровной сборочной поверхности, совместить кромки и закрепить приспособлениями. Задать требуемый чертежом зазор; проконтролировать соосность и отсутствие ступеньки.
- Прихватить соединение в нескольких точках, распределяя их симметрично от середины к концам, чтобы уменьшить риск смещения. Для короткого стыка длиной 150 мм в этом примере расположить три прихватки: одну в середине и две ближе к концам. Длина каждой — около 20–25 мм, если это допускает технология.
- Проверить прямолинейность, зазор и отсутствие трещин, прожогов и шлаковых включений. Дефектные прихватки удалить или исправить по технологии; пригодные включить в основной шов только если это разрешено технологией.
- Угловое соединение, толщина 5 мм, длина 400 мм.
- Очистить кромки и прилегающие поверхности; установить детали под требуемым чертежом углом, обычно 90° для прямого углового соединения, и зафиксировать приспособлениями.
- Выставить детали без перекоса и проверить угол по длине соединения. Размер катета будущего шва и зазор определить по чертежу или технологической карте.
- Выполнить прихватки длиной около 20–25 мм, распределив их симметрично. Для учебного примера можно расположить прихватки у обоих концов и далее с шагом порядка 100–150 мм; конкретный шаг назначает технологическая документация.
- Повторно проверить угол и прилегание деталей по всей длине, а также осмотреть прихватки на дефекты. После контроля выполнять основной шов по установленной технологии.
Прихватки выполняют совместимым с основным металлом сварочным материалом и способом сварки, установленными технологической документацией. Не следует считать приведённые размеры и шаг универсальными нормами.
