
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
📍Тапни предложение — включится подсветка для легкого переноса текста в тетрадь.
Причины и способы устранения указаны обобщённо: конкретный способ ремонта выбирают по величине дефекта, материалу детали и ремонтному чертежу.
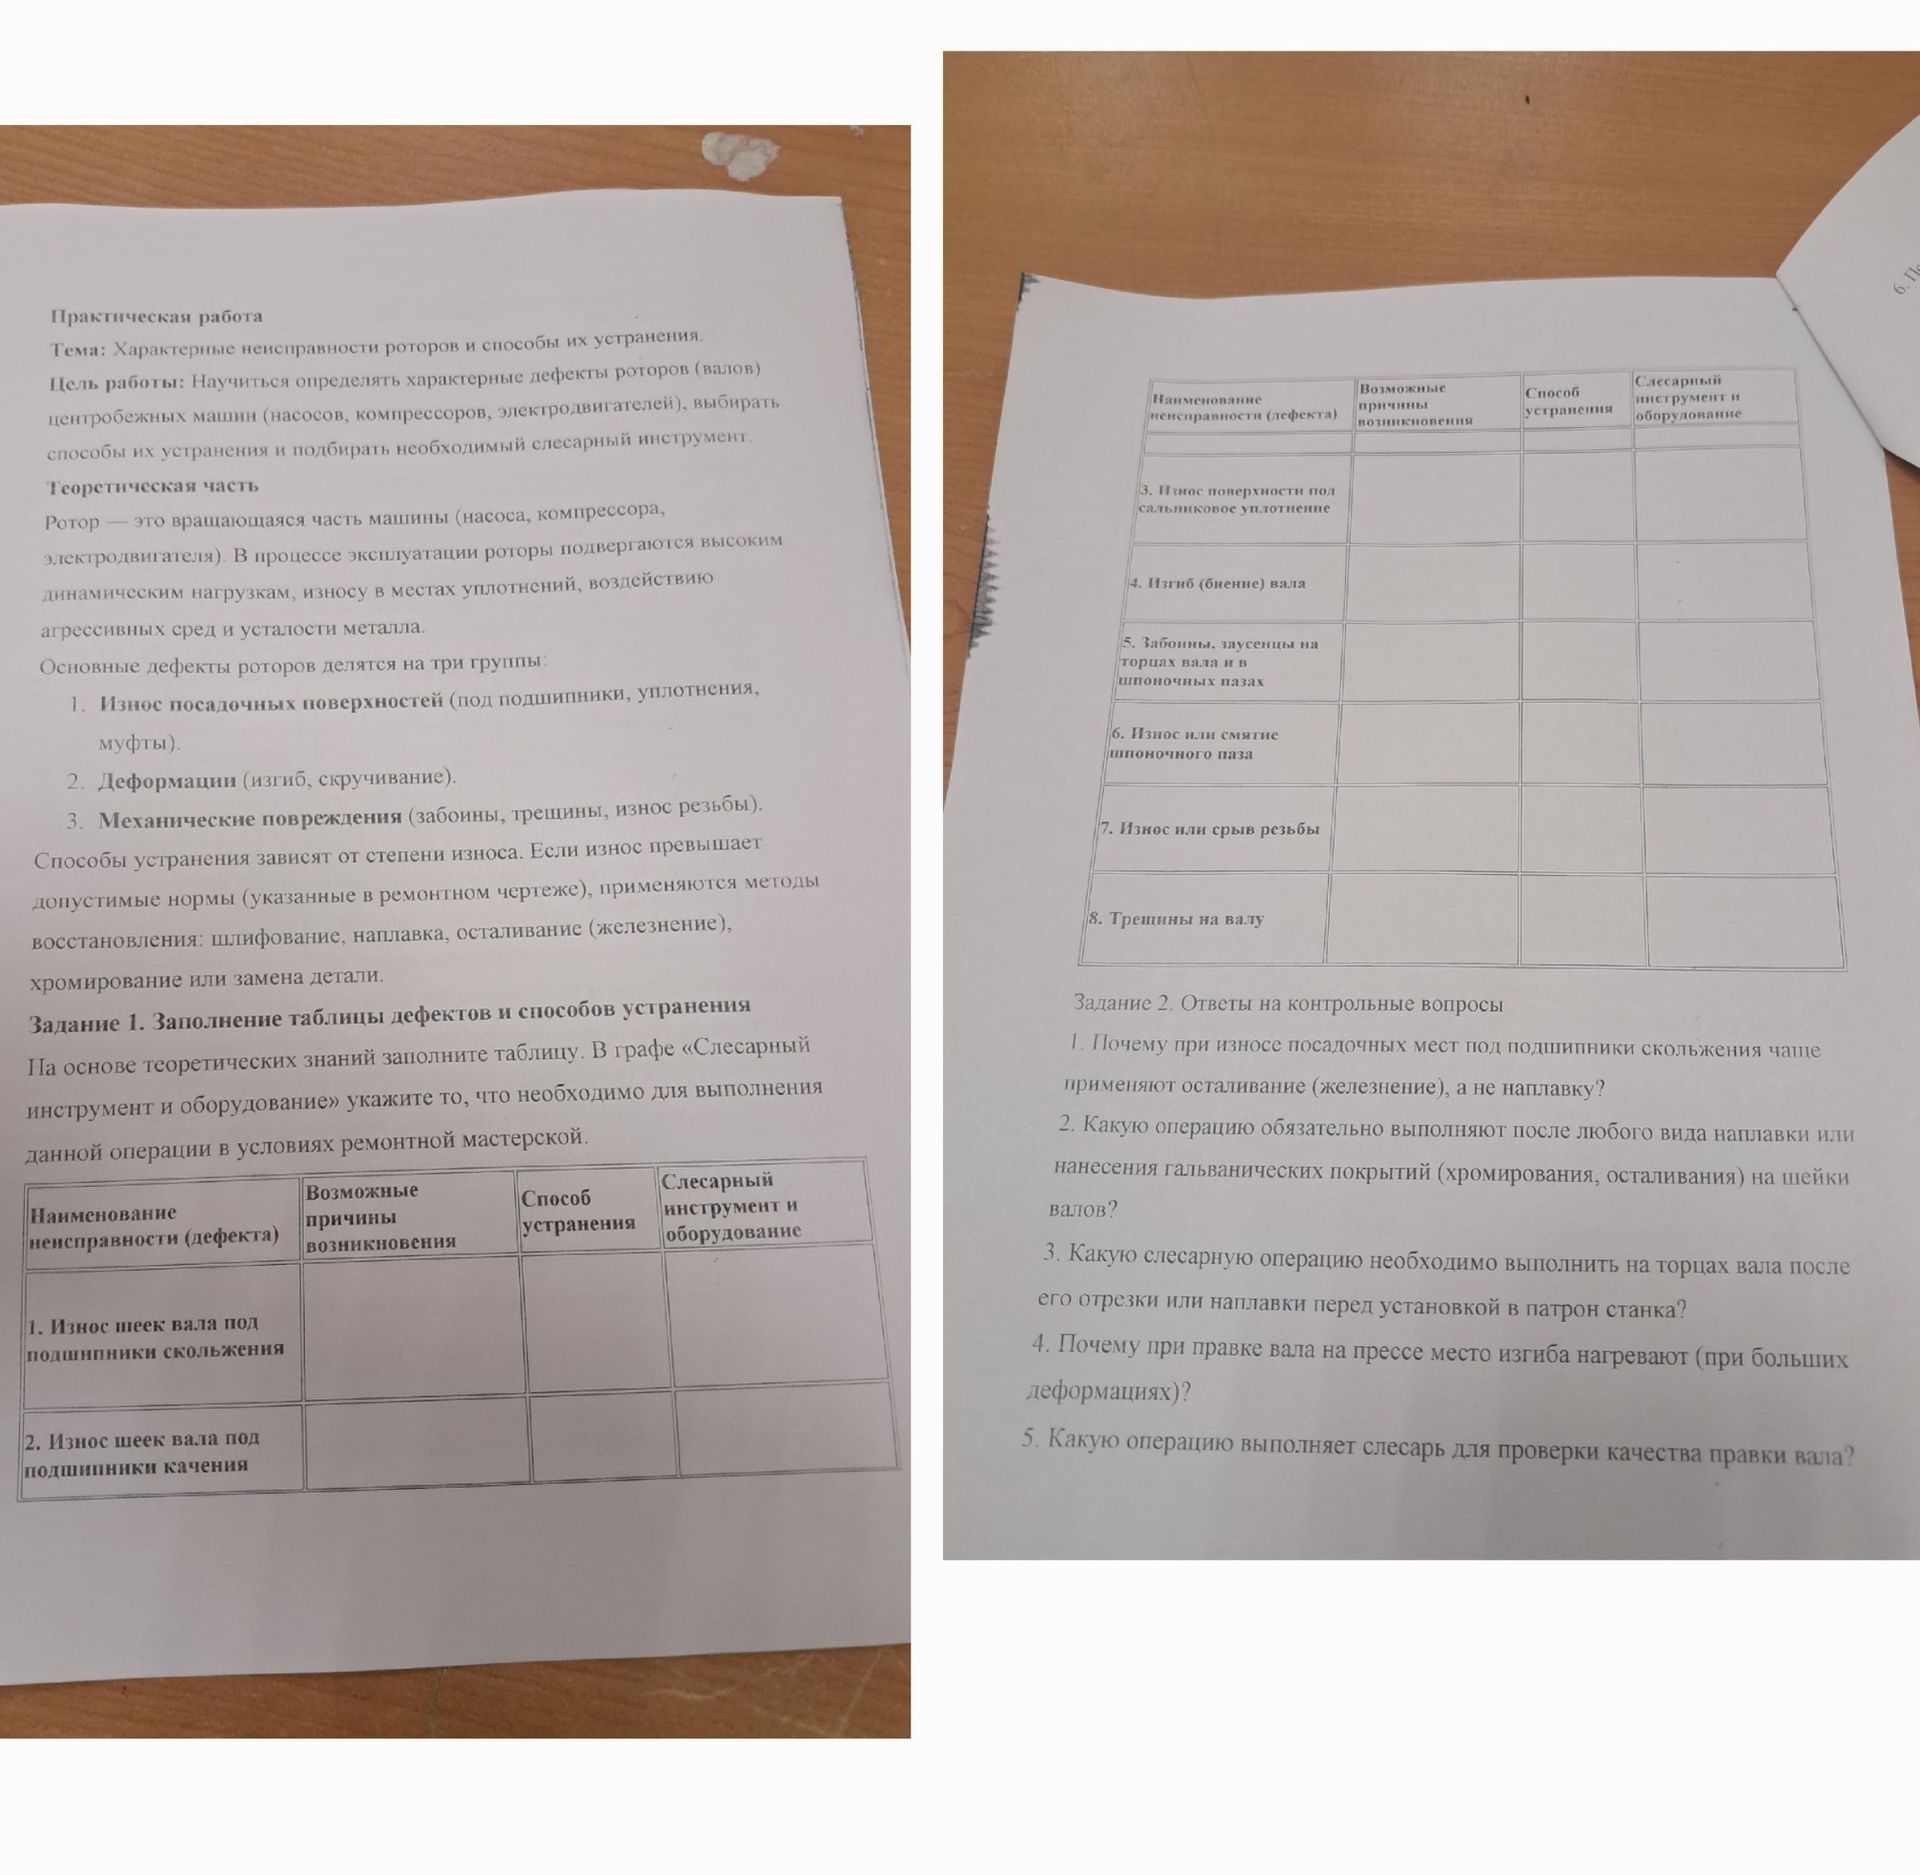
| Наименование неисправности (дефекта) | Возможные причины возникновения | Способ устранения | Слесарный инструмент и оборудование |
|---|---|---|---|
| 1. Износ шеек вала под подшипники скольжения | Недостаточная смазка, загрязнение, перекос, перегрузка, износ от трения. | При небольшом износе — осталивание с последующим шлифованием до размера по чертежу; при значительном — восстановление другим разрешённым способом или замена вала. | Микрометр, установка для осталивания, токарный и шлифовальный станки, призмы или центры. |
| 2. Износ шеек вала под подшипники качения | Проворачивание внутреннего кольца из-за ослабленной посадки, перегрузка, неверный монтаж, загрязнение или коррозия. | Небольшой износ — восстановить размер гальваническим покрытием или наплавкой с последующей механической обработкой; при большом износе — установить ремонтную втулку либо заменить вал. | Микрометр, токарный и шлифовальный станки, оборудование для покрытия или сварки, приспособления для контроля посадки. |
| 3. Износ поверхности под сальниковое уплотнение | Трение кромки уплотнения, абразивные загрязнения, недостаточная смазка, повреждение или перекос сальника. | Нанести разрешённое покрытие (например, хромовое или железное) и отшлифовать; при необходимости установить ремонтную втулку или заменить вал. Устранить причину повреждения уплотнения. | Микрометр, установка для нанесения покрытия, токарный и круглошлифовальный станки, полировальный инструмент. |
| 4. Изгиб (биение) вала | Удар или перегрузка, неправильное хранение, монтаж с перекосом, перегрев. | Правка на прессе; при значительной деформации — контролируемый местный нагрев и правка, если это допускает технология. Затем проверить биение. | Гидравлический пресс, опоры и призмы, индикатор часового типа, измерительная стойка; при горячей правке — оборудование для контролируемого нагрева. |
| 5. Забоины, заусенцы на торцах вала и в шпоночных пазах | Удары при транспортировке или разборке, небрежная обработка, применение неподходящего инструмента. | Удалить заусенцы, аккуратно зачистить забоины напильником или абразивным камнем; при существенном повреждении восстановить поверхность механической обработкой. | Напильники, шабер, абразивный камень, тиски с мягкими накладками, штангенциркуль. |
| 6. Износ или смятие шпоночного паза | Неправильная посадка или малый размер шпонки, ослабление соединения, перегрузка и ударные нагрузки. | При небольшом повреждении — обработать паз до правильного профиля и подобрать шпонку; при значительном — фрезеровать паз ремонтного размера либо восстановить металл и обработать паз заново. Проверить посадку шпонки. | Фрезерный станок, фреза, штангенциркуль или измерительный инструмент для паза, комплект шпонок и калибры. |
| 7. Износ или срыв резьбы | Чрезмерная затяжка, перекос при навинчивании, коррозия, вибрация или неправильный подбор крепежа. | Незначительно повреждённую резьбу прогнать плашкой или резьбовым напильником; при серьёзном повреждении нарезать ремонтную резьбу, восстановить участок с последующей обработкой либо заменить вал. | Плашка, резьбовой напильник, резьбомер, токарный станок и резцы; при восстановлении металла — соответствующее оборудование. |
| 8. Трещины на валу | Усталостные нагрузки, перегрузка, удар, концентрация напряжений, дефект материала или перегрев. | Выявить и оценить трещину методом неразрушающего контроля. Обычно вал бракуют и заменяют; ремонт сваркой допустим только при прямом разрешении документации и с последующим контролем. | Комплект капиллярного или магнитопорошкового контроля; при разрешённом ремонте — сварочное оборудование, приспособления для обработки и контроля. |
Причины и способы устранения указаны обобщённо: конкретный способ ремонта выбирают по величине дефекта, материалу детали и ремонтному чертежу.
| Наименование неисправности (дефекта) | Возможные причины возникновения | Способ устранения | Слесарный инструмент и оборудование |
|---|---|---|---|
| 1. Износ шеек вала под подшипники скольжения | Недостаточная смазка, загрязнение, перекос, перегрузка, износ от трения. | При небольшом износе — осталивание с последующим шлифованием до размера по чертежу; при значительном — восстановление другим разрешённым способом или замена вала. | Микрометр, установка для осталивания, токарный и шлифовальный станки, призмы или центры. |
| 2. Износ шеек вала под подшипники качения | Проворачивание внутреннего кольца из-за ослабленной посадки, перегрузка, неверный монтаж, загрязнение или коррозия. | Небольшой износ — восстановить размер гальваническим покрытием или наплавкой с последующей механической обработкой; при большом износе — установить ремонтную втулку либо заменить вал. | Микрометр, токарный и шлифовальный станки, оборудование для покрытия или сварки, приспособления для контроля посадки. |
| 3. Износ поверхности под сальниковое уплотнение | Трение кромки уплотнения, абразивные загрязнения, недостаточная смазка, повреждение или перекос сальника. | Нанести разрешённое покрытие (например, хромовое или железное) и отшлифовать; при необходимости установить ремонтную втулку или заменить вал. Устранить причину повреждения уплотнения. | Микрометр, установка для нанесения покрытия, токарный и круглошлифовальный станки, полировальный инструмент. |
| 4. Изгиб (биение) вала | Удар или перегрузка, неправильное хранение, монтаж с перекосом, перегрев. | Правка на прессе; при значительной деформации — контролируемый местный нагрев и правка, если это допускает технология. Затем проверить биение. | Гидравлический пресс, опоры и призмы, индикатор часового типа, измерительная стойка; при горячей правке — оборудование для контролируемого нагрева. |
| 5. Забоины, заусенцы на торцах вала и в шпоночных пазах | Удары при транспортировке или разборке, небрежная обработка, применение неподходящего инструмента. | Удалить заусенцы, аккуратно зачистить забоины напильником или абразивным камнем; при существенном повреждении восстановить поверхность механической обработкой. | Напильники, шабер, абразивный камень, тиски с мягкими накладками, штангенциркуль. |
| 6. Износ или смятие шпоночного паза | Неправильная посадка или малый размер шпонки, ослабление соединения, перегрузка и ударные нагрузки. | При небольшом повреждении — обработать паз до правильного профиля и подобрать шпонку; при значительном — фрезеровать паз ремонтного размера либо восстановить металл и обработать паз заново. Проверить посадку шпонки. | Фрезерный станок, фреза, штангенциркуль или измерительный инструмент для паза, комплект шпонок и калибры. |
| 7. Износ или срыв резьбы | Чрезмерная затяжка, перекос при навинчивании, коррозия, вибрация или неправильный подбор крепежа. | Незначительно повреждённую резьбу прогнать плашкой или резьбовым напильником; при серьёзном повреждении нарезать ремонтную резьбу, восстановить участок с последующей обработкой либо заменить вал. | Плашка, резьбовой напильник, резьбомер, токарный станок и резцы; при восстановлении металла — соответствующее оборудование. |
| 8. Трещины на валу | Усталостные нагрузки, перегрузка, удар, концентрация напряжений, дефект материала или перегрев. | Выявить и оценить трещину методом неразрушающего контроля. Обычно вал бракуют и заменяют; ремонт сваркой допустим только при прямом разрешении документации и с последующим контролем. | Комплект капиллярного или магнитопорошкового контроля; при разрешённом ремонте — сварочное оборудование, приспособления для обработки и контроля. |
