
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
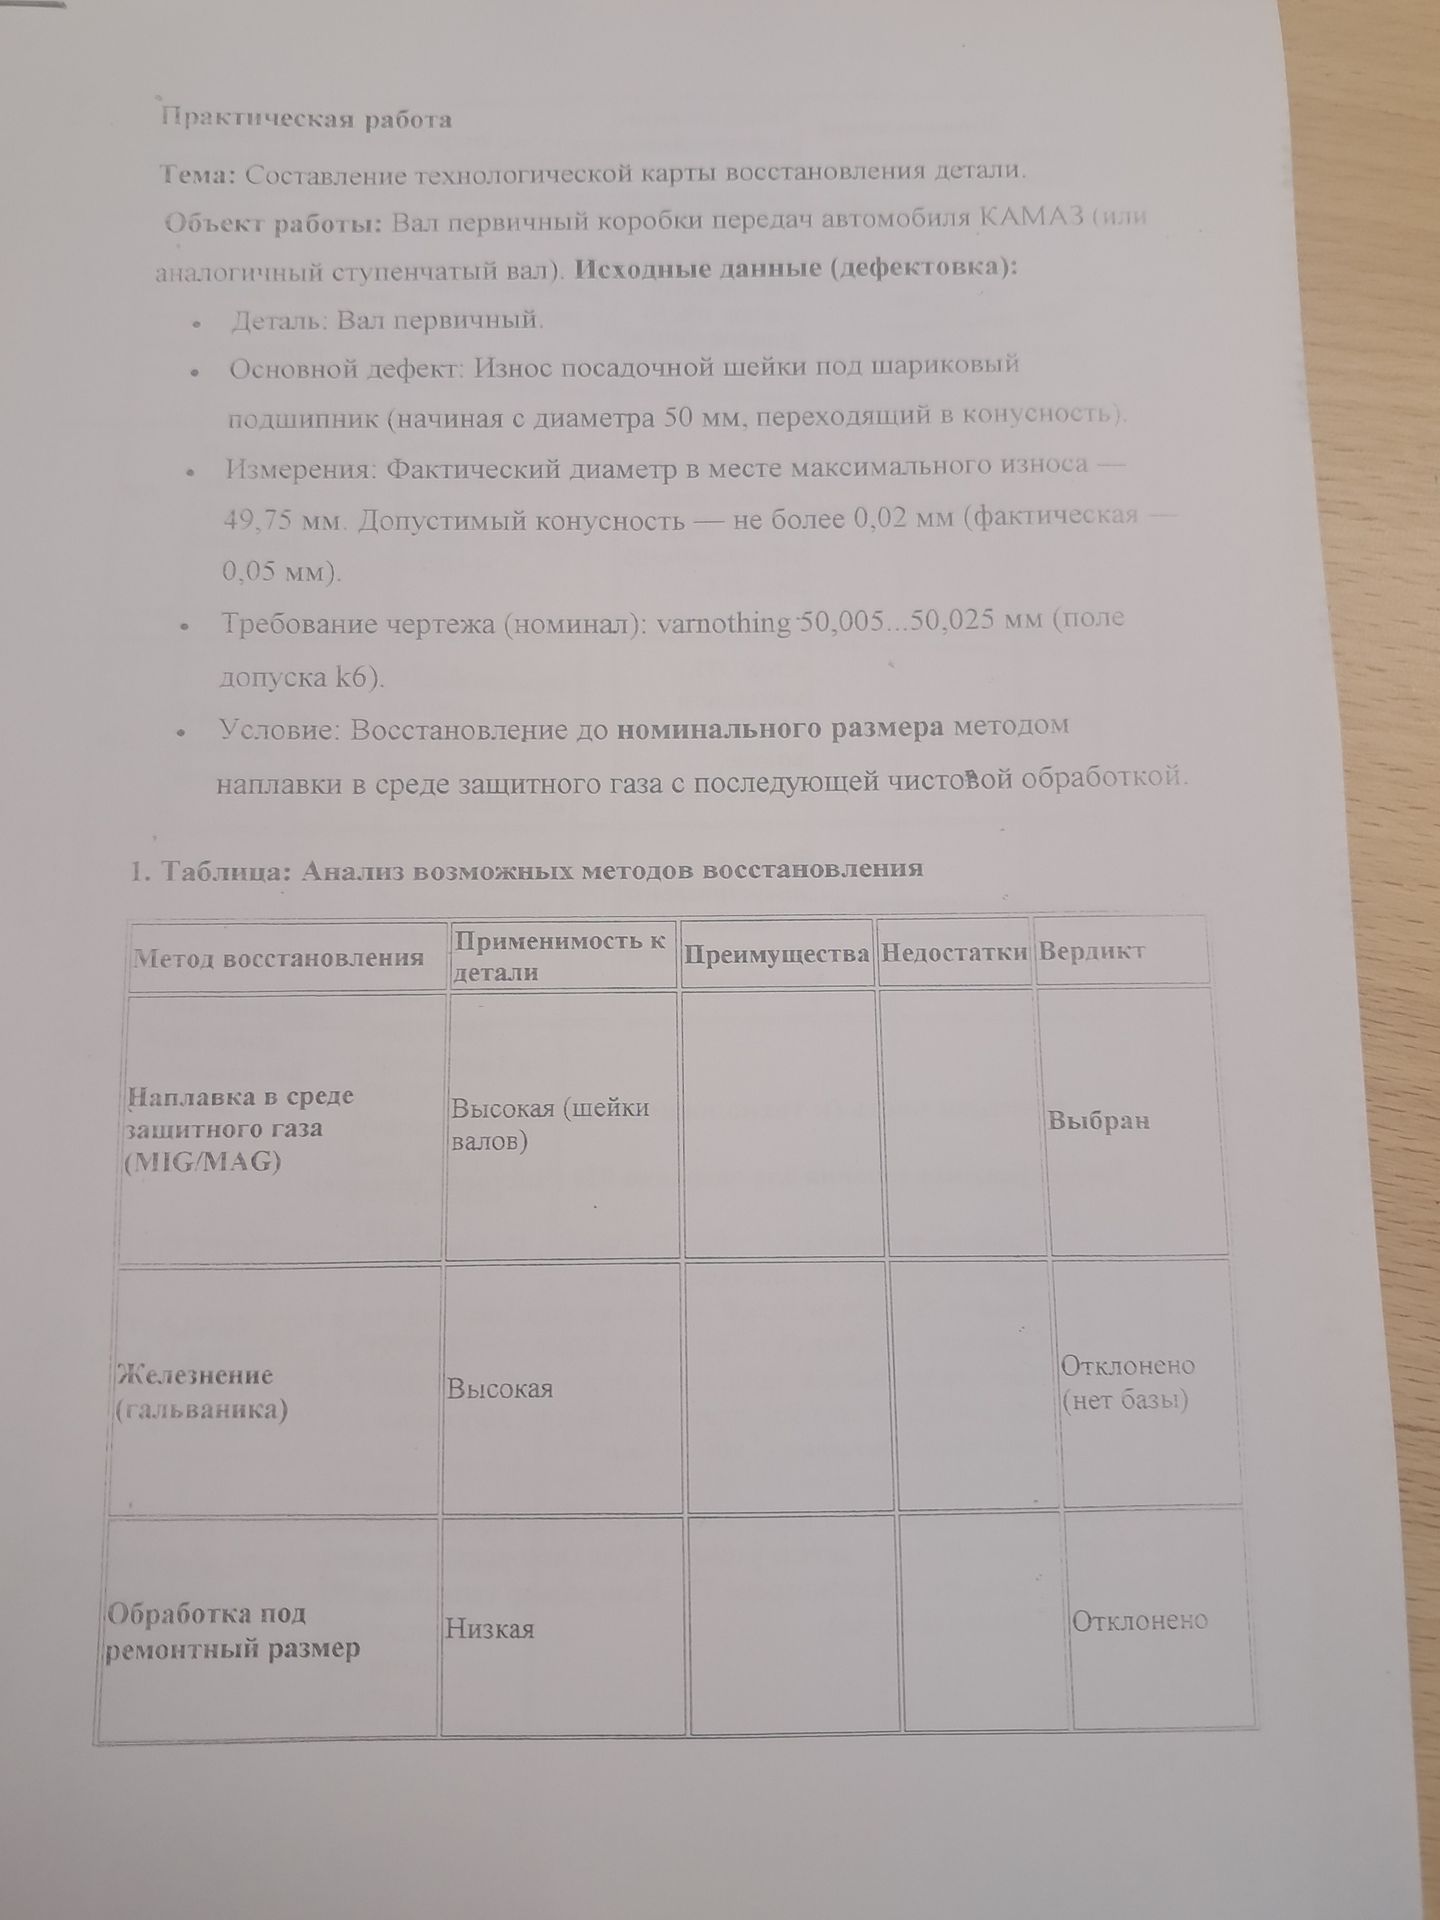
Ответ:
Износ по диаметру составляет 0,25 мм относительно номинала, а конусность превышает допустимую на 0,03 мм. Поэтому восстановление должно вернуть размер и цилиндричность шейки; по условию выбран метод наплавки с последующей чистовой обработкой.
| Метод восстановления | Применимость к детали | Преимущества | Недостатки | Вердикт |
|---|---|---|---|---|
| Наплавка в среде защитного газа (MIG/MAG) | Высокая: подходит для восстановления изношенных шеек валов | Позволяет нарастить металл до припуска под обработку; можно восстановить исходный номинальный размер; производительный процесс | Нагрев может вызвать деформацию и изменение структуры металла; нужны подготовка поверхности и контроль качества наплавки | Выбран |
| Железнение (гальваническое осаждение железа) | Высокая для восстановления размеров изношенных поверхностей при подходящей подготовке | Небольшой нагрев детали; слой можно наращивать с последующей обработкой; возможно получить точный размер | Требуются тщательная подготовка и специализированное оборудование; качество зависит от сцепления покрытия с основой | Отклонено (нет базы) |
| Обработка под ремонтный размер | Низкая: требует возможности уменьшить шейку и использовать подшипник соответствующего ремонтного размера | Технологически просто; позволяет устранить износ и конусность обработкой | Не возвращает размер по чертежу; необходимы подшипник ремонтного размера и соответствующая документация | Отклонено |
Примечание: в распознанном требовании чертежа указан диапазон 50,005–50,025 мм и поле допуска k6. Перед производством следует сверить эти предельные размеры с оригиналом чертежа.
