
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
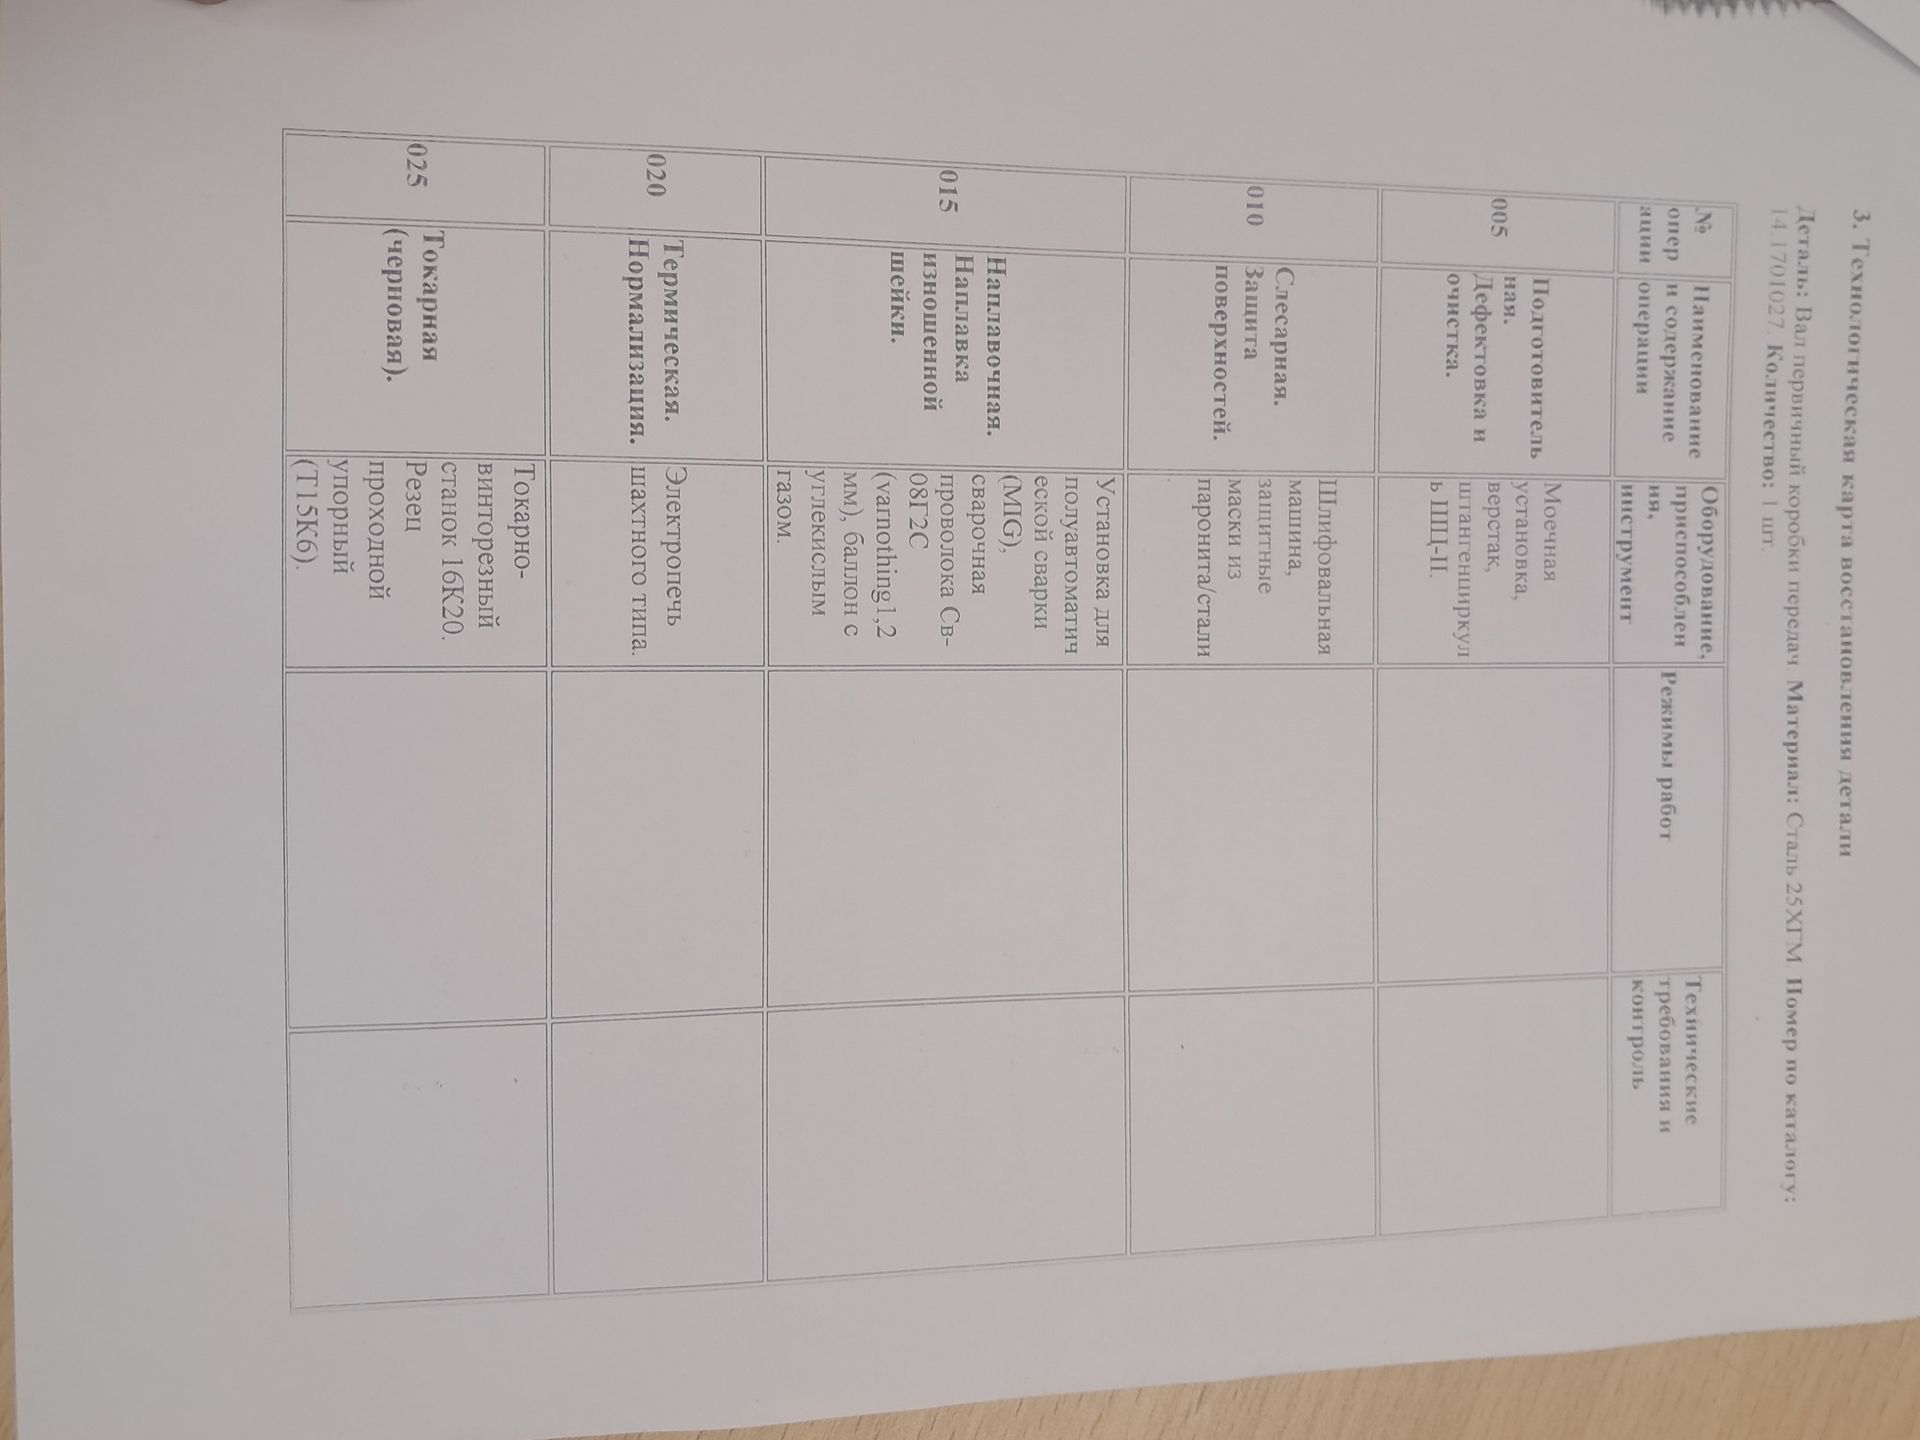
Ответ:
Важно: на изображении не указаны чертёжные размеры, допуски, фактический износ шейки и утверждённая технология. Поэтому ниже приведён учебный вариант заполнения. Режимы наплавки, термообработки и точения необходимо уточнить по чертежу, документации на оборудование и технологической карте предприятия; приведённые ориентиры нельзя считать готовыми производственными настройками.
| № операции | Режимы работ (учебный ориентир) | Технические требования и контроль |
|---|---|---|
| 005. Подготовительная. Дефектовка и очистка | Очистить и обезжирить вал; осмотреть поверхности и выполнить измерения шейки измерительным инструментом. Конкретные средства и метод контроля выбрать по документации предприятия. | Деталь должна быть очищена от загрязнений. Зафиксировать дефекты, размеры и биение в карте дефектации. Проверить, допускается ли восстановление шейки; сомнительные дефекты направить на оценку ответственному специалисту. |
| 010. Слесарная. Защита поверхностей | Установить предусмотренные технологией защитные приспособления из паронита или стали; обеспечить доступ к поверхности наплавки. Режим обработки не задаётся. | Защитить поверхности, не подлежащие наплавке; проверить надёжность и отсутствие смещения приспособлений. Не закрывать зоны, требуемые для контроля и безопасного закрепления детали. |
| 015. Наплавочная. Наплавка изношенной шейки | Сварочная проволока Св-08Г2С, диаметр 1,2 мм; защитный газ — углекислый. Ток, напряжение, скорость подачи проволоки, расход газа, скорость наплавки, число проходов и предварительный подогрев выбрать по квалифицированной технологии для данной стали, оборудования и геометрии вала. | Перед работой проверить настройку и исправность оборудования, подачу газа и закрепление детали. Наплавку вести по утверждённой технологии; обеспечить требуемый припуск на последующую обработку. После наплавки проверить сплошность и отсутствие недопустимых дефектов установленным методом контроля. |
| 020. Термическая. Нормализация | Температуру нагрева, выдержку и условия охлаждения определить по марке стали, способу наплавки, требуемым свойствам и утверждённой технологии. Без этих данных численные режимы указывать нельзя. | Провести цикл по аттестованной инструкции термообработки. Зафиксировать фактическую температуру и время; проверить отсутствие недопустимых деформаций. При необходимости выполнить контроль твёрдости по требованиям чертежа или техпроцесса. |
| 025. Токарная (черновая) | Станок 16К20, резец проходной упорный Т15К6. Скорость резания, подачу и глубину резания назначить по фактическому припуску, диаметру, материалу наплавленного слоя и справочным данным для инструмента; черновую обработку вести с оставлением припуска на чистовую, если она предусмотрена дальнейшим маршрутом. | Проверить надёжность установки и соосность детали, исключить биение и ослабление закрепления. После обработки проконтролировать диаметр, форму и биение по чертежу. Размеры и допуски на фото отсутствуют — их нужно взять из чертежа; одной черновой операции может быть недостаточно для получения окончательного размера и шероховатости. |
Перед передачей в производство необходимо сверить карту с чертежом, фактическими результатами дефектации, допусками и утверждёнными режимами оборудования.
