
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
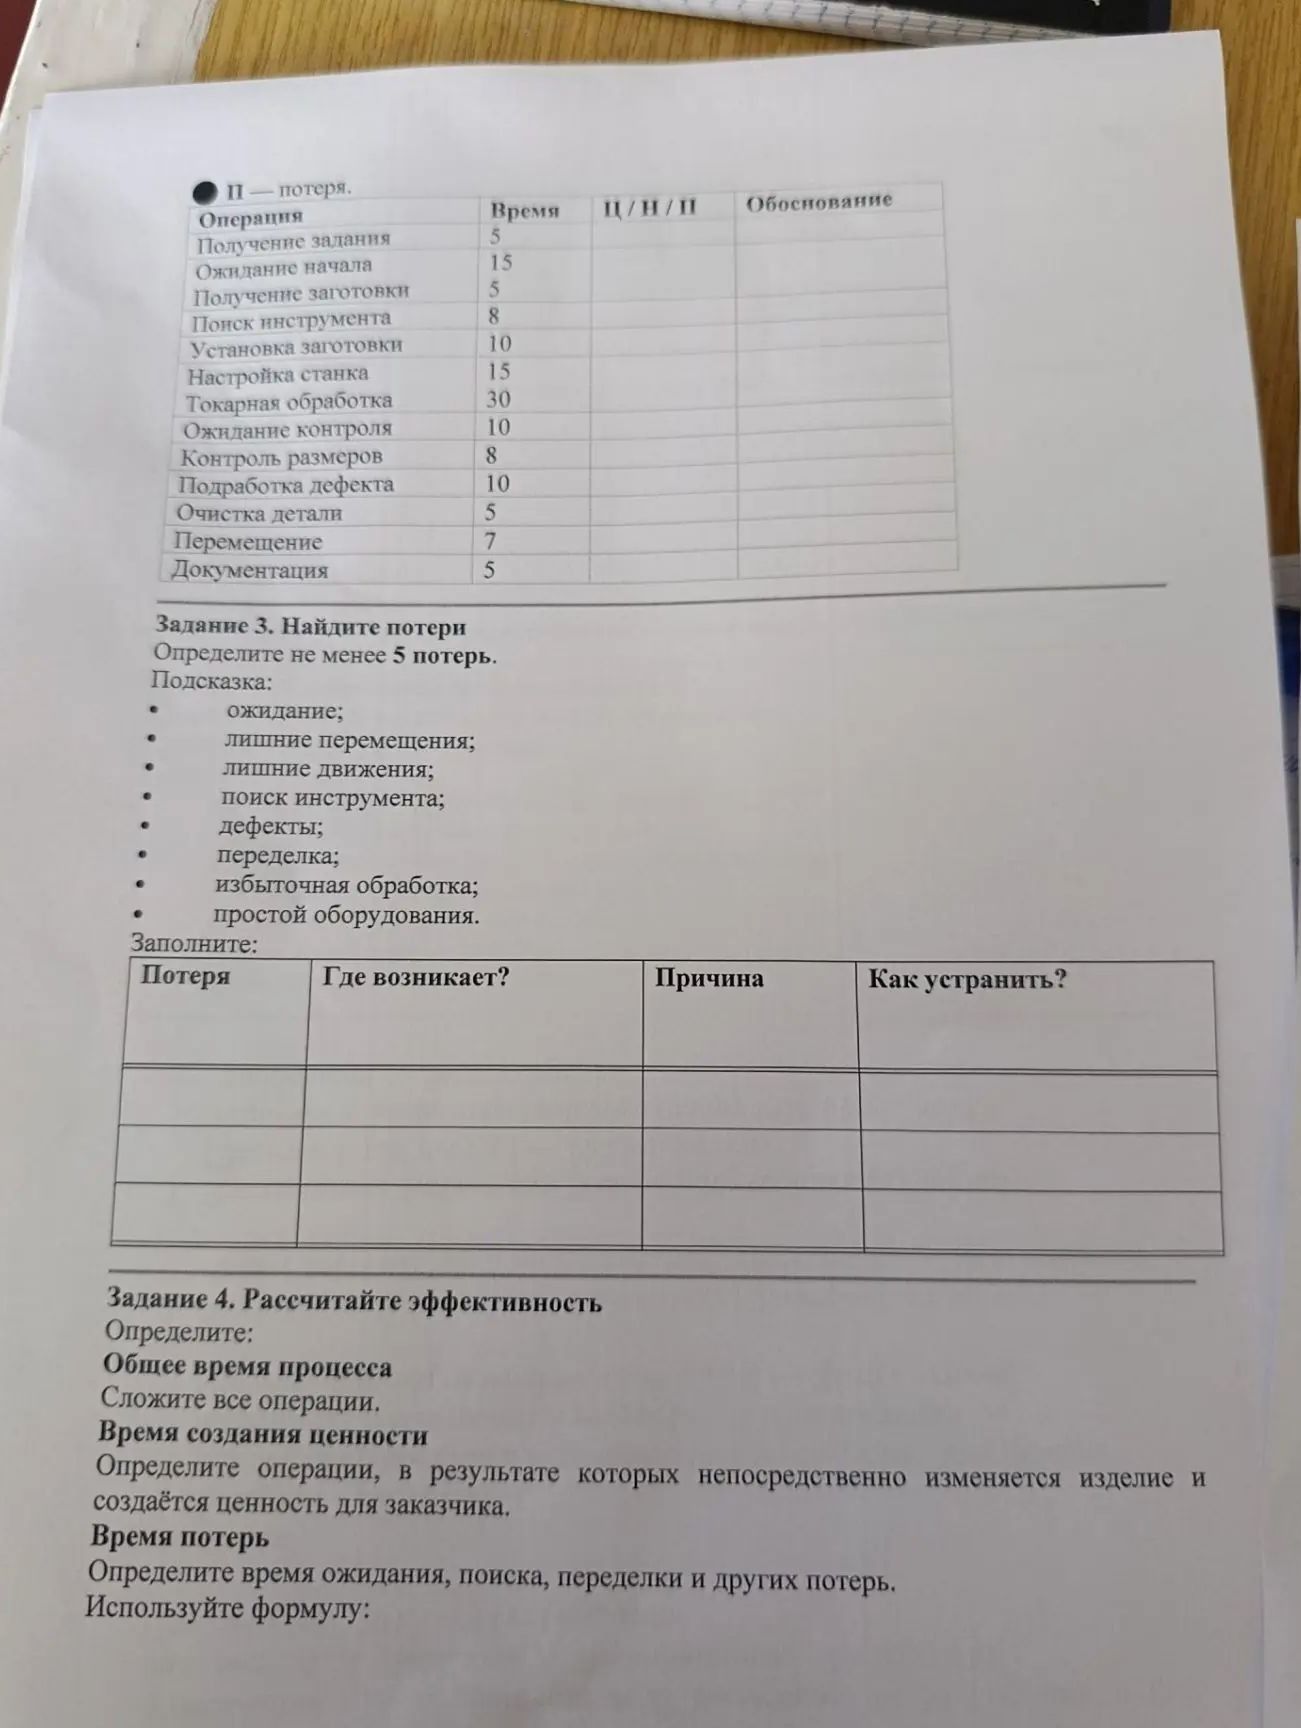
Ответ:
По данным процесса можно определить несколько потерь. В таблице приведены шесть примеров; причины указаны как вероятные, поскольку подробности организации рабочего места не описаны.
| Потеря | Где возникает? | Причина | Как устранить? |
|---|---|---|---|
| Ожидание — 15 мин | Ожидание начала работы | Работа начинается не сразу после получения задания | Своевременно передавать задания и заранее готовить рабочее место |
| Поиск инструмента — 8 мин | Перед установкой заготовки и обработкой | Инструмент не находится в установленном месте | Закрепить места хранения, маркировать и проверять комплектность инструмента |
| Ожидание контроля — 10 мин | Перед контролем размеров | Контролёр или измерительное средство недоступны вовремя | Согласовать график контроля и обеспечить доступность средств измерения |
| Дефект и переделка — 10 мин | Подработка дефекта после контроля | Дефект возник при обработке или настройке станка | Проверять настройку, соблюдать технологию и выявлять отклонения раньше |
| Лишнее перемещение — 7 мин | Перемещение между этапами работы | Неудобное расположение станка, заготовок или инструмента | Рационально разместить материалы и оборудование по ходу процесса |
| Лишняя документация — 5 мин | Оформление документации | Повторный ввод данных или избыточное оформление | Упростить формы и исключить дублирование записей |
