
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
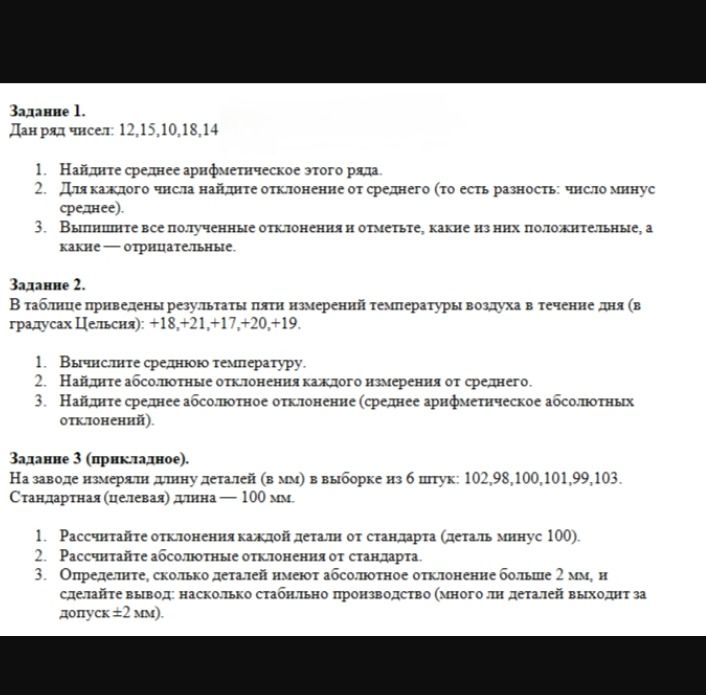
1. Отклонения от стандарта вычисляем как длина детали минус 100 мм:
- \(102-100=+2\) мм;
- \(98-100=-2\) мм;
- \(100-100=0\) мм;
- \(101-100=+1\) мм;
- \(99-100=-1\) мм;
- \(103-100=+3\) мм.
2. Абсолютные отклонения: 2, 2, 0, 1, 1 и 3 мм.
3. Сравниваем каждое абсолютное отклонение с допуском 2 мм. Больше 2 мм только отклонение 3 мм, соответствующее детали длиной 103 мм. Значит, за пределы допуска вышла 1 деталь из 6; остальные 5 деталей имеют отклонение не более 2 мм.
Ответ: отклонения — +2, −2, 0, +1, −1, +3 мм; абсолютные отклонения — 2, 2, 0, 1, 1, 3 мм. Допуск более чем на 2 мм превышен у 1 детали. Большинство деталей (5 из 6) укладывается в допуск, поэтому по этой выборке производство выглядит достаточно стабильным.
