
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
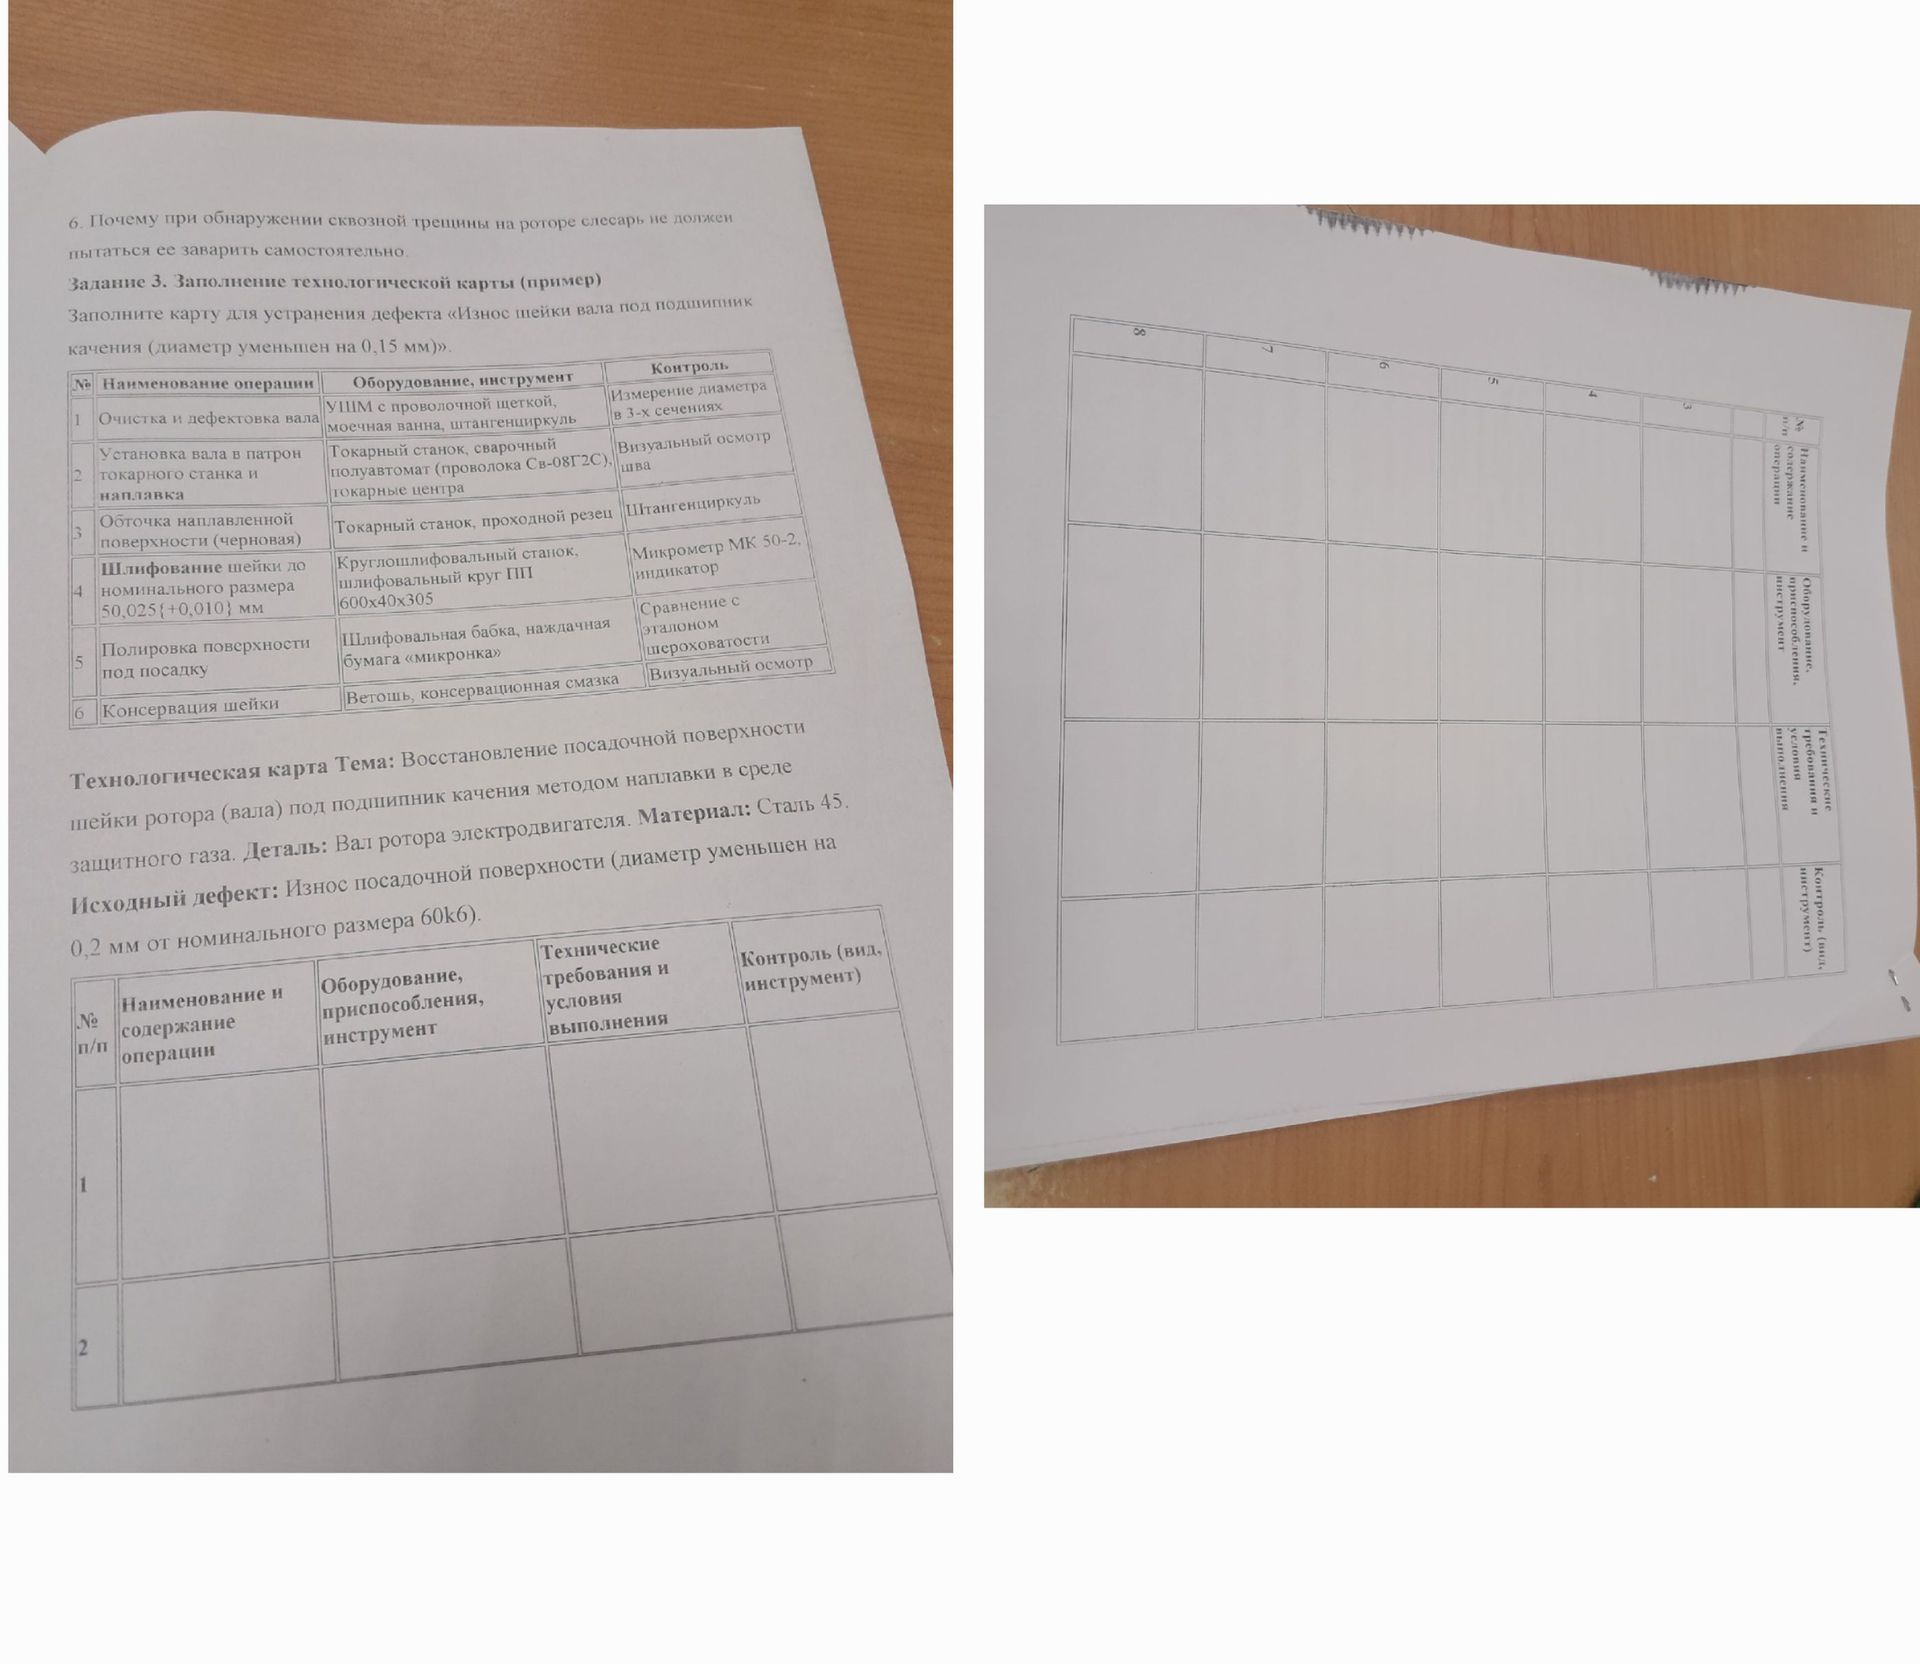
В изображённом верхнем примере указан износ на 0,15 мм, а в бланке карты ниже — отдельные исходные данные: вал из стали 45, размер 60k6 и уменьшение диаметра на 0,2 мм. Ниже заполнена карта для данных бланка. Режимы наплавки, припуски, термообработка и требования к шероховатости должны соответствовать чертежу и утверждённой технологической документации; по фотографии их определить нельзя.
| № п/п | Наименование и содержание операции | Оборудование, приспособления, инструмент | Технические требования и условия выполнения | Контроль (вид, инструмент) |
|---|---|---|---|---|
| 1 | Очистить вал, осмотреть и дефектовать посадочную шейку; измерить её диаметр и определить границы износа. | Моечная ванна или средства очистки; ветошь; микрометр; при необходимости — средства неразрушающего контроля. | Удалить загрязнения и смазку. Подтвердить пригодность детали к восстановлению; дефекты, не допускающие ремонта, передать на решение ответственному специалисту. | Визуальный осмотр; измерение микрометром; неразрушающий контроль по принятой технологии. |
| 2 | Подготовить изношенную поверхность к наплавке: удалить загрязнения и дефектный поверхностный слой, обработать шейку. | Токарный станок; резец; очистной инструмент. | Обеспечить чистую подготовленную поверхность. Не снимать лишний материал; способ подготовки и припуск согласовать с технологической документацией. | Визуальный осмотр; контроль размеров микрометром. |
| 3 | Установить и закрепить вал для наплавки; проверить базирование и биение. | Установка для наплавки в защитном газе; центры или предусмотренные технологией приспособления; индикатор. | Закрепить деталь надёжно, без повреждения поверхностей. Проверить соосность и биение согласно технологической документации. | Индикатор; визуальный контроль установки. |
| 4 | Наплавить посадочную шейку в среде защитного газа. | Установка для наплавки; источник питания; подающий механизм; сварочная горелка; защитный газ и материалы, предусмотренные утверждённой технологией. | Выполнять наплавку только по аттестованной или утверждённой для детали процедуре. Получить слой, достаточный для последующей обработки до размера 60k6; учесть, что уменьшение диаметра на 0,2 мм соответствует недостатку 0,1 мм на сторону до учёта припуска. | Визуальный контроль наплавленного слоя; проверка режимов и условий по технологической документации. |
| 5 | Проверить наплавленную поверхность и выполнить предусмотренную технологией промежуточную обработку или термообработку. | Средства визуального и неразрушающего контроля; оборудование для обработки или термообработки — если она назначена технологией. | Не переходить к окончательной обработке при недопустимых несплошностях. Не назначать режимы термообработки без технологической документации. | Визуальный контроль; неразрушающий контроль по утверждённой методике. |
| 6 | Обточить наплавленную шейку, оставив припуск для шлифования. | Токарный станок; проходной резец; измерительный инструмент. | Обеспечить равномерный припуск под окончательное шлифование согласно технологической документации. | Микрометр; визуальный контроль поверхности. |
| 7 | Отшлифовать посадочную шейку до размера 60k6 и требуемой шероховатости. | Круглошлифовальный станок; шлифовальный круг, подобранный по технологической документации; микрометр; прибор контроля шероховатости при необходимости. | Соблюсти поле допуска 60k6 и требования чертежа к форме, взаимному расположению и шероховатости поверхности. Не определять числовые пределы допуска только по фотографии. | Микрометр; контроль шероховатости и биения предусмотренными средствами. |
| 8 | Провести окончательный контроль, очистить и законсервировать восстановленную поверхность. | Микрометр; индикатор; средства контроля шероховатости; ветошь; консервационная смазка. | Подтвердить соответствие чертежу и требованиям приёмки. После контроля нанести защитное покрытие, если оно предусмотрено. | Измерение диаметра; контроль биения и шероховатости; визуальный осмотр. |
Итог: карта предусматривает дефектацию, подготовку, наплавку в защитном газе, механическую обработку до 60k6 и окончательный контроль.
В изображённом верхнем примере указан износ на 0,15 мм, а в бланке карты ниже — отдельные исходные данные: вал из стали 45, размер 60k6 и уменьшение диаметра на 0,2 мм. Ниже заполнена карта для данных бланка. Режимы наплавки, припуски, термообработка и требования к шероховатости должны соответствовать чертежу и утверждённой технологической документации; по фотографии их определить нельзя.
| № п/п | Наименование и содержание операции | Оборудование, приспособления, инструмент | Технические требования и условия выполнения | Контроль (вид, инструмент) |
|---|---|---|---|---|
| 1 | Очистить вал, осмотреть и дефектовать посадочную шейку; измерить её диаметр и определить границы износа. | Моечная ванна или средства очистки; ветошь; микрометр; при необходимости — средства неразрушающего контроля. | Удалить загрязнения и смазку. Подтвердить пригодность детали к восстановлению; дефекты, не допускающие ремонта, передать на решение ответственному специалисту. | Визуальный осмотр; измерение микрометром; неразрушающий контроль по принятой технологии. |
| 2 | Подготовить изношенную поверхность к наплавке: удалить загрязнения и дефектный поверхностный слой, обработать шейку. | Токарный станок; резец; очистной инструмент. | Обеспечить чистую подготовленную поверхность. Не снимать лишний материал; способ подготовки и припуск согласовать с технологической документацией. | Визуальный осмотр; контроль размеров микрометром. |
| 3 | Установить и закрепить вал для наплавки; проверить базирование и биение. | Установка для наплавки в защитном газе; центры или предусмотренные технологией приспособления; индикатор. | Закрепить деталь надёжно, без повреждения поверхностей. Проверить соосность и биение согласно технологической документации. | Индикатор; визуальный контроль установки. |
| 4 | Наплавить посадочную шейку в среде защитного газа. | Установка для наплавки; источник питания; подающий механизм; сварочная горелка; защитный газ и материалы, предусмотренные утверждённой технологией. | Выполнять наплавку только по аттестованной или утверждённой для детали процедуре. Получить слой, достаточный для последующей обработки до размера 60k6; учесть, что уменьшение диаметра на 0,2 мм соответствует недостатку 0,1 мм на сторону до учёта припуска. | Визуальный контроль наплавленного слоя; проверка режимов и условий по технологической документации. |
| 5 | Проверить наплавленную поверхность и выполнить предусмотренную технологией промежуточную обработку или термообработку. | Средства визуального и неразрушающего контроля; оборудование для обработки или термообработки — если она назначена технологией. | Не переходить к окончательной обработке при недопустимых несплошностях. Не назначать режимы термообработки без технологической документации. | Визуальный контроль; неразрушающий контроль по утверждённой методике. |
| 6 | Обточить наплавленную шейку, оставив припуск для шлифования. | Токарный станок; проходной резец; измерительный инструмент. | Обеспечить равномерный припуск под окончательное шлифование согласно технологической документации. | Микрометр; визуальный контроль поверхности. |
| 7 | Отшлифовать посадочную шейку до размера 60k6 и требуемой шероховатости. | Круглошлифовальный станок; шлифовальный круг, подобранный по технологической документации; микрометр; прибор контроля шероховатости при необходимости. | Соблюсти поле допуска 60k6 и требования чертежа к форме, взаимному расположению и шероховатости поверхности. Не определять числовые пределы допуска только по фотографии. | Микрометр; контроль шероховатости и биения предусмотренными средствами. |
| 8 | Провести окончательный контроль, очистить и законсервировать восстановленную поверхность. | Микрометр; индикатор; средства контроля шероховатости; ветошь; консервационная смазка. | Подтвердить соответствие чертежу и требованиям приёмки. После контроля нанести защитное покрытие, если оно предусмотрено. | Измерение диаметра; контроль биения и шероховатости; визуальный осмотр. |
Итог: карта предусматривает дефектацию, подготовку, наплавку в защитном газе, механическую обработку до 60k6 и окончательный контроль.
