
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
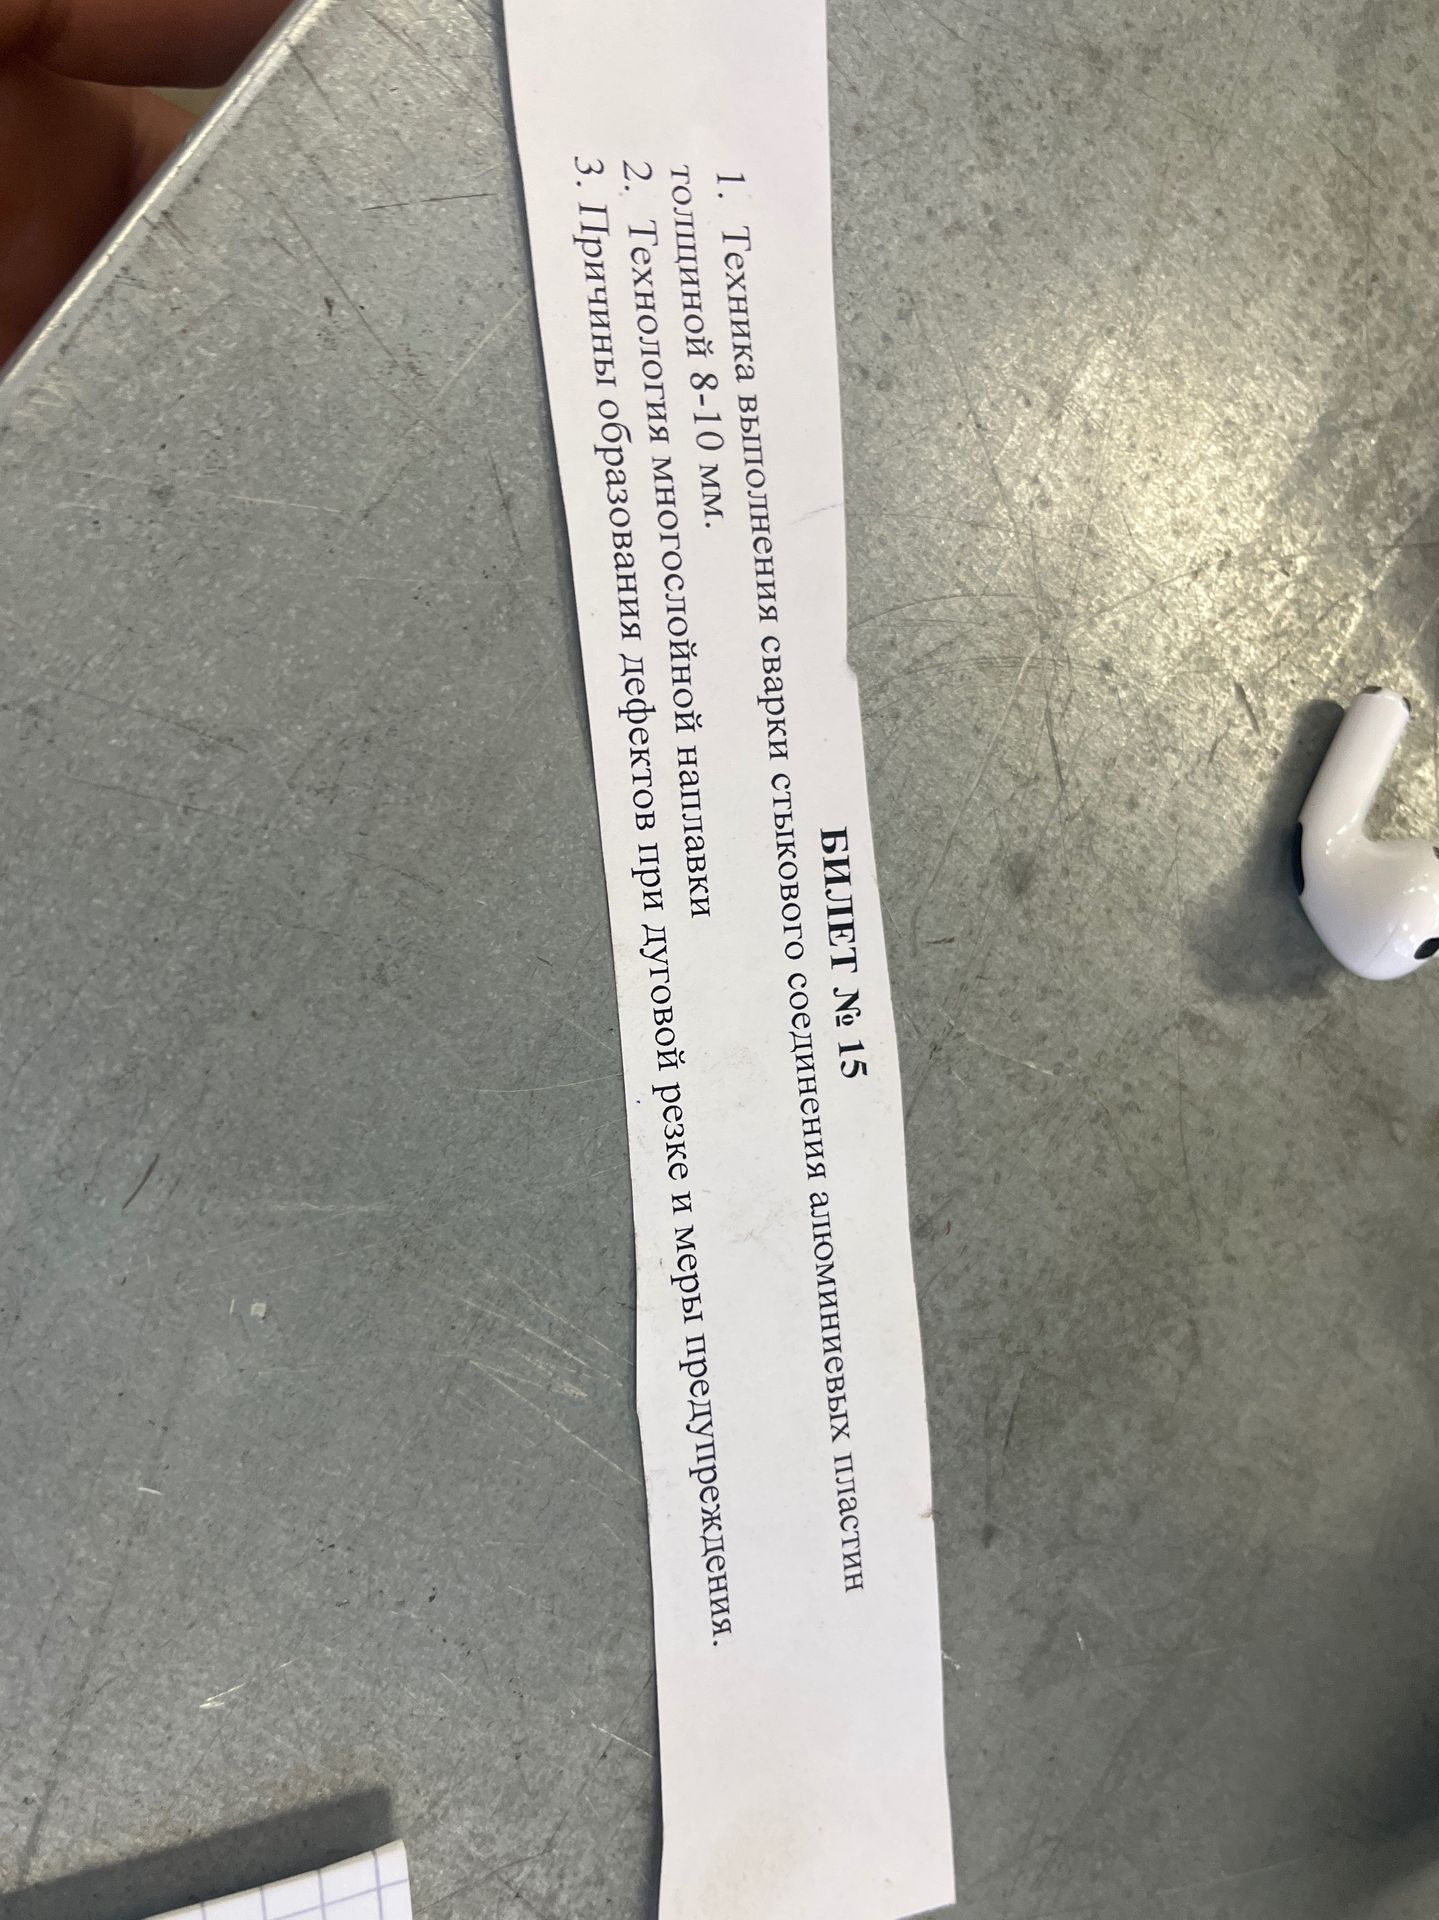
Подготовка. Уточняют марку алюминиевого сплава и требования чертежа: от них зависят присадочная проволока, разделка кромок, подогрев и режим. Работу выполняют по утверждённой технологии сварки (WPS).
- Кромки разделывают согласно технологической карте. Для толщины 8–10 мм обычно требуется разделка кромок; форму и угол выбирают по типу соединения и доступу к корню шва.
- Удаляют масло и загрязнения растворителем, затем непосредственно перед сваркой зачищают оксидную плёнку отдельной щёткой из нержавеющей стали. Не касаются очищенных кромок грязными перчатками.
- Собирают пластины с заданным зазором и смещением кромок, закрепляют прихватками. При необходимости применяют подкладку и обеспечивают доступ для сварки корня.
- Выбирают процесс, рекомендованный технологией: обычно аргонодуговую сварку неплавящимся электродом переменным током либо сварку плавящейся проволокой в защитном газе. Используют подходящие для сплава присадочный материал и защитный газ.
- Выполняют корневой проход, обеспечивая сплавление кромок и формирование корня без прожога. Между проходами удаляют оксидную плёнку и загрязнения, очищают поверхность шва.
- Последующими проходами заполняют разделку и формируют облицовочный слой. Следят за устойчивостью дуги, защитой сварочной ванны и межслойной температурой по технологической карте.
- После сварки удаляют брызги и подкладку, если она предусмотрена съёмной; проводят визуальный контроль, а требуемый неразрушающий контроль назначают документацией.
Алюминий быстро образует тугоплавкую оксидную плёнку и обладает высокой теплопроводностью, поэтому важны тщательная очистка, надёжная газовая защита и соблюдение установленного режима. Нельзя назначить точные ток, скорость и температуру без данных о сплаве, процессе и сварочном оборудовании.
Подготовка. Уточняют марку алюминиевого сплава и требования чертежа: от них зависят присадочная проволока, разделка кромок, подогрев и режим. Работу выполняют по утверждённой технологии сварки (WPS).
- Кромки разделывают согласно технологической карте. Для толщины 8–10 мм обычно требуется разделка кромок; форму и угол выбирают по типу соединения и доступу к корню шва.
- Удаляют масло и загрязнения растворителем, затем непосредственно перед сваркой зачищают оксидную плёнку отдельной щёткой из нержавеющей стали. Не касаются очищенных кромок грязными перчатками.
- Собирают пластины с заданным зазором и смещением кромок, закрепляют прихватками. При необходимости применяют подкладку и обеспечивают доступ для сварки корня.
- Выбирают процесс, рекомендованный технологией: обычно аргонодуговую сварку неплавящимся электродом переменным током либо сварку плавящейся проволокой в защитном газе. Используют подходящие для сплава присадочный материал и защитный газ.
- Выполняют корневой проход, обеспечивая сплавление кромок и формирование корня без прожога. Между проходами удаляют оксидную плёнку и загрязнения, очищают поверхность шва.
- Последующими проходами заполняют разделку и формируют облицовочный слой. Следят за устойчивостью дуги, защитой сварочной ванны и межслойной температурой по технологической карте.
- После сварки удаляют брызги и подкладку, если она предусмотрена съёмной; проводят визуальный контроль, а требуемый неразрушающий контроль назначают документацией.
Алюминий быстро образует тугоплавкую оксидную плёнку и обладает высокой теплопроводностью, поэтому важны тщательная очистка, надёжная газовая защита и соблюдение установленного режима. Нельзя назначить точные ток, скорость и температуру без данных о сплаве, процессе и сварочном оборудовании.
