
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
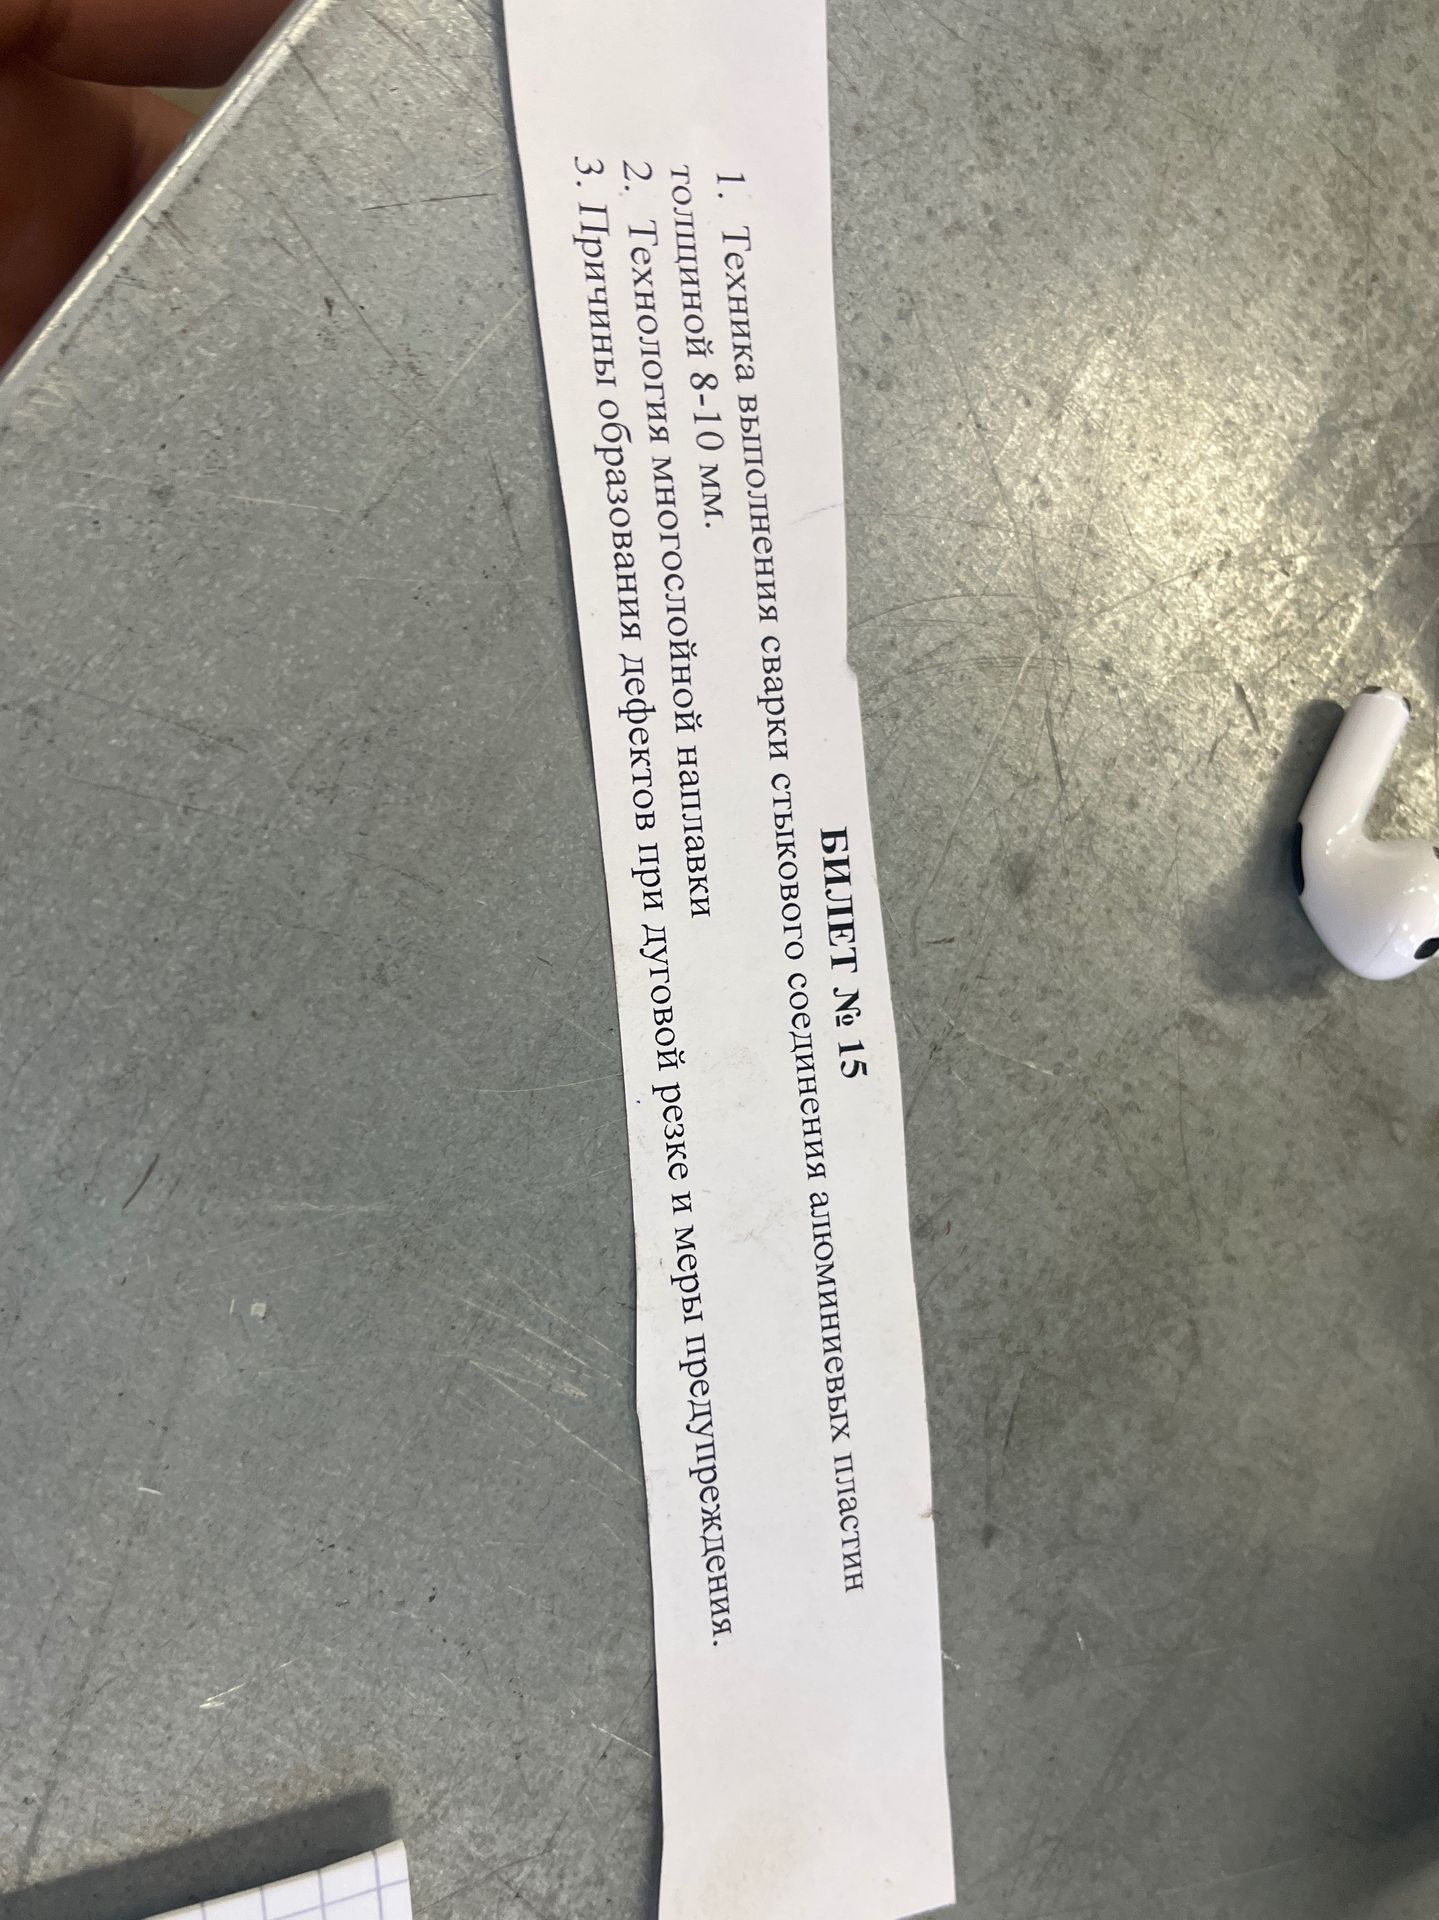
При дуговой резке дефекты возникают из-за неправильного режима, подготовки материала, положения электрода или недостаточного удаления расплавленного металла.
- Неполный прорез, перемычки: недостаточные ток или скорость подачи, слишком быстрое перемещение, неверный угол электрода. Следует проверить режим, устойчивость дуги, угол и скорость движения.
- Чрезмерно широкий рез и оплавление кромок: избыточный ток, медленное ведение или слишком длинная дуга. Нужно подобрать режим по толщине и материалу и поддерживать стабильную длину дуги.
- Грубая кромка, неровный рез: неравномерная скорость, колебания положения электрода, плохой контакт или нестабильная дуга. Помогают направляющие, исправное оборудование и равномерное ведение.
- Шлак и наплывы: недостаточное выдувание расплава, неправильное положение резака или неподходящий режим. Следует обеспечить свободное удаление расплава и соблюдать рекомендованный угол.
- Трещины и чрезмерная зона термического влияния: перегрев, неподходящая последовательность резки, высокие остаточные напряжения или особенности материала. Режим и последовательность выбирают с учётом материала; при необходимости применяют предусмотренные технологией подогрев и охлаждение.
- Поры и загрязнения кромки: масло, ржавчина, краска или влага на поверхности. Перед работой материал очищают и высушивают.
Профилактика: изучить технологическую карту, проверить исправность оборудования и кабельных соединений, подобрать электрод и режим под материал и толщину, надёжно закрепить заготовку, вести дугу равномерно и применять средства индивидуальной защиты. Для выявления дефектов проводят осмотр кромок и, если требуется, дополнительный контроль.
При дуговой резке дефекты возникают из-за неправильного режима, подготовки материала, положения электрода или недостаточного удаления расплавленного металла.
- Неполный прорез, перемычки: недостаточные ток или скорость подачи, слишком быстрое перемещение, неверный угол электрода. Следует проверить режим, устойчивость дуги, угол и скорость движения.
- Чрезмерно широкий рез и оплавление кромок: избыточный ток, медленное ведение или слишком длинная дуга. Нужно подобрать режим по толщине и материалу и поддерживать стабильную длину дуги.
- Грубая кромка, неровный рез: неравномерная скорость, колебания положения электрода, плохой контакт или нестабильная дуга. Помогают направляющие, исправное оборудование и равномерное ведение.
- Шлак и наплывы: недостаточное выдувание расплава, неправильное положение резака или неподходящий режим. Следует обеспечить свободное удаление расплава и соблюдать рекомендованный угол.
- Трещины и чрезмерная зона термического влияния: перегрев, неподходящая последовательность резки, высокие остаточные напряжения или особенности материала. Режим и последовательность выбирают с учётом материала; при необходимости применяют предусмотренные технологией подогрев и охлаждение.
- Поры и загрязнения кромки: масло, ржавчина, краска или влага на поверхности. Перед работой материал очищают и высушивают.
Профилактика: изучить технологическую карту, проверить исправность оборудования и кабельных соединений, подобрать электрод и режим под материал и толщину, надёжно закрепить заготовку, вести дугу равномерно и применять средства индивидуальной защиты. Для выявления дефектов проводят осмотр кромок и, если требуется, дополнительный контроль.
