
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
Ответ:
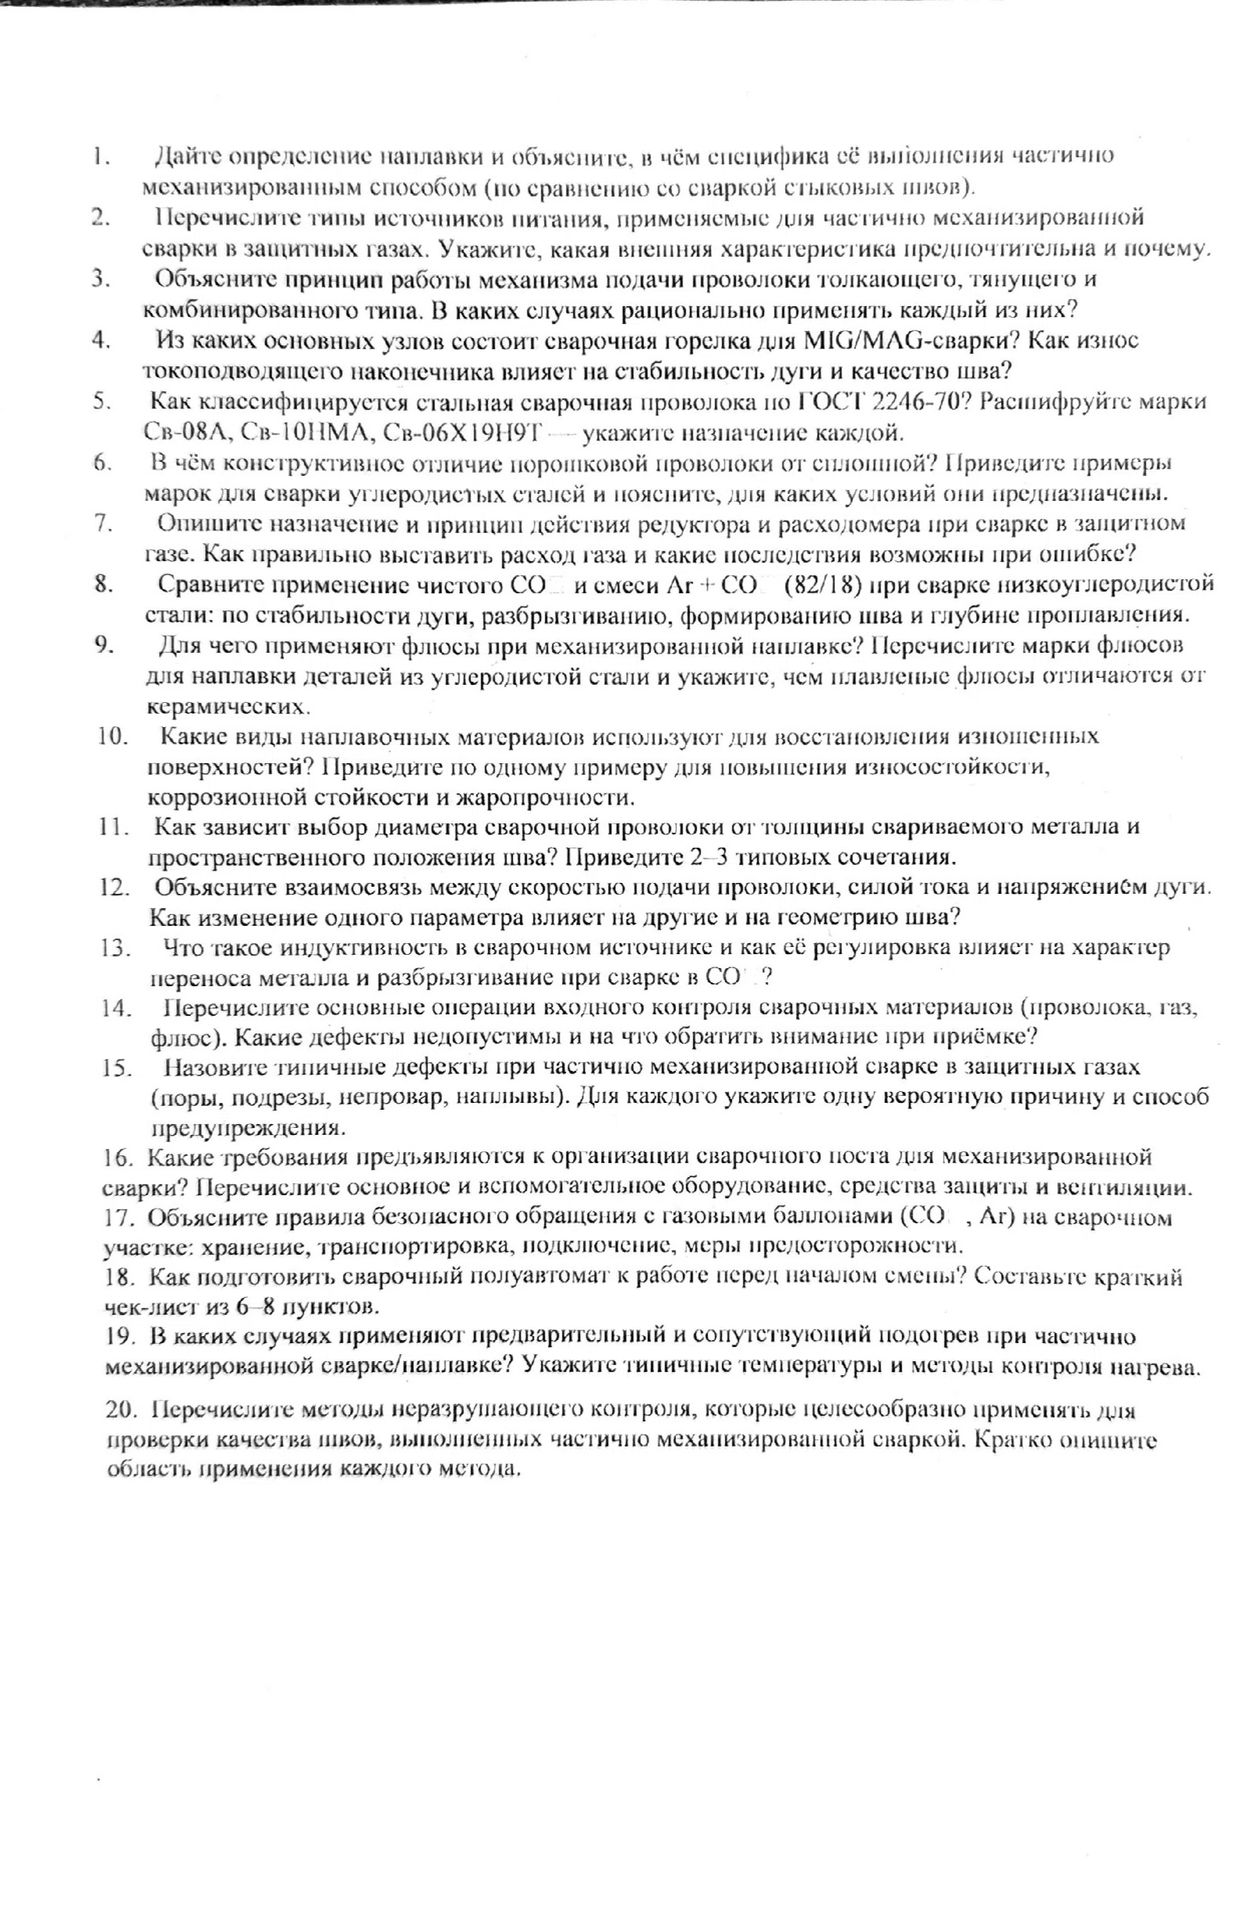
Более толстые детали обычно сваривают проволокой большего диаметра при большем токе; для тонкого металла и сварки в неудобных положениях часто выбирают проволоку меньшего диаметра, чтобы точнее управлять ванной и уменьшить риск прожога. Окончательный выбор зависит также от разделки кромок, тока, газа, типа переноса и рекомендаций изготовителя.
- Тонкий лист примерно 0,8–2 мм, нижнее положение: проволока 0,6–0,8 мм, режим с малым тепловложением.
- Металл примерно 3–8 мм, нижнее или горизонтальное положение: проволока 0,8–1,0 мм.
- Толстый металл примерно от 8 мм, преимущественно нижнее положение и производительная сварка: проволока 1,0–1,2 мм или большего диаметра согласно технологии.
Это ориентировочные сочетания, а не замена производственной инструкции: параметры уточняют пробной сваркой и по аттестованной технологии.
Ответ: с ростом толщины обычно увеличивают диаметр проволоки; для тонкого металла и сварки в пространственных положениях чаще используют меньший диаметр.
Более толстые детали обычно сваривают проволокой большего диаметра при большем токе; для тонкого металла и сварки в неудобных положениях часто выбирают проволоку меньшего диаметра, чтобы точнее управлять ванной и уменьшить риск прожога. Окончательный выбор зависит также от разделки кромок, тока, газа, типа переноса и рекомендаций изготовителя.
- Тонкий лист примерно 0,8–2 мм, нижнее положение: проволока 0,6–0,8 мм, режим с малым тепловложением.
- Металл примерно 3–8 мм, нижнее или горизонтальное положение: проволока 0,8–1,0 мм.
- Толстый металл примерно от 8 мм, преимущественно нижнее положение и производительная сварка: проволока 1,0–1,2 мм или большего диаметра согласно технологии.
Это ориентировочные сочетания, а не замена производственной инструкции: параметры уточняют пробной сваркой и по аттестованной технологии.
Ответ: с ростом толщины обычно увеличивают диаметр проволоки; для тонкого металла и сварки в пространственных положениях чаще используют меньший диаметр.
