
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
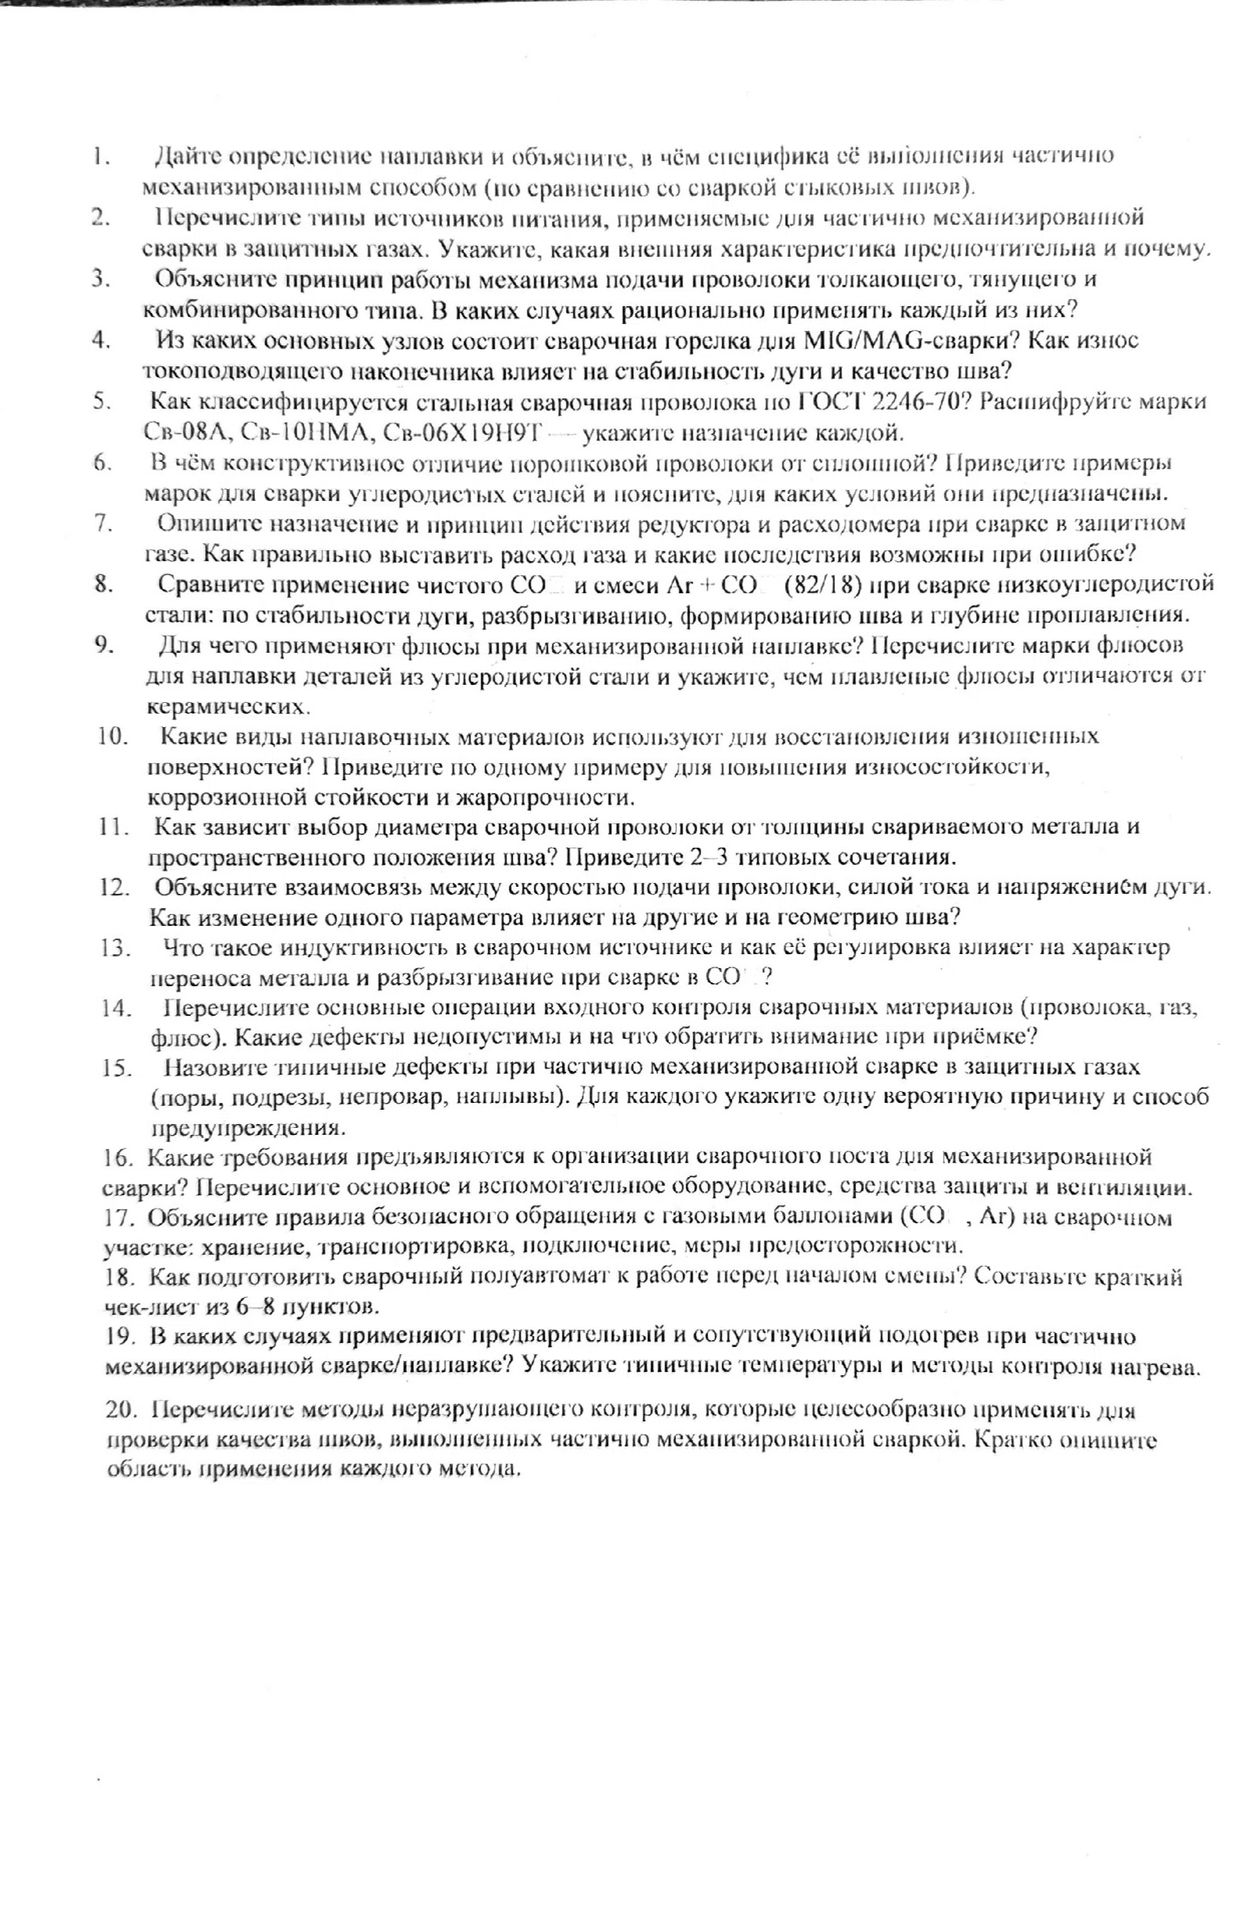
Ответ:
При сварке сплошной проволокой с источником постоянного напряжения скорость подачи в основном определяет подачу металла и устанавливаемый ток: увеличение подачи приводит к росту тока и скорости плавления проволоки. Напряжение в основном связано с длиной дуги и шириной валика, но параметры взаимозависимы и зависят от вылета, диаметра проволоки, полярности и переноса металла.
- Увеличение подачи при неизменном напряжении обычно повышает ток, производительность и проплавление; чрезмерная подача вызывает короткие замыкания или нестабильность.
- Увеличение напряжения обычно удлиняет дугу и расширяет, уплощает валик; чрезмерное напряжение может вызвать подрезы, разбрызгивание и недостаточную защиту.
- Снижение подачи обычно уменьшает ток и наплавку; слишком низкое значение может сделать дугу неустойчивой.
Настраивают параметры совместно по таблицам режимов и пробному шву.
Ответ: скорость подачи главным образом задаёт ток и количество наплавляемого металла, а напряжение — длину дуги и ширину/форму шва; оба параметра настраивают согласованно.
При сварке сплошной проволокой с источником постоянного напряжения скорость подачи в основном определяет подачу металла и устанавливаемый ток: увеличение подачи приводит к росту тока и скорости плавления проволоки. Напряжение в основном связано с длиной дуги и шириной валика, но параметры взаимозависимы и зависят от вылета, диаметра проволоки, полярности и переноса металла.
- Увеличение подачи при неизменном напряжении обычно повышает ток, производительность и проплавление; чрезмерная подача вызывает короткие замыкания или нестабильность.
- Увеличение напряжения обычно удлиняет дугу и расширяет, уплощает валик; чрезмерное напряжение может вызвать подрезы, разбрызгивание и недостаточную защиту.
- Снижение подачи обычно уменьшает ток и наплавку; слишком низкое значение может сделать дугу неустойчивой.
Настраивают параметры совместно по таблицам режимов и пробному шву.
Ответ: скорость подачи главным образом задаёт ток и количество наплавляемого металла, а напряжение — длину дуги и ширину/форму шва; оба параметра настраивают согласованно.
