
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
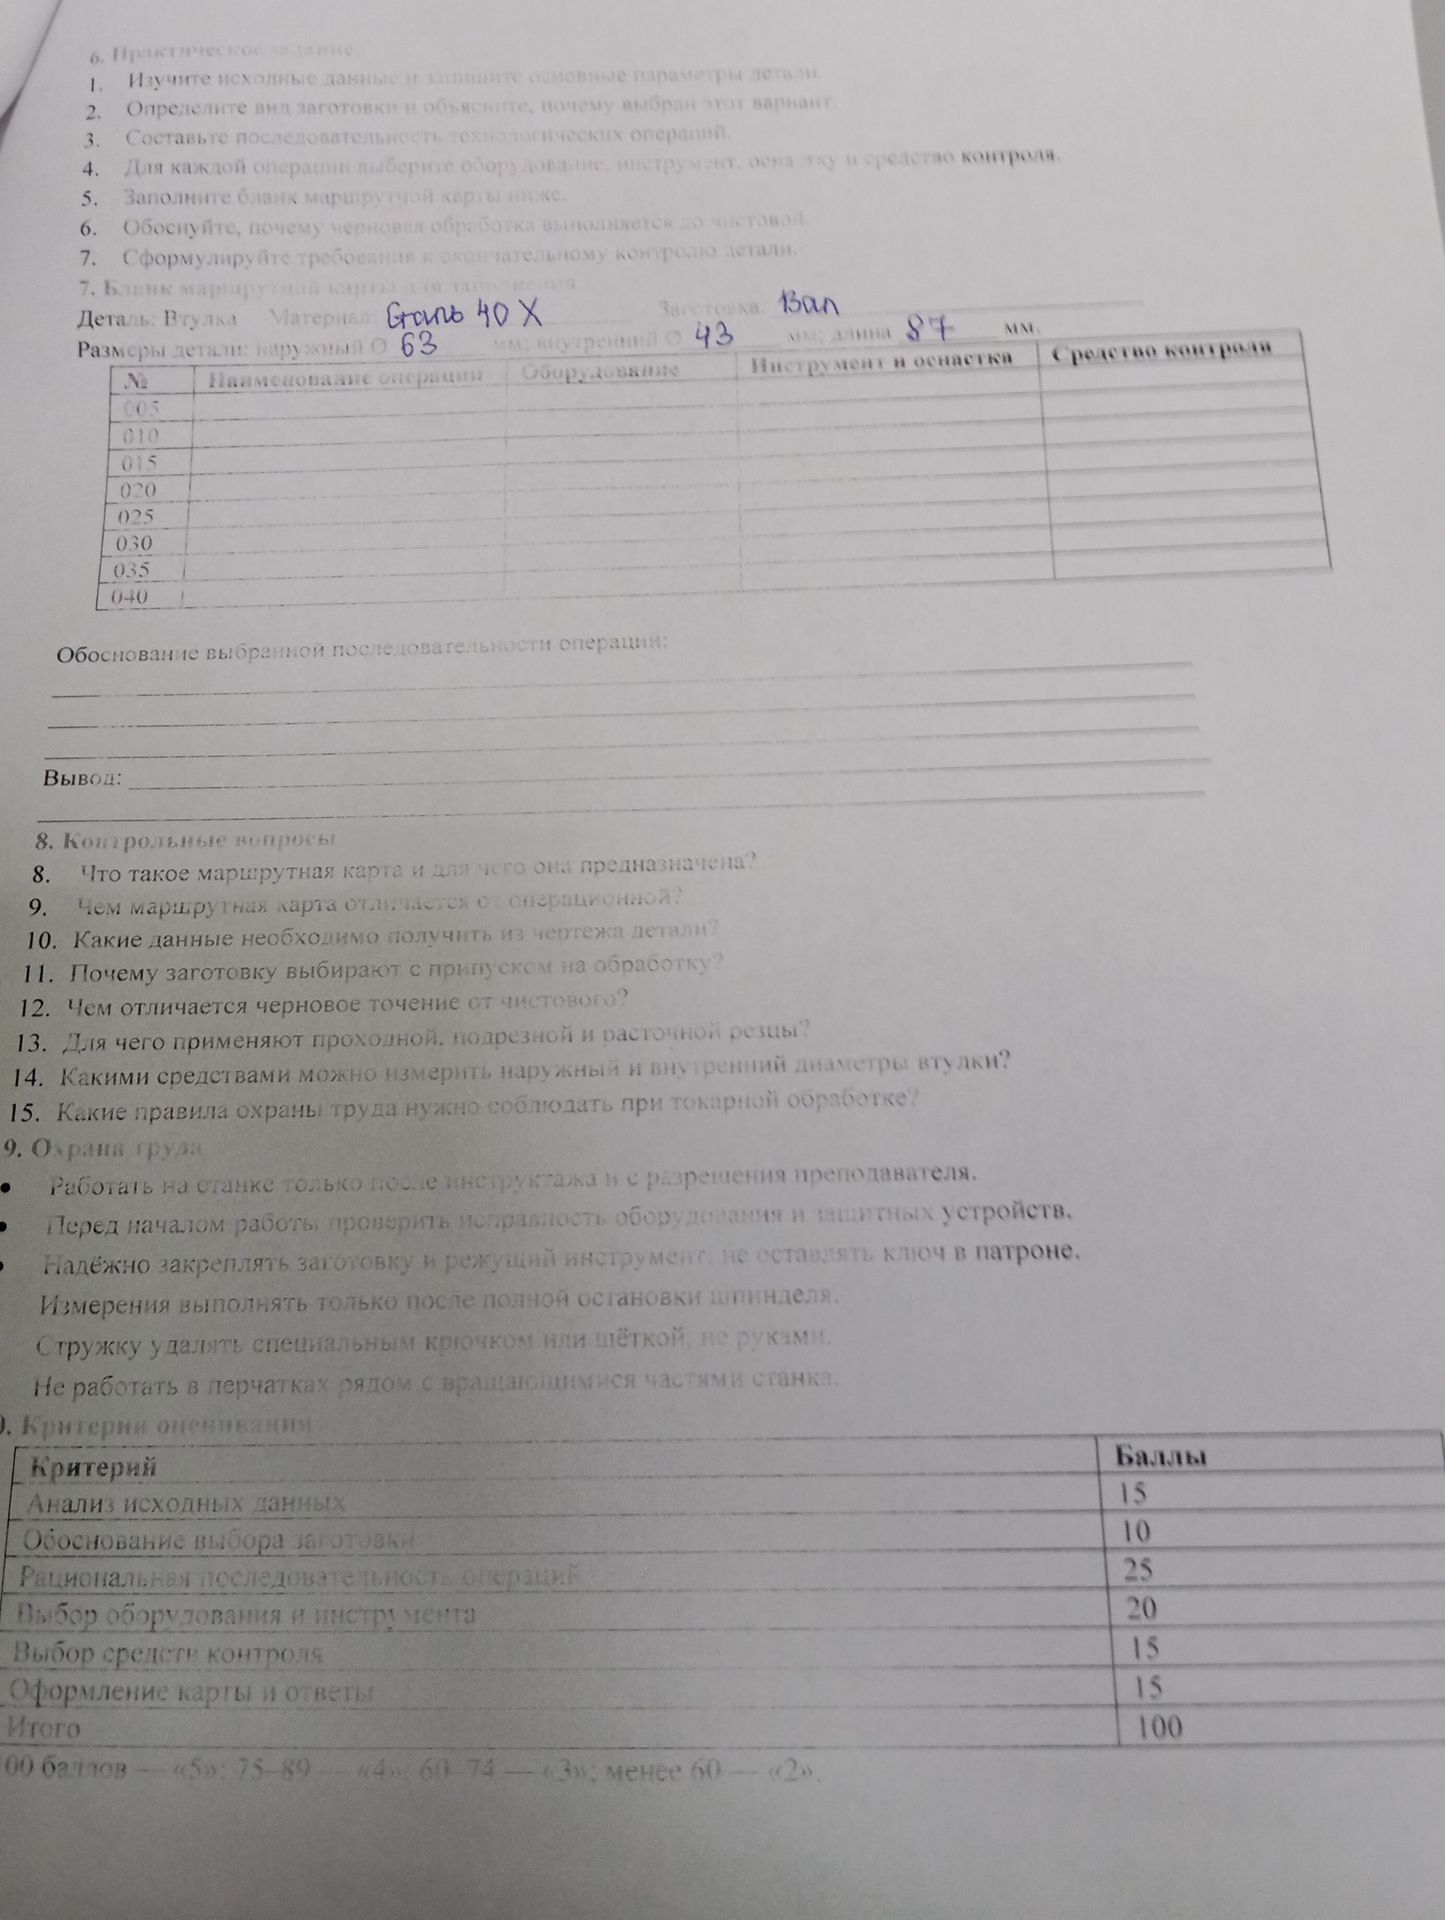
Ответ:
По видимым записям в бланке: деталь — втулка; материал — сталь 40Х; наружный диаметр — 63 мм, внутренний диаметр — 43 мм, длина — 87 мм. Чертёж детали и допуски на фотографии не представлены, поэтому размеры заготовки, точные припуски, фаски, шероховатость и допуски установить нельзя.
- Выбор заготовки. Для единичного изготовления можно принять круглую прокатную заготовку из стали 40Х с припуском на обработку. Если внутреннее отверстие заготовки меньше требуемого или отсутствует, его получают сверлением и растачиванием. Диаметр и длину заготовки следует назначить по чертежу и нормативам на припуски; по имеющимся данным численно определить их нельзя.
- Последовательность обработки. Сначала формируют технологические базы и обрабатывают поверхности с припуском, затем выполняют чистовую обработку до размеров чертежа. Отверстие и наружную поверхность обрабатывают соосно, по возможности за одну установку, чтобы уменьшить погрешность взаимного расположения.
- Оборудование и контроль. Для принятого учебного маршрута используется токарный станок. Заготовку закрепляют в патроне или подходящей оснастке; режущий инструмент выбирают по операции. Размеры проверяют после полной остановки шпинделя.
Почему черновую обработку выполняют первой: она снимает основной припуск и неровности исходной заготовки. Чистовая обработка после этого позволяет получить заданные размеры и качество поверхности; черновой проход не следует считать окончательным контролем размера.
Требования к окончательному контролю: проверить наружный и внутренний диаметры, длину, форму и качество поверхностей, а также геометрические требования чертежа — например, соосность, если она задана. Измерительные средства и предельные значения выбирают по допускам чертежа; без чертежа конкретные допуски указать нельзя.
