
 Алгебра
 Английский
 Биология
 География
 Геометрия
 История
 Русский
 Обществознание
 Физика
 Химия
 Информатика
 Литература
 Математика
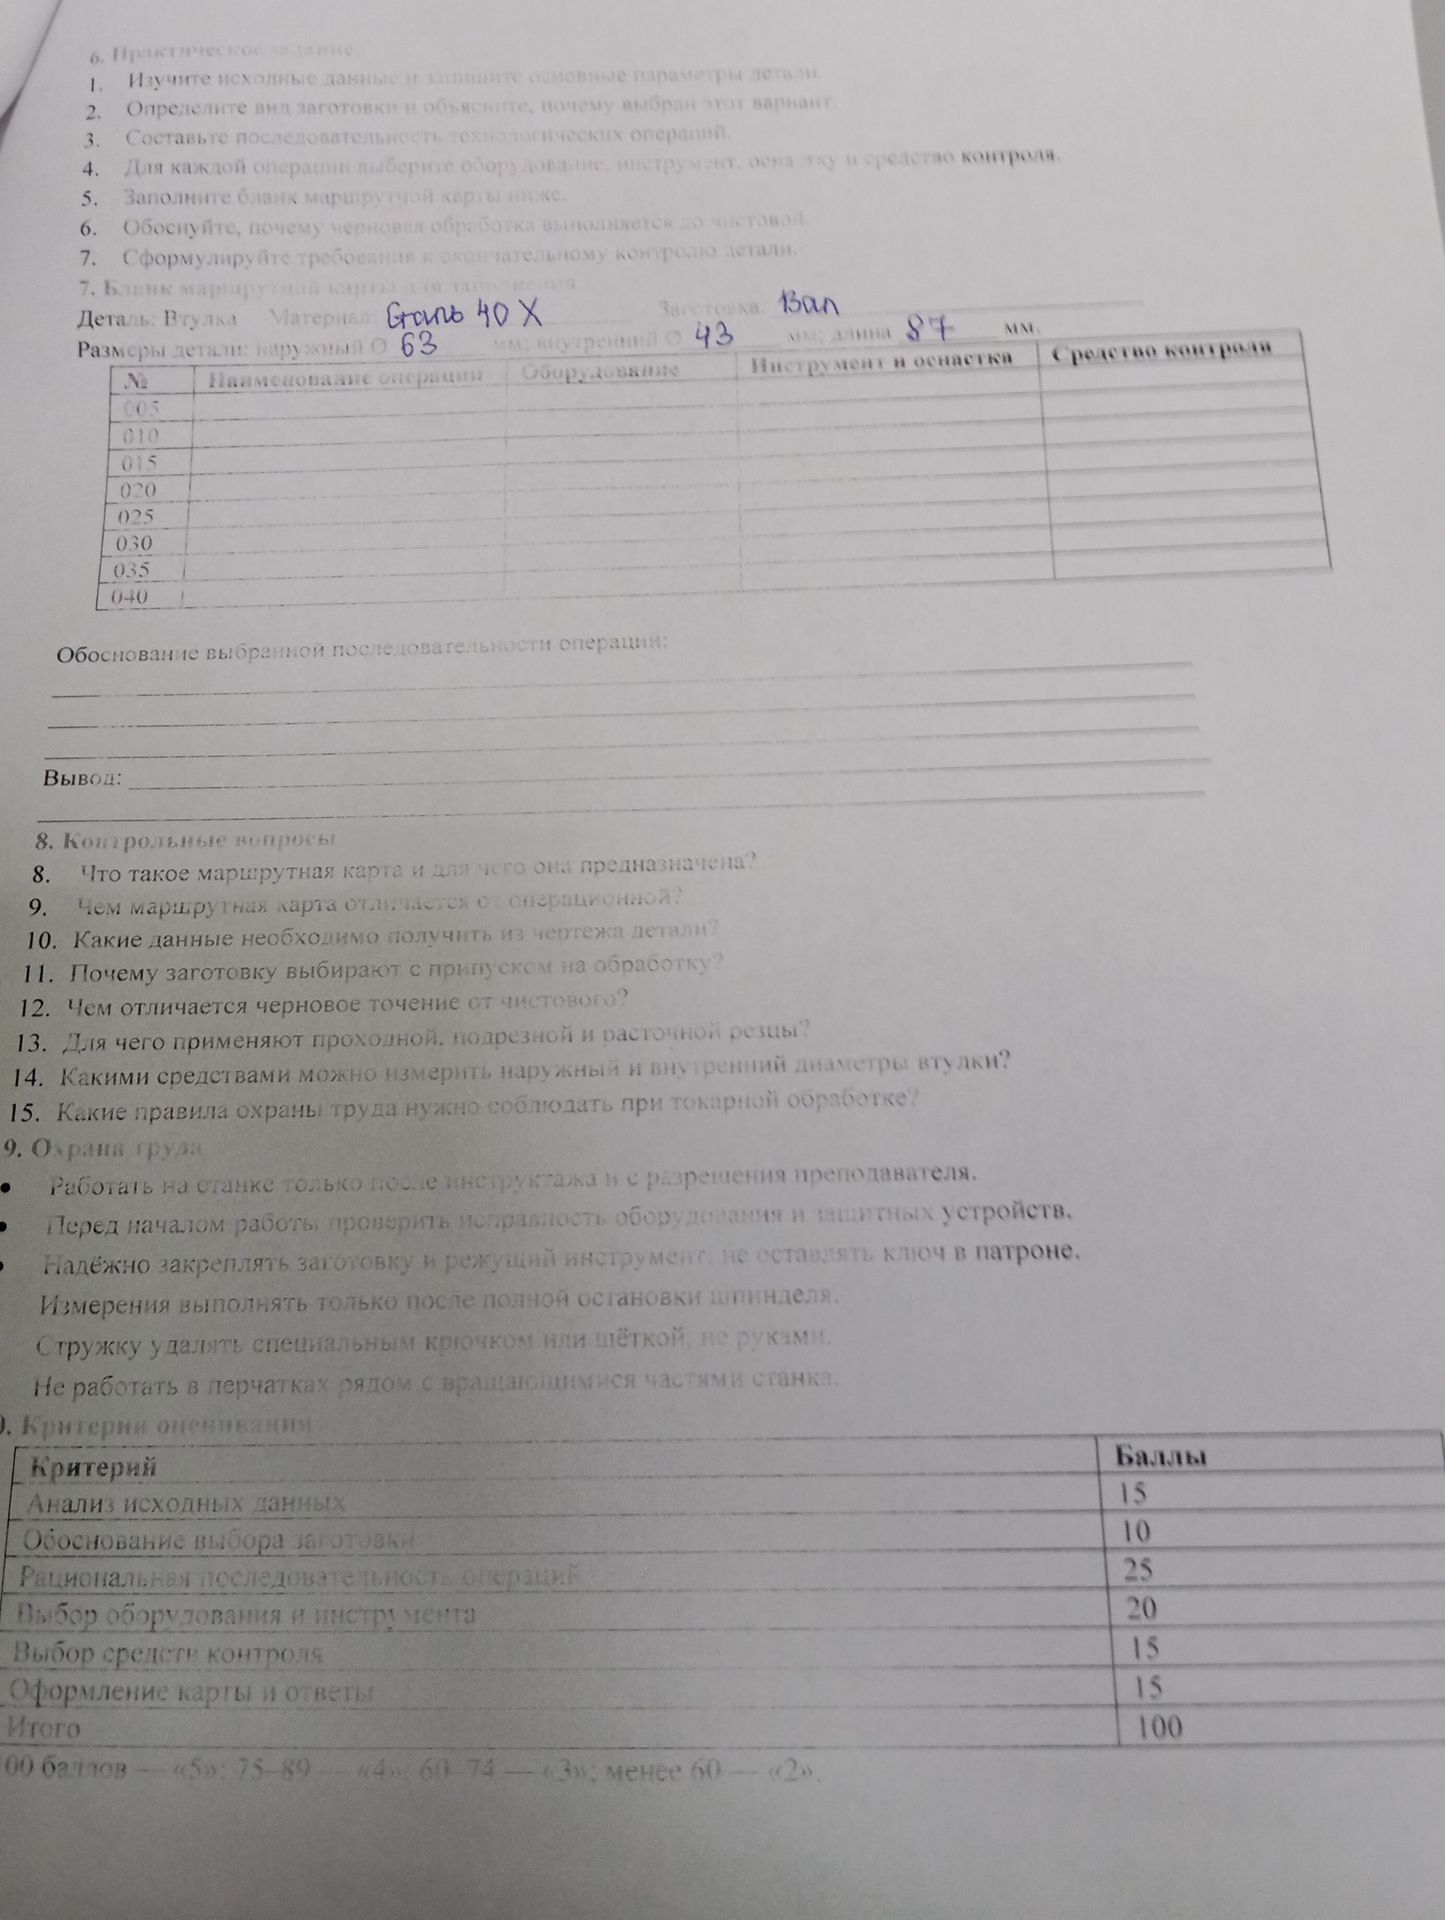
Ответ:
Чертёж, допуски и точные характеристики исходной заготовки не видны. Поэтому ниже приведён условный маршрут для токарной обработки втулки; размеры заготовки, припуски и режимы резания необходимо уточнить по чертежу и принятой технологии.
| № | Наименование операции | Оборудование | Инструмент и оснастка | Средства контроля |
|---|---|---|---|---|
| 005 | Заготовительная: отрезать заготовку с припуском | Отрезной станок | Отрезной инструмент, приспособление для закрепления | Линейка или штангенциркуль |
| 010 | Токарная черновая: подрезать первый торец, обточить наружную поверхность с припуском | Токарный станок | Трёхкулачковый патрон, проходной резец | Штангенциркуль, визуальный контроль |
| 015 | Сверлить отверстие под последующее растачивание, если отверстие заготовки меньше требуемого | Токарный станок | Сверло, сверлильный патрон или оправка | Штангенциркуль; контроль глубины по технологическому требованию |
| 020 | Черновое растачивание отверстия с припуском | Токарный станок | Расточной резец | Штангенциркуль с подходящими измерительными губками или нутромер |
| 025 | Чистовая обработка отверстия до размера по чертежу | Токарный станок | Чистовой расточной резец | Нутромер или калибр по допуску чертежа |
| 030 | Перевернуть и закрепить деталь; подрезать второй торец до длины 87 мм | Токарный станок | Патрон или оправка; подрезной резец | Штангенциркуль |
| 035 | Чистовая обточка наружной поверхности до диаметра 63 мм; снять фаски, если они предусмотрены чертежом | Токарный станок | Чистовой проходной и фасочный резцы | Микрометр или штангенциркуль; фаски — по чертежу |
| 040 | Окончательный контроль, удаление заусенцев и сдача детали | Контрольный пост | Слесарный инструмент для снятия заусенцев | Средства измерения по допускам чертежа; визуальный контроль |
Обоснование последовательности: заготовку сначала отрезают, затем получают торцовую базу и черновые поверхности. Отверстие предварительно формируют сверлением при необходимости и растачивают: черновой проход снимает основной припуск, чистовой обеспечивает размер и качество поверхности. После переворота детали обрабатывают второй торец до заданной длины, затем доводят наружный диаметр. Завершают маршрут снятием заусенцев и проверкой всех заданных параметров. Для обеспечения соосности наружного диаметра и отверстия желательно выполнять их обработку при минимальном числе переустановок.
Вывод: маршрут задаёт последовательность изготовления втулки с указанными размерами. Для утверждения его как производственного необходимо сверить его с чертежом, допусками, требованиями к поверхности и фактической заготовкой.
